
दर्शक: खरीद प्रबंधक, OEM/ODM प्रोग्राम लीड और वे क्वालिटी इंजीनियर जो रीडिंग पेन में इस्तेमाल होने वाले ABS या PC एनक्लोज़र रेज़िन को क्वालिफ़ाई करने के लिए ज़िम्मेदार हैं। परिणाम: दो फ़ैक्ट्री विज़िट में चलाने वाली एक सप्लायर-ऑडिट चेकलिस्ट जो यह पुष्टि करती है कि रेज़िन का मेल्ट-फ़्लो रेट 18 ग्रा/10 मिनट, इज़ोड इम्पैक्ट 22 किलोजूल/मी², और असेंबल्ड रीडिंग पेन पर 1.5 m ड्रॉप सर्वाइवल रेट ≥98% है।
प्लास्टिक शेल रीडिंग पेन का वह एकमात्र हिस्सा है जिसे आपका ग्राहक पूरे उत्पाद जीवनकाल में छूता है। यह ब्रांड को वहन करता है, 1.2 m क्लासरूम ड्रॉप को सहता है, और उस 1.4 mm वॉल-थिकनेस कैविटी को घेरे रहता है जो PCB की रक्षा करती है। जब कोई रेज़िन सप्लायर चुपके से आपके बताए गए 18 g/10 min ग्रेड की जगह 14 g/10 min ABS लगा देता है, तो यह अंतर आपको तीन महीने बाद फ़ील्ड में पता चलता है, जब रियाद में डिलीवरी वैन के अंदर 60 °C पर मोल्डेड शेल मुड़ जाता है। तब तक आप 18,000 यूनिट भेज चुके होते हैं।
यह लेख वह ऑडिट प्लेबुक है जिसका उपयोग हम अपनी 11 रीडिंग पेन मॉडल — B1, B2, F8, K7, KF1, L5, P2, Q6, Q8, T2, और Y6 — के लिए रेज़िन सप्लायर क्वालिफ़ाई करते समय आंतरिक रूप से करते हैं, और यह वही चेकलिस्ट है जिसे हम उन OEM रीडिंग पेन ग्राहकों के साथ साझा करते हैं जो अपनी मटीरियल स्पेसिफ़िकेशन खुद कंट्रोल करना चाहते हैं। यह फ़्रेमवर्क व्यापक रीडिंग पेन फ़ैक्ट्री ऑडिट 12-पॉइंट प्रोग्राम और रीडिंग पेन इनकमिंग मटीरियल इंस्पेक्शन वर्कफ़्लो के साथ संरेखित है।

1. रेज़िन ग्रेड क्यों मोल्ड टॉलरेंस से अधिक मायने रखता है
रीडिंग पेन शेल एक थिन-वॉल्ड, असममित हिस्सा है। दीवार आमतौर पर ग्रिप ज़ोन में 1.4–1.8 mm और ऑप्टिकल टिप के पास 0.9–1.2 mm होती है। यह ज्यामिति ऐसे रेज़िन की माँग करती है जिसका मेल्ट फ़्लो नियंत्रित हो और इम्पैक्ट स्ट्रेंथ उच्च हो; मोल्ड उस रेज़िन की भरपाई नहीं कर सकता जो बहुत आसानी से बहता है (फ़्लैश) या पर्याप्त आसानी से नहीं (शॉर्ट शॉट्स)।
तीन मैकेनिकल प्रॉपर्टीज़ "स्वीकार्य" रीडिंग पेन रेज़िन को परिभाषित करती हैं:
| प्रॉपर्टी | टेस्ट मेथड | टारगेट | यह क्यों मायने रखता है |
|---|---|---|---|
| मेल्ट फ़्लो इंडेक्स (MFI) | ISO 1133, 220 °C / 10 किग्रा | 18 ग्रा/10 मिनट ± 1.5 | 1.4 mm पतले सेक्शन पर वॉल फ़िल कंट्रोल करता है |
| इज़ोड नॉच्ड इम्पैक्ट | ISO 180/A | ≥ 22 किलोजूल/मी² | कंक्रीट पर 1.5 m ड्रॉप झेलता है |
| हीट डिफ़्लेक्शन टेम्प (HDT) | ISO 75, 1.8 MPa | ≥ 95 °C | गर्म डिलीवरी वाहनों में मुड़ने का विरोध करता है |
| टेन्साइल स्ट्रेंथ एट यील्ड | ISO 527 | ≥ 45 MPa | क्लिप पर क्रैक प्रोपेगेशन का विरोध करता है |
| डेंसिटी | ISO 1183 | 1.04–1.07 ग्रा/सेमी³ | पार्ट वेट ±2% के भीतर प्रिडिक्ट करता है |
हमारे बाहरी शेल के लिएरीडिंग पेन लाइनअप के बाहरी शेल के लिए हम हाई-इम्पैक्ट ABS (आमतौर पर CHIMEI PA-757 या LG LUPOY HI-1002B) इस्तेमाल करते हैं। ऑप्टिकल-टिप विंडो के लिए हम कभी-कभी PC (LEXAN 143R या Makrolon 2458) पर स्विच करते हैं जब मॉडल में ट्रांसपेरेंट स्कैनर विंडो होती है।
बायर टिप: यदि कोई सप्लायर आपसे कहे "हम वही रेज़िन इस्तेमाल करते हैं जो जापानी OEM करता है," तो सर्टिफ़िकेट ऑफ़ एनालिसिस (CoA) पर रेज़िन ग्रेड माँगें। दो ABS रेज़िन दोनों "हाई-इम्पैक्ट" कहे जा सकते हैं और फिर भी एक 14 g/10 min पर और दूसरा 22 g/10 min पर हो सकता है। ग्रेड ही कॉन्ट्रैक्ट है।
2. ABS बनाम PC बनाम PC/ABS ब्लेंड — कहाँ कौन-सा
रीडिंग पेन शेल शायद ही कभी एक ही मटीरियल का होता है। हमारे अधिकांश मॉडल एक डिवाइस में दो या तीन रेज़िन जोड़ते हैं। सही चुनाव इस बात पर निर्भर करता है कि असेंबली में पार्ट कहाँ स्थित है।

B1, B2, F8, और K7 मॉडल — चार सबसे हाई-वॉल्यूम शेल — के लिए ABS वर्कहॉर्स है। PC केवल वहाँ दिखता है जहाँ ऑप्टिकल क्लैरिटी चाहिए (OID स्कैनर टिप विंडो) या जहाँ पार्ट गर्म चलता है (T2 और Y6 पर बैटरी डोर, जहाँ 2500 mAh Li-ion 18650 भीतरी सतह से 6 mm दूर बैठता है)। TPE Q8 जैसे सॉफ़्ट-ग्रिप मॉडल के लिए आरक्षित है, जहाँ बच्चे के हाथ का दबाव वह वेरिएबल है जिसे डिज़ाइन मैनेज करने की कोशिश करता है।
3. ऑडिट वॉक: रेज़िन सप्लायर के अंदर छह स्टेशन
दो घंटे का सप्लायर ऑडिट छह स्टेशन कवर करता है। इसे दो बार चलाएँ — एक बार घोषित, एक बार अघोषित — और रिकॉन्साइल करें।
स्टेशन 1 — इनकमिंग पेट्रोकेमिकल रेज़िन
रेज़िन सप्लायर आमतौर पर पेट्रोकेमिकल मेजर्स (Chi Mei, LG Chem, Sabic, Formosa) से आपूर्ति बेस पॉलिमर से कम्पाउंड करता है। आप देखना चाहते हैं:
- लॉट-ट्रेसबिलिटी बाइंडर जो हर डिलीवरी को बेस-पॉलिमर बैच से जोड़ता है।
- आधार बहुलक विश्लेषण प्रमाणपत्रों के तीन सबसे हाल के।
- गोदाम का तापमान: ≤ 30 °C, ≤ 60% RH (PVC-रहित कंपाउंड नमी की व्यापक सीमा सहन कर लेते हैं, पर ABS 0.1% से अधिक नमी सोख लेता है और मोल्डिंग पर सिल्वर-स्ट्रीक दिखाएगा)।
स्टेशन 2 — कंपाउंडिंग लाइन
एक छोटा रेज़िन कंपाउंडर 2–6 एक्सट्रूडर चलाता है, फिल्ड ग्रेड के लिए ट्विन-स्क्रू। ऑडिट में देखें:
- वैक्यूम डीगैसिंग वाला ट्विन-स्क्रू एक्सट्रूडर (ABS के लिए अनिवार्य)।
- ± 0.5% तक सटीक ग्रैविमेट्रिक फीडर (हमारे PC/ABS ब्लेंड जैसे फिल्ड ग्रेड के लिए महत्वपूर्ण)।
- 80–120 मेश पर इन-लाइन मेल्ट फिल्टर।
- स्ट्रैंड या अंडरवाटर पेलेटाइज़र।
स्टेशन 3 — क्वालिटी लैब
लैब ही वह जगह है जहाँ अच्छा सप्लायर ऑर्डर हासिल करता है। न्यूनतम उपकरण:
| उपकरण | मानक | कैलिब्रेशन चक्र |
|---|---|---|
| मेल्ट फ्लो इंडेक्सर | ISO 1133 | 12 महीने |
| Izod इम्पैक्ट टेस्टर | ISO 180 | 12 महीने |
| HDT/Vicat परीक्षक | ISO 75 / ISO 306 | 12 महीने |
| टेन्साइल टेस्टर | ISO 527 | 12 महीने |
| मॉइस्चर एनालाइज़र | कूलोमेट्रिक कार्ल फिशर | 6 महीने |
| UV-Vis स्पेक्ट्रोफोटोमीटर (रंग) | ASTM E308 | 12 महीने |
लैब मैनेजर से पिछले तीन महीने का MFI कंट्रोल चार्ट माँगें। यदि 18 g/10 min टार्गेट पर मानक विचलन ± 1.0 g/10 min से अधिक है, तो चले जाएँ।
स्टेशन 4 — ड्राइंग और बैगिंग
ABS को सुखाने की आवश्यकता है 4 घंपन के लिए 80 °C पर सुखाना ज़रूरी है। PC के लिए 6 घंपन के लिए 120 °C। ड्रायर फ्लोर पर जाकर पुष्टि करें:
- ड्रायर की क्षमता इंजेक्शन-मोल्डिंग मशीन की प्रति-घंटा खपत के अनुरूप हो।
- डेसिकेंट रिजनरेशन चक्र लॉग किया जाता हो।
- बैगिंग लाइन 30 दिनों में ≤ 0.05% नमी वृद्धि तक बैग सील करे।
स्टेशन 5 — लॉजिस्टिक्स और लॉट कोडिंग
जिस बैग में रेज़िन शिप होता है उसमें लॉट कोड अंकित होना चाहिए जो कंपाउंडिंग रन से जुड़ा हो। पुष्टि करें:
- लॉट कोड प्रारूप:
PROD-YYMMDD-LINE#-BATCH#. - हर बैग पर CoA QR हो।
- ट्रक ढके और सील किए हुए हों; नम जलवायु में 12,000 km का समुद्री-भाड़ा सफ़र बैगों के फैलने पर नमी को 0.1% स्पेक से ऊपर ले जाएगा।
स्टेशन 6 — दस्तावेज़ प्रतिधारण
CoA पर 5-वर्षीय प्रतिधारण नीति न्यूनतम है। इससे कम होने पर EN 71-3 ऑडिट फेल हो जाता है, क्योंकि खिलौना-सुरक्षा मानक शिपमेंट से 5 वर्ष तक केमिकल अनुपालन प्रदर्शित करने की माँग करता है।
4. 11 परीक्षण जो हर CoA पर अनिवार्य हैं
हर रेज़िन लॉट के साथ जो Certificate of Analysis शिप होता है, वारंटी विवाद में वही खरीदार का प्राथमिक सबूत होता है। CoA पर निम्नलिखित 11 परीक्षणों को अटल रूप से शामिल करने का आग्रह करें।
| # | परीक्षण | स्पेसिफ़िकेशन | आवृत्ति |
|---|---|---|---|
| 1 | MFI (220 °C / 10 किग्रा) | 18 ± 1.5 ग्रा/10 मिनट | हर लॉट |
| 2 | Izod नॉच्ड इम्पैक्ट | ≥ 22 किलोजूल/मी² | हर तीसरी लॉट |
| 3 | 1.8 MPa पर HDT | ≥ 95 °C | हर तीसरी लॉट |
| 4 | यील्ड पर तन्यता | ≥ 45 MPa | हर तीसरी लॉट |
| 5 | ब्रेक पर बढ़ाव | ≥ 15% | हर तीसरी लॉट |
| 6 | घनत्व | 1.04–1.07 ग्रा/सेमी³ | हर लॉट |
| 7 | नमी (कार्ल फिशर) | ≤ 0.05% | हर लॉट |
| 8 | संदर्भ के विरुद्ध रंग ΔE | ≤ 1.0 | हर लॉट |
| 9 | RoHS भारी धातुएँ (Cd/Pb/Hg/Cr⁶⁺) | सीमा से नीचे | त्रैमासिक |
| 10 | REACH SVHC | < 0.1% भार/भार | त्रैमासिक |
| 11 | प्रति किलोग्राम पेलेट संख्या | 1,000–1,200 पेलेट/किग्रा | साप्ताहिक |
EU, US और GCC बाज़ारों के लिए निर्धारित मॉडलों के लिए, RoHS और REACH परीक्षण ही सीमा रेखा हैं। आयातित खिलौनों पर EU सीमा शुल्क द्वारा 2024 में किए गए एक प्रवर्तन अभियान में शिपमेंट का 6.4% को फ़ेथलेट या लेड सामग्री के लिए फ़्लैग किया गया, और उन विफलताओं का 80% राल आपूर्तिकर्ता की घोषणा से उत्पन्न हुआ, असेम्बलर की प्रक्रिया से नहीं।
5. ड्रॉप-टेस्ट सहसंबंध: राल से तैयार पेन तक
क्षेत्र में सबसे महत्वपूर्ण राल गुण 1.5 मीटर की कंक्रीट पर ड्रॉप टेस्ट है, जिसे 6 फ़ेस × 2 ड्रॉप प्रति फ़ेस = प्रति यूनिट 12 ड्रॉप दोहराया जाता है। 47 देशों में भेजे गए 47,000+ रीडिंग पेन पर हमारे 2024 उत्पादन आँकड़ों में, राल के अनुसार विफलता दर इस प्रकार है:
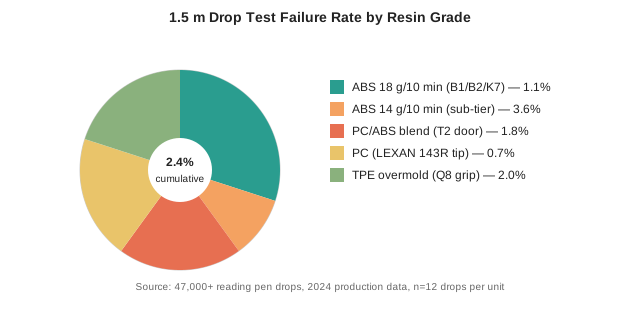
पैटर्न स्पष्ट है: 14 g/10 min का एक सब-टियर ABS ड्रॉप-टेस्ट विफलता दर को 1.1% से बढ़ाकर 3.6% कर देता है। 50,000-यूनिट कार्यक्रम में, यह 550 रिटर्न और 1,800 रिटर्न के बीच का अंतर है। ड्रॉप विफलता प्रति $9 औसत वारंटी लागत पर, राल अंतर कार्यक्रम प्रति लगभग $11,250 खर्च करता है — प्रति बैग राल मूल्य प्रीमियम का लगभग 12 गुना।
खरीदार सुझाव: जब आपूर्तिकर्ता 4.5% कम यूनिट लागत पर 14 g/10 min ABS की पेशकश करता है, तो उसे बचत का 0.5% ड्रॉप-टेस्ट प्रदर्शन बॉन्ड के रूप में एस्क्रो में रखने को कहें। अधिकांश पीछे हट जाते हैं।
6. रंग मिलान: सबसे सामान्य विफलता मोड
रंग ही शेल पर हमें मिलने वाला सबसे आम वारंटी दावा है, जो वार्पिंग, क्रैकिंग और सिंक मार्क्स से आगे है। 2024 में 230+ वितरक कार्यक्रमों में, सभी शेल-संबंधी रिटर्न का 38% रंग शिकायतें थीं — बहुत गुलाबी, बहुत पीला, बहुत ग्रे, नमूने की तुलना में बहुत "स्कूल-यूनिफ़ॉर्म नीला"।
दो तकनीकी सुधार इस आँकड़े को 8% से कम पर ले आते हैं:
- रंग मिलान के लिए 3-कोण स्पेक्ट्रोफ़ोटोमीटर (ज्यामिति d/8°) का उपयोग करें, 0/45° कलरमीटर नहीं। 3-कोण रीडिंग 2025–2026 रीडिंग पेन डिज़ाइन में लोकप्रिय मेटैलिक/पर्लसेंट पिगमेंट को पकड़ लेती है।
- प्रिंटआउट के बजाय मास्टर रंग चिप का संदर्भ लें। मुद्रित Pantone चिप ऑफ़िस फ़्लोरोसेंट प्रकाश में ΔE 2.0 तक बह जाते हैं। राल आपूर्तिकर्ता से प्रकाश-रोधी बक्से में संग्रहीत एक भौतिक मास्टर चिप 24 महीनों के लिए ΔE ≤ 0.5 बनाए रखती है।
पुष्टि करें कि दोनों आपूर्तिकर्ता की प्रक्रिया में हैं। यदि रंग प्रयोगशाला में केवल 0/45° कलरमीटर है, तो रंग दावा दरें 8% बेंचमार्क की तुलना में 4–5× अधिक होंगी।
7. आपूर्तिकर्ता स्कोरकार्ड — 12 महीनों में क्या ट्रैक करें
हर स्वीकृत राल आपूर्तिकर्ता पर 12-महीने का स्कोरकार्ड चलाएँ। नीचे दिया गया स्कोरकार्ड वह प्रारूप है जिसे हम थोक रीडिंग पेन पार्टनर्स जो अपने स्वयं के QA प्रोग्राम चलाते हैं।
| KPI | लक्ष्य | वेट | स्रोत |
|---|---|---|---|
| ± 1.5 ग्रा/10 मिनट के भीतर MFI | लॉट्स का ≥ 98% | 20% | सप्लायर CoA |
| Izod इम्पैक्ट ≥ 22 kJ/m² | लॉट्स का 100% | 20% | सप्लायर CoA |
| नमी ≤ 0.05% | लॉट्स का 100% | 15% | सप्लायर CoA |
| RoHS/REACH अनुपालन | क्वार्टरली टेस्ट का 100% | 15% | थर्ड-पार्टी लैब |
| मास्टर की तुलना में कलर ΔE ≤ 1.0 | लॉट्स का ≥ 95% | 15% | सप्लायर कलर लैब |
| ऑन-टाइम डिलीवरी | ≥ 96% | 10% | रिसीट लॉग |
| डॉक्यूमेंट रिटेंशन ≥ 5 वर्ष | 100% | 5% | ऑडिट |
80 से कम स्कोर करने वाले सप्लायर्स को 90-दिन के रेमेडिएशन प्लान पर रखा जाता है; 70 से कम होने पर सप्लायर को "प्रोबेशन" के रूप में रीक्लासिफाई किया जाता है और एक समानांतर सेकंड-सोर्स रेज़िन प्रोग्राम शुरू किया जाता है।
8. ऑडिट वॉक के दौरान रेड फ़्लैग्स
11 मॉडल्स में 47,000+ रीडिंग पेन के उत्पादन के बाद, हमारे पास रेड फ़्लैग्स की एक छोटी सूची है, जो अकेले ही चले जाने को उचित ठहराती है।
- 3-महीने के कंट्रोल चार्ट पर MFI स्टैंडर्ड डेविएशन ± 1.0 g/10 min से अधिक — प्रक्रिया अस्थिर है।
- लैब में कोई Karl Fischer मॉइस्चर एनालाइज़र नहीं — वे ड्राइंग स्पेक साबित नहीं कर सकते।
- बैग पर कोई लॉट-कोडिंग नहीं — वे वारंटी क्लेम को रेज़िन बैच तक ट्रेस नहीं कर सकते।
- कम्पाउंडर ग्रेविमेट्रिक फीडर्स के बिना संचालित होता है — कलर और इम्पैक्ट ड्रिफ्ट करेंगे।
- तापमान लॉगर्स के बिना ड्राइंग ओवन — हर नम दिन पर आपकी मॉइस्चर स्पेक जोखिम में है।
- CoA दावा करता है "अनुपालित" लेकिन टेस्ट मेथड का नाम नहीं बताता — ऑडिटर दस्तावेज़ को रिजेक्ट कर देगा।
- पिछले 12 महीनों में कोई थर्ड-पार्टी RoHS टेस्ट नहीं — आपकी CPC या CE टेक्निकल फ़ाइल फ़ेल हो जाएगी।
- कलर लैब केवल फ्लोरोसेंट बूथ के तहत विज़ुअल तुलना का उपयोग करता है — ΔE को क्वांटिफ़ाई नहीं किया जा सकता।
एक ही ऑडिट में इनमें से कोई भी दो डील-ब्रेकर हैं। सप्लायर पहले तीन शिपमेंट सुंदर बनाएगा और चौथा शिपमेंट समस्याग्रस्त, बिल्कुल उस समय जब आपका रिटेल प्रोग्राम शेल्फ पर होगा।
9. रेज़िन के लिए सेकंड-सोर्स रणनीति
सिंगल-सोर्स रेज़िन सप्लायर एक सामरिक जोखिम है। हम हमेशा प्रति रेज़िन फ़ैमिली कम से कम दो रेज़िन सप्लायर्स को क्वालिफ़ाई करते हैं, जिसका लक्ष्य है 65%/35% की मात्रा का विभाजन स्थिर अवस्था में। प्रमुख आपूर्तिकर्ता मात्रा वहन करता है; दूसरा स्रोत तकनीकी संबंध वहन करता है।
| राल परिवार | प्राथमिक आपूर्तिकर्ता | द्वितीयक स्रोत | मात्रा विभाजन |
|---|---|---|---|
| ABS (PA-757 समतुल्य) | आपूर्तिकर्ता A (Chi Mei चैनल) | आपूर्तिकर्ता B (LG चैनल) | 60 / 40 |
| PC (LEXAN समतुल्य) | आपूर्तिकर्ता C (SABIC चैनल) | आपूर्तिकर्ता D (Covestro चैनल) | 65 / 35 |
| PC/ABS मिश्रण | आपूर्तिकर्ता A | आपूर्तिकर्ता E (फॉर्म्युलेटर) | 70 / 30 |
| TPE (सैंटोप्रीन समकक्ष) | आपूर्तिकर्ता F (ExxonMobil चैनल) | आपूर्तिकर्ता G (स्थानीय कंपाउंडर) | 50 / 50 |
स्रोतों के बीच स्विच करने की लागत लगभग 12 दिन है (ABS-ग्रेड परिवर्तन के लिए: पूर्ण साँचा पुनः अर्हता + 3 दिन ट्रायल शॉट + 5 दिन रंग अनुमोदन + 2 दिन OQC नमूनाकरण)। स्विच की योजना प्राकृतिक पुनःआदेश बिंदु पर बनाएं, कभी चक्र के बीच में नहीं।
10. इसे एक साथ लाना — 30-दिन का ऑडिट प्लान
यदि आप एक नए राल आपूर्तिकर्ता को अर्हता दे रहे हैं, तो निम्नलिखित 30-दिन की योजना आपको अनुबंध-योग्य निर्णय पर ले जाती है:
| दिन | गतिविधि | आउटपुट |
|---|---|---|
| दिन 1–3 | डेस्क शोध + आपूर्तिकर्ता सूची (5 उम्मीदवार) | लंबी सूची |
| दिन 4–8 | पहले दौर का प्रश्नावली + CoA समीक्षा | छोटी सूची (3) |
| दिन 9–12 | साइट विज़िट, स्टेशन 1–6 वॉक | प्रति आपूर्तिकर्ता ऑडिट स्कोरकार्ड |
| दिन 13–17 | नमूना अनुरोध (प्रत्येक राल का 5 kg) | ट्रायल लॉट |
| दिन 18–22 | इन-हाउस मोल्डिंग ट्रायल (प्रति राल 50 शॉट) | ट्रायल रिपोर्ट |
| दिन 23–26 | रंग मिलान + ड्रॉप टेस्ट + एजिंग टेस्ट | स्वीकृति ज्ञापन |
| दिन 27–30 | वाणिज्यिक शर्तें + 90-दिन का ट्रायल ऑर्डर | अनुबंध |
ट्रायल लॉट महत्वपूर्ण है। एक आपूर्तिकर्ता सुंदर CoA मेल कर सकता है लेकिन ट्रायल लॉट की मोल्डिंग व्यवहार में असफल हो सकता है क्योंकि 80 °C सुखाने विनिर्देश को चुपचाप ढीला कर दिया गया था। हम दीर्घकालिक अनुबंध पर हस्ताक्षर करने से पहले हमेशा अपने 90-टन Haitian प्रेस में, अपने स्वयं के प्रक्रिया मापदंडों के तहत 50 शॉट मोल्ड करते हैं।

11. संबंधित पठन
- रीडिंग पेन फैक्ट्री ऑडिट 12-पॉइंट
- रीडिंग पेन इनकमिंग मटीरियल इंस्पेक्शन
- रीडिंग पेन कंपोनेंट ऑब्सोलेसेंस
- रीडिंग पेन मटीरियल सेफ्टी: BPA-मुक्त, लेड-मुक्त
- रीडिंग पेन इंजेक्शन मोल्डिंग क्षमता
- रीडिंग पेन मोल्ड वर्कशॉप टूर
- OEM रीडिंग पेन
- कोटेशन अनुरोध करें