
Destinatari:Responsabili acquisti, responsabili di programmi OEM/ODM e ingegneri della qualità responsabili della qualificazione della resina ABS o PC per l'involucro che va nella penna lettore.Risultato:Una checklist di audit del fornitore che potete eseguire in due visite in fabbrica per confermare che la resina raggiunge un indice di flusso di fusione di 18 g/10 min, una resistenza all'urto Izod di 22 kJ/m², e un tasso di sopravvivenza alla caduta da 1,5 m del ≥98% sulla penna lettore assemblata.
Il guscio in plastica è l'unica parte di una penna lettore che il vostro cliente tocca per l'intero ciclo di vita del prodotto. Porta il marchio, assorbe la caduta da 1,2 m in aula e alloggia la cavità con spessore parete di 1,4 mm che protegge il PCB. Quando un fornitore di resina sostituisce silenziosamente un ABS da 14 g/10 min con il grado da 18 g/10 min che avete specificato, scoprite la differenza tre mesi dopo sul campo, quando il guscio stampato si deforma a 60 °C all'interno di un van di consegna a Riad. A quel punto avete già spedito 18.000 unità.
Questo articolo è il playbook di audit che utilizziamo internamente per qualificare i fornitori di resina per i nostri 11 modelli di penne lettori — B1, B2, F8, K7, KF1, L5, P2, Q6, Q8, T2 e Y6 — e la stessa checklist che condividiamo con clienti di penne lettori OEM che desiderano controllare la propria specifica del materiale. Il framework si allinea al più ampio programma di audit in 12 punti della fabbrica di penne lettoriprogramma e il workflow di ispezione dei materiali in entrata delle penne lettori workflow.

1. Perché il grado di resina conta più della tolleranza dello stampo
Il guscio di una penna lettore è una parte a parete sottile e asimmetrica. La parete è tipicamente 1,4–1,8 mm nella zona della presa e 0,9–1,2 mm vicino alla punta ottica. Tale geometria richiede una resina con flusso di fusione controllato e alta resistenza all'urto; lo stampo non può compensare una resina che scorre troppo facilmente (bave) o non abbastanza facilmente (mancati riempimenti).
Tre proprietà meccaniche definiscono una resina per penna lettore "accettabile":
| Proprietà | Metodo di prova | Obiettivo | Perché conta |
|---|---|---|---|
| Indice di flusso di fusione (MFI) | ISO 1133, 220 °C / 10 kg | 18 g/10 min ± 1,5 | Controlla il riempimento parete su sezioni sottili da 1,4 mm |
| Resistenza all'urto Izod con intaglio | ISO 180/A | ≥ 22 kJ/m² | Sopravvive alla caduta da 1,5 m sul cemento |
| Temperatura di deflessione del carico (HDT) | ISO 75, 1,8 MPa | ≥ 95 °C | Resiste alla deformazione nei veicoli di consegna caldi |
| Resistenza alla trazione allo snervamento | ISO 527 | ≥ 45 MPa | Resiste alla propagazione delle crepe sulla clip |
| Densità | ISO 1183 | 1,04–1,07 g/cm³ | Prevede il peso del componente entro ±2% |
Per i gusci esterni delle nostre penne lettori utilizziamo un ABS ad alto impatto (tipicamente CHIMEI PA-757 o LG LUPOY HI-1002B). Per la finestra della punta ottica a volte passiamo al PC (LEXAN 143R o Makrolon 2458) quando il modello porta una finestra di scansione trasparente.
Consiglio per l'acquirente: Se un fornitore vi dice "usiamo la stessa resina di un OEM giapponese", chiedete il grado di resina sul Certificato di Analisi (CoA). Due resine ABS possono entrambe essere chiamate "ad alto impatto" eppure trovarsi a 14 g/10 min contro 22 g/10 min. Il grado è il contratto.
2. ABS vs PC vs miscela PC/ABS — Quale va dove
Il guscio della penna lettore raramente è un materiale singolo. La maggior parte dei nostri modelli combina due o tre resine in un unico dispositivo. La scelta giusta dipende da dove si trova il componente nell'assemblaggio.

Per i modelli B1, B2, F8 e K7 — i quattro gusci a più alto volume — l'ABS è il cavallo di battaglia. Il PC appare solo dove è richiesta chiarezza ottica (la finestra della punta dello scanner OID) o dove il componente si scalda (sportello batteria su T2 e Y6, dove una Li-ion 18650 da 2500 mAh si trova a 6 mm dalla superficie interna). Il TPE è riservato ai modelli con impugnatura morbida come Q8, dove la pressione della mano di un bambino è la variabile che il design sta cercando di gestire.
3. Il giro di audit: sei stazioni presso il fornitore di resina
Un audit del fornitore di due ore copre sei stazioni. Eseguilo due volte — una annunciata, una non annunciata — e riconcilia.
Stazione 1 — Resina petrochimica in entrata
Il fornitore di resina tipicamente compensa a partire da polimero base fornito da grandi aziende petrolchimiche (Chi Mei, LG Chem, Sabic, Formosa). Volete vedere:
- Una cartella di tracciabilità del lotto che colleghi ogni consegna a un lotto di polimero base.
- Tre Certificati di Analisi più recenti del polimero di base.
- Temperatura del magazzino: ≤ 30 °C, ≤ 60% UR (i composti privi di PVC tollerano un intervallo di umidità più ampio, ma l'ABS assorbe umidità > 0,1% e presenterà striature argentate durante la stampaggio).
Stazione 2 — Linea di Compoundaggio
Un piccolo compoundatore di resina gestirà 2–6 estrusori, a doppia vite per le qualità caricate. Verificare:
- Estrusore a doppia vite con degasazione sottovuoto (essenziale per l'ABS).
- Dosatori gravimetrici con precisione ± 0,5% (fondamentali per le qualità caricate come il nostro blend PC/ABS).
- Filtro per melt in linea a 80–120 mesh.
- Pellettizzatore a filo o subacqueo.
Stazione 3 — Laboratorio di Qualità
Il laboratorio è dove un buon fornitore ottiene l'ordine. Attrezzatura minima:
| Attrezzatura | Standard | Ciclo di Calibrazione |
|---|---|---|
| Indice di Fluidità (MFI) | ISO 1133 | 12 mesi |
| Pendolo Charpy ( Izod) | ISO 180 | 12 mesi |
| Tester HDT/Vicat | ISO 75 / ISO 306 | 12 mesi |
| Macchina di Trazione | ISO 527 | 12 mesi |
| Analizzatore di Umidità | Karl Fischer Coulometrico | 6 mesi |
| Spettrofotometro UV-Vis (colore) | ASTM E308 | 12 mesi |
Chiedere al responsabile del laboratorio il grafico di controllo MFI degli ultimi tre mesi. Se la deviazione standard su un obiettivo di 18 g/10 min è superiore a ± 1,0 g/10 min, andatevene.
Stazione 4 — Essiccazione e Confezionamento
L'ABS necessita di essiccazione a 80 °C per 4 ore prima della stampaggio. Il PC necessita di 120 °C per 6 ore. Ispezionate il piano dell'essiccatore e confermate:
- La capacità dell'essiccatore corrisponde al consumo orario della macchina di stampaggio a iniezione.
- Il ciclo di rigenerazione del dessiccante è registrato.
- La linea di confezionamento sigilla i sacchi per garantire un guadagno di umidità ≤ 0,05% in 30 giorni.
Stazione 5 — Logistica e Codifica dei Lotti
Il sacco in cui viene spedita la resina deve essere contrassegnato con un codice lotto che riporti alla corsa di compoundaggio. Confermate:
- Formato codice lotto:
PROD-YYMMDD-LINE#-BATCH#. - Ogni sacco riporta il QR del Certificato di Analisi.
- I camion sono coperti e sigillati; un tratto di trasporto marittimo di 12.000 km verso un clima umido farà superare la specifica di umidità dello 0,1% se i sacchi sono stirati.
Stazione 6 — Conservazione dei Documenti
Una politica di conservazione di 5 anni sui Certificati di Analisi è il minimo. Qualsiasi periodo più breve non supera l'audit EN 71-3 , poiché lo standard di sicurezza dei giocattoli richiede che la catena di approvvigionamento dimostri la conformità chimica per 5 anni dalla spedizione.
4. Gli 11 Test Che Devono Essere su Ogni Certificato di Analisi
Il Certificato di Analisi che viene spedito con ogni lotto di resina è la principale prova dell'acquirente in una controversia sulla garanzia. Specificate i seguenti 11 test come non negoziabili sul Certificato di Analisi.
| # | Test | Specifica | Frequenza |
|---|---|---|---|
| 1 | MFI (220 °C / 10 kg) | 18 ± 1,5 g/10 min | Ogni lotto |
| 2 | Resistenza agli urti Izod con intaglio | ≥ 22 kJ/m² | Ogni 3° lotto |
| 3 | HDT a 1,8 MPa | ≥ 95 °C | Ogni 3° lotto |
| 4 | Trazione allo snervamento | ≥ 45 MPa | Ogni 3° lotto |
| 5 | Allungamento a rottura | ≥ 15% | Ogni 3° lotto |
| 6 | Densità | 1,04–1,07 g/cm³ | Ogni lotto |
| 7 | Umidità (Karl Fischer) | ≤ 0,05% | Ogni lotto |
| 8 | Colore delta E rispetto al riferimento | ≤ 1,0 | Ogni lotto |
| 9 | Metalli pesanti RoHS (Cd/Pb/Hg/Cr⁶⁺) | Sotto i limiti | Trimestrale |
| 10 | REACH SVHC | < 0,1% p/p | Trimestrale |
| 11 | Conteggio pellet per kg | 1.000–1.200 pellet/kg | Settimanalmente |
Per i modelli destinati ai mercati UE, USA e GCC, i test RoHS e REACH rappresentano il limite. Una campagna di controllo del 2024 da parte delle dogane UE sui giocattoli importati ha segnalato il 6,4% delle partite per contenuto di ftalati o piombo, e l'80% di tali mancanze è stato attribuito alla dichiarazione del fornitore di resina, non al processo dell'assemblatore.
5. Correlazione al Drop-Test: Dalla Resina alla Penna Finita
La proprietà della resina che conta di più sul campo è il test di caduta da 1,5 m su cemento, ripetuto su 6 facce × 2 cadute per faccia = 12 cadute per unità. Tra i nostri dati di produzione 2024 su oltre 47.000 penne di lettura spedite in 47 paesi, il tasso di guasto per resina si presenta così:
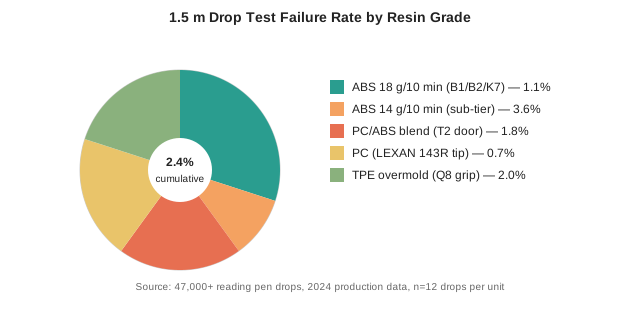
Il pattern è chiaro: un ABS sub-tier a 14 g/10 min triplica il tasso di guasto al drop-test dall'1,1% al 3,6%. In un programma da 50.000 unità, questa è la differenza tra 550 resi e 1.800 resi. Con un costo medio di garanzia di $9 per guasto da caduta, il delta resina costa circa $11.250 per programma — circa 12 volte il premio prezzo resina per sacco.
Consiglio per l'acquirente: Quando il fornitore offre un ABS a 14 g/10 min a un costo unitario inferiore del 4,5%, chiedetegli di mettere lo 0,5% del risparmio in escrow come garanzia di prestazione al drop-test. La maggioranza si ritira.
6. Corrispondenza Colore: La Modalità di Guasto più Comune
Il colore è la singola causa di reclamo in garanzia più comune che riceviamo sul guscio stesso, davanti a deformazione, cracking e segni di ritiro combinati. Tra oltre 230 programmi distributore nel 2024, il 38% di tutti i resi relativi al guscio erano reclami sul colore — troppo rosa, troppo giallo, troppo grigio, troppo "blu uniforme scolastico" rispetto al campione.
Due correzioni tecniche abbassano questa cifra sotto l'8%:
- Usare uno spettrofotometro a 3 angoli (geometria d/8°) per la corrispondenza colore, non un colorimetro 0/45°. La lettura a 3 angoli cattura i pigmenti metallizzati/perlati popolari nei design delle penne di lettura 2025–2026.
- Fare riferimento al chip colore master, non a una stampa.Le chips Pantone stampate derivano fino a delta E 2.0 sotto luce fluorescente da ufficio. Una chip master fisica dal fornitore di resina, conservata in una scatola a tenuta di luce, mantiene delta E ≤ 0,5 per 24 mesi.
Confermare che entrambi siano nel processo del fornitore. Se il laboratorio colore ha solo un colorimetro 0/45°, i tassi di reclamo colore saranno 4–5× superiori al benchmark dell'8%.
7. Scheda di Valutazione Fornitore — Cosa Monitorare su 12 Mesi
Eseguire una scheda di valutazione a 12 mesi su ogni fornitore di resina approvato. La scheda seguente è il formato che condividiamo con penna di lettura all'ingrosso partner che gestiscono i propri programmi di QA.
| KPI | Obiettivo | Peso | Fonte |
|---|---|---|---|
| MFI entro ± 1,5 g/10 min | ≥ 98% dei lotti | 20% | CoA del fornitore |
| Izod impatto ≥ 22 kJ/m² | 100% dei lotti | 20% | CoA del fornitore |
| Umidità ≤ 0,05% | 100% dei lotti | 15% | CoA del fornitore |
| Conformità RoHS/REACH | 100% dei test trimestrali | 15% | Laboratorio terzo |
| Colore delta E ≤ 1.0 rispetto al master | ≥ 95% dei lotti | 15% | Laboratorio colori fornitore |
| Consegna in orario | ≥ 96% | 10% | Registro ricevimento |
| Conservazione documenti ≥ 5 anni | 100% | 5% | Audit |
I fornitori che ottengono meno di 80 vengono inseriti in un piano di remediation di 90 giorni; al di sotto di 70, il fornitore viene riclassificato come "in prova" e viene avviato un programma parallelosecond-source resina programma parallelo.
8. Bandiere rosse durante il walk-through dell'audit
Dopo oltre 47.000 penne di lettura prodotte su 11 modelli, abbiamo un elenco di bandiere rosse che, individualmente, giustificano l'interruzione del rapporto.
- Deviazione standard MFI superiore a ± 1,0 g/10 min sul grafico di controllo a 3 mesi — il processo è instabile.
- Assenza di analizzatore di umidità Karl Fischer nel laboratorio — non possono dimostrare le specifiche di essiccazione.
- Assenza di codice lotto sul sacco — non possono tracciare un reclamo in garanzia fino al lotto di resina.
- Il compounder opera senza dosatori gravimetrici — colore e impatto deriveranno.
- Essiccatori senza registratori di temperatura — la vostra specifica di umidità è a rischio ogni giorno umido.
- La CoA dichiara "conforme" ma non indica il metodo di prova — l'auditor rifiuterà il documento.
- Nessun test RoHS di terzi negli ultimi 12 mesi — il vostro CPC o fascicolo tecnico CE non supererá la verifica.
- Il laboratorio colori utilizza solo il confronto visivosotto cabina fluorescente — delta E non può essere quantificato.
Due di questi elementi in uno stesso audit sono già un motivo per interrompere il rapporto. Il fornitore produrrà tre bellissime spedizioni iniziali e una quarta spedizione problematica, esattamente quando il vostro programma retail è sugli scaffali.
9. Strategia Second-Source per la Resina
Un fornitore di resina single-source è un rischio strategico. Qualifichiamo sempre almeno due fornitori di resina per famiglia di resina, con un obiettivo diDistribuzione volume 40/60 allo stato stazionario. Il fornitore principale gestisce il volume; la seconda fonte gestisce la relazione tecnica.
| Famiglia Resine | Fornitore Principale | Seconda Fonte | Distribuzione Volume |
|---|---|---|---|
| ABS (equivalente PA-757) | Fornitore A (canale Chi Mei) | Fornitore B (canale LG) | 60 / 40 |
| PC (equivalente LEXAN) | Fornitore C (canale SABIC) | Fornitore D (canale Covestro) | 65 / 35 |
| Legato PC/ABS | Fornitore A | Fornitore E (formulatore) | 70 / 30 |
| TPE (equivalente Santoprene) | Fornitore F (canale ExxonMobil) | Fornitore G (compounder locale) | 50 / 50 |
Il costo di cambio tra fonti è di circa 12 giorni per un cambio di grado ABS (riqualificazione completa dello stampo + 3 giorni di colpi di prova + 5 giorni di approvazione colore + 2 giorni di campionamento OQC). Pianifica il cambio per il punto di riordino naturale, mai a metà ciclo.
10. Mettere Tutto Insieme — Un Piano di Audit di 30 Giorni
Se stai qualificando un nuovo fornitore di resine, il seguente piano di 30 giorni ti porta a una decisione pronta per il contratto:
| Giorno | Attività | Risultato |
|---|---|---|
| Giorno 1–3 | Ricerca desk + elenco fornitori (5 candidati) | Elenco lungo |
| Giorno 4–8 | Questionari primo round + revisione CoA | Elenco breve (3) |
| Giorno 9–12 | Visita sito, walkthrough Stazione 1–6 | Scheda audit per fornitore |
| Giorno 13–17 | Richiesta campione (5 kg di ogni resina) | Lotto di prova |
| Giorno 18–22 | Prova di stampaggio interna (50 colpi per resina) | Rapporto di prova |
| Giorno 23–26 | Corrispondenza colore + test di caduta + test di invecchiamento | Memo di accettazione |
| Giorno 27–30 | Termini commerciali + ordine di prova 90 giorni | Contratto |
Il lotto di prova è critico. Un fornitore può inviare una bellissima CoA ma fallire nella lavorazione del lotto di prova perché la specifica di essiccazione a 80 °C è stata silenziosamente trascurata. Stampiamo sempre 50 colpi nella nostra pressa Haitian da 90 ton, con i nostri parametri di processo, prima di firmare un contratto a lungo termine.

11. Letture Correlate
- Audit della Fabbrica di Penna di Lettura a 12 Punti
- Ispezione Materiale in Entrata della Penna di Lettura
- Obsolescenza Componenti della Penna di Lettura
- Sicurezza Materiali della Penna di Lettura: BPA-Free, Lead-Free
- Capacità di Stampaggio a Iniezione della Penna di Lettura
- Tour dell'Officina Stampi della Penna di Lettura
- Penne di Lettura OEM
- Richiedi un Preventivo