
Audience :Responsables des achats, responsables de programmes OEM/ODM et ingénieurs qualité chargés de qualifier la résine ABS ou PC d'enveloppe entrant dans un stylo de lecture. Résultat :Une liste de contrôle d'audit fournisseur que vous pouvez exécuter en deux visites d'usine et qui confirme que la résine atteint un indice de fluage de 18 g/10 min, une résistance au choc Izod de 22 kJ/m², et un taux de survie à une chute de 1,5 m de ≥98% sur le stylo de lecture assemblé.
La coque plastique est la seule partie du stylo de lecture que votre client touche pendant toute la durée de vie du produit. Elle porte la marque, absorbe la chute de 1,2 m en salle de classe, et abrite la cavité de 1,4 mm d'épaisseur de paroi qui protège le PCB. Quand un fournisseur de résine substitue discrètement un ABS de 14 g/10 min à la qualité de 18 g/10 min que vous avez spécifiée, vous découvrez la différence trois mois plus tard sur le terrain, quand la coque moulée se déforme à 60 °C dans un fourgon de livraison à Riyad. À ce stade, vous avez déjà expédié 18 000 unités.
Cet article est le playbook d'audit que nous utilisons en interne lors de la qualification des fournisseurs de résine pour nos 11 modèles de stylos de lecture — B1, B2, F8, K7, KF1, L5, P2, Q6, Q8, T2 et Y6 — et la même liste de contrôle que nous partageons avec les clients OEM de stylos de lecture qui souhaitent contrôler leur propre spécification de matériau. Le cadre s'aligne sur le programme plus large d'audit d'usine de stylos de lecture en 12 points et sur le flux de travail d'inspection des matières entrantes de stylos de lecture.

1. Pourquoi la qualité de la résine compte plus que la tolérance du moule
Une coque de stylo de lecture est une pièce à paroi mince et asymétrique. La paroi fait généralement 1,4–1,8 mm dans la zone de préhension et 0,9–1,2 mm près de la pointe optique. Cette géométrie exige une résine à fluage contrôlé et haute résistance aux chocs ; le moule ne peut pas compenser une résine qui s'écoule trop facilement (flash) ou pas assez facilement (coulées courtes).
Trois propriétés mécaniques définissent une résine de stylo de lecture « acceptable » :
| Propriété | Méthode d'essai | Cible | Pourquoi c'est important |
|---|---|---|---|
| Indice de fluage (MFI) | ISO 1133, 220 °C / 10 kg | 18 g/10 min ± 1,5 | Contrôle le remplissage des parois sur les sections fines de 1,4 mm |
| Choc Izod entaillé | ISO 180/A | ≥ 22 kJ/m² | Survit à une chute de 1,5 m sur béton |
| Température de fléchissement (HDT) | ISO 75, 1,8 MPa | ≥ 95 °C | Résiste à la déformation dans les véhicules de livraison chauds |
| Résistance à la traction à la limite élastique | ISO 527 | ≥ 45 MPa | Résiste à la propagation des fissures sur le clip |
| Densité | ISO 1183 | 1,04–1,07 g/cm³ | Prédit le poids de la pièce à ±2% près |
Pour les coques externes de notre gamme de stylos de lecture nous utilisons un ABS haute résistance aux chocs (généralement CHIMEI PA-757 ou LG LUPOY HI-1002B). Pour la fenêtre de pointe optique, nous passons parfois au PC (LEXAN 143R ou Makrolon 2458) quand le modèle intègre une fenêtre de scanner transparente.
Conseil acheteur : Si un fournisseur vous dit « nous utilisons la même résine qu'un OEM japonais », demandez la grade de résine sur le certificat d'analyse (CoA). Deux résines ABS peuvent toutes deux être qualifiées de « haute résistance aux chocs » et pourtant se situer à 14 g/10 min contre 22 g/10 min. La grade est le contrat.
2. ABS vs PC vs mélange PC/ABS — Où va quoi
La coque du stylo de lecture est rarement un matériau unique. La plupart de nos modèles combinent deux ou trois résines dans un même appareil. Le bon choix dépend de l'emplacement de la pièce dans l'assemblage.

Pour les modèles B1, B2, F8 et K7 — les quatre coques à plus grand volume — l'ABS est le matériau de base. Le PC n'apparaît que là où une clarté optique est requise (la fenêtre de pointe du scanner OID) ou là où la pièce chauffe (capot de batterie sur T2 et Y6, où une batterie Li-ion 18650 de 2500 mAh se trouve à 6 mm de la surface intérieure). Le TPE est réservé aux modèles à prise souple comme Q8, où la pression de la main d'un enfant est la variable que le design essaie de gérer.
3. La visite d'audit : six stations chez le fournisseur de résine
Un audit fournisseur de deux heures couvre six stations. Exécutez-le deux fois — une fois annoncé, une fois inopiné — et recalez.
Station 1 — Résine pétrochimique entrante
Le fournisseur de résine compound généralement à partir d'un polymère de base fourni par des géants pétrochimiques (Chi Mei, LG Chem, Sabic, Formosa). Vous voulez voir :
- Un classeur de traçabilité de lot qui lie chaque livraison à un lot de polymère de base.
- Trois certificats d'analyse de polymère de base les plus récents.
- Température de l'entrepôt : ≤ 30 °C, ≤ 60% HR (les composés sans PVC tolèrent une plage d'humidité plus large, mais l'ABS absorbe l'humidité > 0,1% et présente des traînées blanches lors du moulage).
Station 2 — Ligne de compoundage
Un petit compoundant de résine fera fonctionner 2 à 6 extrudeuses, à double vis pour les grades chargés. Points d'audit :
- Extrudeuse à double vis avec dégazage sous vide (essentiel pour l'ABS).
- Doseurs gravimétriques précis à ± 0,5% (clé pour les grades chargés comme notre mélange PC/ABS).
- Filtre de bain de fusion en ligne à 80-120 mesh.
- Granulateur à filament ou sous eau.
Station 3 — Laboratoire qualité
Le laboratoire est là où un bon fournisseur obtient la commande. Équipement minimum :
| Équipement | Norme | Cycle d'étalonnage |
|---|---|---|
| Indexeur de fluidité | ISO 1133 | 12 mois |
| Essai de résistance aux chocs Izod | ISO 180 | 12 mois |
| Essai HDT/Vicat | ISO 75 / ISO 306 | 12 mois |
| Essai de traction | ISO 527 | 12 mois |
| Analyseur d'humidité | Karl Fischer coulométrique | 6 mois |
| Spectrophotomètre UV-Vis (couleur) | ASTM E308 | 12 mois |
Demandez au responsable du laboratoire la carte de contrôle MFI des trois derniers mois. Si l'écart-type sur une cible de 18 g/10 min est supérieur à ± 1,0 g/10 min, partez.
Station 4 — Séchage et ensachage
L'ABS nécessite un séchage à 80 °C pendant 4 heures avant le moulage. Le PC nécessite 120 °C pendant 6 heures. Parcourez l'atelier de séchages et confirmez :
- La capacité du sécheur correspond à la consommation horaire de la machine de moulage par injection.
- Le cycle de régénération du dessiccant est enregistré.
- La ligne d'ensachage scelle les sacs avec une prise d'humidité ≤ 0,05% sur 30 jours.
Station 5 — Logistique et codage des lots
Le sac dans lequel la résine est expédiée doit être marqué d'un code lot qui renvoie à la course de compoundage. Confirmez :
- Format du code lot :
PROD-YYMMDD-LIGNE#-LOT#. - Chaque sac porte le QR du CoA.
- Les camions sont couverts et scellés ; un trajet maritime de 12 000 km vers un climat humide fera dépasser l'humidité au-delà de la spécification de 0,1% si les sacs sont étirés.
Station 6 — Conservation des documents
Une politique de conservation de 5 ans sur les CoA est le minimum. Toute durée plus courte échoue à l'audit EN 71-3 car la norme de sécurité des jouets exige que la chaîne d'approvisionnement démontre la conformité chimique pendant 5 ans à compter de l'expédition.
4. Les 11 essais qui doivent figurer sur chaque CoA
Le certificat d'analyse qui accompagne chaque lot de résine est la principale preuve de l'acheteur dans un litige de garantie. Spécifiez les 11 essais suivants comme non négociables sur le CoA.
| # | Essai | Spéc. | Fréquence |
|---|---|---|---|
| 1 | IFI (220 °C / 10 kg) | 18 ± 1,5 g/10 min | Chaque lot |
| 2 | Résistance au choc Izod entaillé | ≥ 22 kJ/m² | Tous les 3 lots |
| 3 | HDT à 1,8 MPa | ≥ 95 °C | Tous les 3 lots |
| 4 | Traction à la limite élastique | ≥ 45 MPa | Tous les 3 lots |
| 5 | Allongement à la rupture | ≥ 15% | Tous les 3 lots |
| 6 | Densité | 1,04–1,07 g/cm³ | Chaque lot |
| 7 | Humidité (Karl Fischer) | ≤ 0,05% | Chaque lot |
| 8 | Couleur Delta E vs. référence | ≤ 1,0 | Chaque lot |
| 9 | Métaux lourds RoHS (Cd/Pb/Hg/Cr⁶⁺) | En dessous des limites | Trimestriel |
| 10 | REACH SVHC | < 0,1% p/p | Trimestriel |
| 11 | Nombre de granulés par kg | 1 000–1 200 granulés/kg | Hebdomadaire |
Pour les modèles destinés aux marchés de l'UE, des États-Unis et du CCG, les tests RoHS et REACH constituent la limite. Une campagne de contrôle de 2024 par les douanes de l'UE sur les jouets importés a signalé 6,4% des expéditions pour leur contenu en phtalates ou en plomb, et 80% de ces échecs provenaient de la déclaration du fournisseur de résine, et non du processus de l'assembleur.
5. Corrélation du test de chute : De la résine au stylo terminé
La propriété de la résine qui compte le plus sur le terrain est le test de chute de 1,5 m sur le béton, répété sur 6 faces × 2 chutes par face = 12 chutes par unité. Dans nos données de production 2024 sur plus de 47 000 stylos de lecture expédiés vers 47 pays, le taux d'échec par résine se présente comme suit :
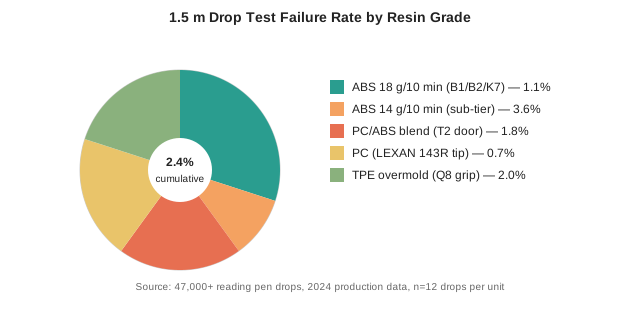
Le schéma est clair : un ABS de sous-niveau à 14 g/10 min triple le taux d'échec du test de chute de 1,1% à 3,6%. Dans un programme de 50 000 unités, cela représente la différence entre 550 retours et 1 800 retours. Avec un coût de garantie moyen de 9 $ par échec de chute, le delta de résine coûte environ 11 250 $ par programme — soit environ 12 fois la prime de prix de la résine par sac.
Conseil à l'acheteur : Quand le fournisseur propose un ABS à 14 g/10 min à un coût unitaire inférieur de 4,5%, demandez-lui de placer 0,5% des économies en séquestre comme garantie de performance du test de chute. La plupart se retirent.
6. Correspondance des couleurs : Le mode de défaillance le plus courant
La couleur est la réclamation de garantie la plus fréquente que nous recevons sur la coque elle-même, devant le gauchissement, la fissuration et les marques de retrait combinées. Sur plus de 230 programmes de distribution en 2024, 38% de tous les retours liés à la coque étaient des réclamations de couleur — trop rose, trop jaune, trop gris, trop « bleu uniforme scolaire » par rapport à l'échantillon.
Deux correctifs techniques réduisent ce chiffre à moins de 8% :
- Utilisez un spectrophotomètre à 3 angles (géométrie d/8°) pour la correspondance des couleurs, et non un colorimètre 0/45°. La lecture à 3 angles détecte les pigments métalliques/irisés populaires dans les conceptions de stylos de lecture 2025–2026.
- Faites référence à la chip couleur maître, et non à une impression.Les puces Pantone imprimées dérivent jusqu'à Delta E 2,0 sous la lumière fluorescente du bureau. Une puce maître physique du fournisseur de résine, conservée dans une boîte opaque à la lumière, maintient Delta E ≤ 0,5 pendant 24 mois.
Confirmez que les deux sont dans le processus du fournisseur. Si le laboratoire de couleur ne dispose que d'un colorimètre 0/45°, les taux de réclamations de couleur seront 4 à 5× plus élevés que l'étalon de 8%.
7. Tableau de bord du fournisseur — Ce qu'il faut suivre pendant 12 mois
Tenez un tableau de bord de 12 mois sur chaque fournisseur de résine approuvé. Le tableau de bord ci-dessous est le format que nous partageons avec stylo de lecture en grospartenaires exploitant leurs propres programmes QA.
| KPI | Objectif | Poids | Source |
|---|---|---|---|
| IFI dans ± 1,5 g/10 min | ≥ 98 % des lots | 20 % | CoA fournisseur |
| Résistance aux chocs Izod ≥ 22 kJ/m² | 100 % des lots | 20 % | CoA fournisseur |
| Humidité ≤ 0,05 % | 100 % des lots | 15 % | CoA fournisseur |
| Conformité RoHS/REACH | 100 % des tests trimestriels | 15 % | Laboratoire tiers |
| Couleur Delta E ≤ 1,0 vs. maître | ≥ 95 % des lots | 15 % | Laboratoire couleur fournisseur |
| Livraison dans les délais | ≥ 96 % | 10 % | Journal de réception |
| Conservation des documents ≥ 5 ans | 100 % | 5 % | Audit |
Les fournisseurs obtenant moins de 80 sont placés dans un plan de remédiation de 90 jours ; en dessous de 70, le fournisseur est reclassé en « probation » et un programme parallèle de résine de seconde source est lancé.
8. Drapeaux rouges lors de la visite d'audit
Après 47 000+ stylos de lecture produits sur 11 modèles, nous avons une liste de drapeaux rouges qui, individuellement, justifient de partir.
- Écart-type de l'IFI supérieur à ± 1,0 g/10 min sur le graphique de contrôle sur 3 mois — le processus est instable.
- Pas d'analyseur d'humidité Karl Fischer dans le laboratoire — ils ne peuvent pas prouver la spécification de séch age.
- Pas de codification de lot sur le sac — ils ne peuvent pas retracer une réclamation de garantie jusqu'au lot de résine.
- Le compoundage s'effectue sans doseurs gravimétriques — la couleur et la résistance aux chocs dériveront.
- Étuves de séch age sans enregistreurs de température — votre spécification d'humidité est à risque par temps humide.
- Le CoA indique « conforme » sans préciser la méthode d'essai — l'auditeur rejettera le document.
- Pas d'essai RoHS tiers au cours des 12 derniers mois — votre dossier technique CPC ou CE échouera.
- Le laboratoire couleur utilise uniquement la comparaison visuellesous la cabine fluorescente — Delta E ne peut pas être quantifié.
Deux de ces éléments lors du même audit constituent un motif de rupture. Le fournisseur produira trois magnifiques premières expéditions et une quatrième à problèmes, exactement au moment où votre programme retail est en rayon.
9. Stratégie de seconde source pour la résine
Un fournisseur de résine en source unique est un risque stratégique. Nous qualifions toujours au moins deux fournisseurs de résine par famille de résine, avec un objectif de Répartition de volume 40/60 à l'état d'équilibre. Le fournisseur principal supporte le volume ; la seconde source assure la relation technique.
| Famille de résine | Fournisseur principal | Seconde source | Répartition du volume |
|---|---|---|---|
| ABS (équivalent PA-757) | Fournisseur A (circuit Chi Mei) | Fournisseur B (circuit LG) | 60 / 40 |
| PC (équivalent LEXAN) | Fournisseur C (circuit SABIC) | Fournisseur D (circuit Covestro) | 65 / 35 |
| Mélange PC/ABS | Fournisseur A | Fournisseur E (formulateur) | 70 / 30 |
| TPE (équivalent Santoprene) | Fournisseur F (circuit ExxonMobil) | Fournisseur G (compoundeur local) | 50 / 50 |
Le coût de changement entre sources est d'environ 12 jours pour un changement de grade ABS (requalification complète du moule + 3 jours de tirs d'essai + 5 jours d'approbation couleur + 2 jours d'échantillonnage OQC). Planifiez le changement au point de réapprovisionnement naturel, jamais en cours de cycle.
10. Tout assembler — Un plan d'audit de 30 jours
Si vous qualifiez un nouveau fournisseur de résine, le plan de 30 jours suivant vous mène à une décision prête pour le contrat :
| Jour | Activité | Résultat |
|---|---|---|
| Jours 1–3 | Recherche documentaire + liste de fournisseurs (5 candidats) | Longue liste |
| Jours 4–8 | Questionnaires de premier tour + examen CoA | Liste courte (3) |
| Jours 9–12 | Visite d'usine, parcours Stations 1–6 | Grille d'audit par fournisseur |
| Jours 13–17 | Demande d'échantillons (5 kg de chaque résine) | Lot d'essai |
| Jours 18–22 | Essai de moulage interne (50 tirs par résine) | Rapport d'essai |
| Jours 23–26 | Mise aux couleurs + test de chute + test de vieillissement | Mémo d'acceptation |
| Jours 27–30 | Conditions commerciales + commande d'essai de 90 jours | Contrat |
Le lot d'essai est essentiel. Un fournisseur peut envoyer un beau CoA mais échouer au comportement de moulage du lot d'essai parce que la spécification de séchage à 80 °C a été discrètement relaxée. Nous moulons toujours 50 tirs sur notre propre presse Haitian de 90 tonnes, avec nos propres paramètres de processus, avant de signer un contrat à long terme.

11. Lectures connexes
- Audit d'usine de stylo de lecture en 12 points
- Inspection des matériaux entrants du stylo de lecture
- Obsolescence des composants du stylo de lecture
- Sécurité des matériaux du stylo de lecture : Sans BPA, Sans plomb
- Capacité de moulage par injection du stylo de lecture
- Visite de l'atelier de moules du stylo de lecture
- Stylos de lecture OEM
- Demander un devis