
Målgruppe: Innkjøpsansvarlige, OEM/ODM-programledere og kvalitetsingeniører som har ansvar for å kvalifisere ABS- eller PC-kabinettmaterialet som brukes i en lesepenn. Resultat: En leverandørrevisjonssjekkliste du kan gjennomføre på to fabrikkbesøk, som bekrefter at materialet har en smelteindeks på 18 g/10 min, en Izod-slagstyrke på 22 kJ/m² og en overlevelse på ≥98 % ved 1,5 m fall på den monterte lesepennen.
Plastskallet er den eneste delen av lesepennen kunden berører gjennom hele produktets levetid. Det bærer merkevaren, absorberer 1,2 m-fallet i klasserommet og huser hulrommet med 1,4 mm veggtykkelse som beskytter kretskortet. Når en materialleverandør i stillhet bytter ut en 14 g/10 min ABS med den 18 g/10 min-kvaliteten du spesifiserte, oppdager du forskjellen tre måneder senere ute i felt, når det støpte skallet vrir seg ved 60 °C inni en leveringsbil i Riyadh. Da har du sendt 18 000 enheter.
Denne artikkelen er revisjonsspillboken vi bruker internt når vi kvalifiserer materialleverandører for våre 11 lesepennmodeller — B1, B2, F8, K7, KF1, L5, P2, Q6, Q8, T2 og Y6 — og den samme sjekklisten vi deler med OEM-lesepenn kunder som ønsker å kontrollere sin egen materialspesifikasjon. Rammeverket er i tråd med det bredere lesepennfabrikk-revisjon 12-punkts programmet og arbeidsflyten for inngående materialkontroll for lesepenn.

1. Hvorfor materialkvalitet er viktigere enn formtoleranse
Et lesepennskall er en tynnvegget, asymmetrisk del. Veggen er typisk 1,4–1,8 mm i gripeområdet og 0,9–1,2 mm nær den optiske tuppen. Denne geometrien krever et materiale med kontrollert smelteflyt og høy slagstyrke; formen kan ikke kompensere for et materiale som flyter for lett (grater) eller ikke lett nok (kortskudd).
Tre mekaniske egenskaper definerer et «godkjent» lesepenn-materiale:
| Egenskap | Testmetode | Mål | Hvorfor det er viktig |
|---|---|---|---|
| Smelteindeks (MFI) | ISO 1133, 220 °C / 10 kg | 18 g/10 min ± 1.5 | Kontrollerer veggfyll på 1,4 mm tynne seksjoner |
| Izod hakket slagstyrke | ISO 180/A | ≥ 22 kJ/m² | Overlever 1,5 m fall på betong |
| Varmedeformasjonstemperatur (HDT) | ISO 75, 1,8 MPa | ≥ 95 °C | Motstår vridning i varme leveringskjøretøy |
| Strekkfasthet ved flytegrense | ISO 527 | ≥ 45 MPa | Motstår spredning av sprekker på klips |
| Tetthet | ISO 1183 | 1,04–1,07 g/cm³ | Forutsier delvekt innenfor ±2 % |
For ytterhusene til vår reading pen-serie bruker vi en høy-impact ABS (vanligvis CHIMEI PA-757 eller LG LUPOY HI-1002B). For det optiske tuppvinduet går vi noen ganger opp til PC (LEXAN 143R eller Makrolon 2458) når modellen har et transparent skannervindu.
Tips til kjøper: Hvis en leverandør sier "vi bruker samme harpiks som en japansk OEM," be om harpikskvaliteten på analysesertifikatet (CoA). To ABS-harper kan begge kalles "høy-impact" og likevel ligge på 14 g/10 min versus 22 g/10 min. Kvaliteten er kontrakten.
2. ABS vs PC vs PC/ABS-blanding — Hvor brukes hva
Huset på lesepennen er sjelden ett enkelt materiale. De fleste av våre modeller kombinerer to eller tre harpikser i én enhet. Riktig valg avhenger av hvor delen sitter i monteringen.

For modellene B1, B2, F8 og K7 — de fire husene med høyest volum — er ABS arbeidshesten. PC dukker opp kun der optisk klarhet er nødvendig (OID-skannertuppvinduet) eller der delen blir varm (batteriluke på T2 og Y6, der et 2500 mAh Li-ion 18650-batteri sitter 6 mm fra innerflaten). TPE er forbeholdt mykgripende modeller som Q8, der et barns håndtrykk er variabelen designet prøver å håndtere.
3. Revisjonsrunden: Seks stasjoner hos harpiksleverandøren
En to timers leverandørrevisjon dekker seks stasjoner. Kjør den to ganger — én gang annonsert, én gang uannonsert — og sammenlign.
Stasjon 1 — Inngående petrokjemisk harpiks
Harpiksleverandøren kompounderer vanligvis fra basepolymer levert av petrokjemiske hovedleverandører (Chi Mei, LG Chem, Sabic, Formosa). Du vil se:
- Lot-sporbarhetspermer som knytter hver leveranse til en basepolymerbatch.
- De tre nyeste sertifikatene for analyse (CoA) for basepolymerer.
- Lagertemperatur: ≤ 30 °C, ≤ 60 % RF (PVC-frie blandinger tåler et bredere fuktighetsvindu, men ABS tar opp fukt over 0,1 % og vil gi sølvstriper ved støping).
Stasjon 2 — Blandingelinje
En liten harpiksblander kjører 2–6 ekstrudere, dobbeltskrue for fylte kvaliteter. Revider for:
- Dobbeltskrueekstruder med vakuumavgassing (avgjørende for ABS).
- Gravimetriske matinger med nøyaktighet ± 0,5 % (viktig for fylte kvaliteter som vår PC/ABS-blanding).
- In-line smeltefilter på 80–120 mesh.
- Streng- eller undervannspelleteringsmaskin.
Stasjon 3 — Kvalitetslaboratorium
Laboratoriet er der en god leverandør vinner ordren. Minimumsutstyr:
| Utstyr | Standard | Kalibreringssyklus |
|---|---|---|
| Smeltestrømningsindekser | ISO 1133 | 12 måneder |
| Izod slagtestapparat | ISO 180 | 12 måneder |
| HDT/Vicat-testapparat | ISO 75 / ISO 306 | 12 måneder |
| Strekkprøvingsapparat | ISO 527 | 12 måneder |
| Fuktighetsanalysator | Kulometrisk Karl Fischer | 6 måneder |
| UV-Vis-spektrofotometer (farge) | ASTM E308 | 12 måneder |
Be avdelingslederen om MFI-kontrollkurven for de siste tre månedene. Hvis standardavviket på et mål på 18 g/10 min er bredere enn ± 1,0 g/10 min, bør du gå videre.
Stasjon 4 — Tørking og pakking
ABS må tørkes ved 80 °C i 4 timer før sprøytestøping. PC trenger 120 °C i 6 timer. Gå gjennom tørkeavdelingen og bekreft:
- Tørketrommelens kapasitet samsvarer med sprøytestøpemaskinens timeforbruk.
- Regenereringssyklusen for tørkemiddel loggføres.
- Pakklinjen forsegler sekker til ≤ 0,05 % fuktopptak over 30 dager.
Stasjon 5 — Logistikk og partikoding
Sekken harpiksen sendes i, må være merket med en partikode som knyttes tilbake til kompounderingen. Bekreft:
- Partikodeformat:
PROD-YYMMDD-LINE#-BATCH#. - Hver pose bærer CoA-QR-koden.
- Lastebilene er tildekket og forseglet; en sjøfraktrute på 12 000 km til et fuktig klima vil presse fuktigheten over 0,1 %-spesifikasjonen hvis posene er strukket.
Stasjon 6 — Dokumentarkivering
En arkiveringspolicy på 5 år for CoA-er er minimum. Alt kortere vil ikke bestå EN 71-3-revisjon, fordi leketøysikkerhetsstandarden krever at forsyningskjeden kan dokumentere kjemisk samsvar i 5 år fra forsendelse.
4. De 11 testene som må være på hver CoA
Analysesertifikatet som følger med hvert harpiksparti, er kjøperens primære bevis i en garantistrid. Angi følgende 11 tester som ufravikelige på CoA-en.
| # | Test | Spes. | Frekvens |
|---|---|---|---|
| 1 | MFI (220 °C / 10 kg) | 18 ± 1,5 g/10 min | Hvert parti |
| 2 | Izod slaghode (Notched Impact) | ≥ 22 kJ/m² | Hver 3. parti |
| 3 | HDT ved 1,8 MPa | ≥ 95 °C | Hver 3. parti |
| 4 | Strekkfasthet ved flytegrense | ≥ 45 MPa | Hver 3. parti |
| 5 | Forlengelse ved brudd | ≥ 15 % | Hver 3. parti |
| 6 | Tetthet | 1,04–1,07 g/cm³ | Hvert parti |
| 7 | Fuktighet (Karl Fischer) | ≤ 0,05 % | Hvert parti |
| 8 | Farge ΔE vs. referanse | ≤ 1,0 | Hvert parti |
| 9 | RoHS tungmetaller (Cd/Pb/Hg/Cr⁶⁺) | Under grenseverdiene | Kvartalsvis |
| 10 | REACH SVHC | < 0,1 % w/w | Kvartalsvis |
| 11 | Antall pellets per kg | 1 000–1 200 pellets/kg | Ukentlig |
For modeller beregnet på EU-, USA- og GCC-markedene er RoHS- og REACH-testene den avgjørende grensen. En kontrollaksjon fra EUs tollvesen i 2024 på importerte leker flagget 6,4 % av sendingene for ftalat- eller blyinnhold, og 80 % av disse feilene kunne spores tilbake til harpiksleverandørens deklarasjon, ikke til montørens prosess.
5. Falltestkorrelasjon: Fra harpiks til ferdig penn
Harpyksegenskapen som betyr mest i felten er falltesten fra 1,5 m mot betong, gjentatt 6 sider × 2 fall per side = 12 fall per enhet. Basert på våre produksjonsdata fra 2024 på 47 000+ lesepenner sendt til 47 land, ser feilraten fordelt på harpiks slik ut:
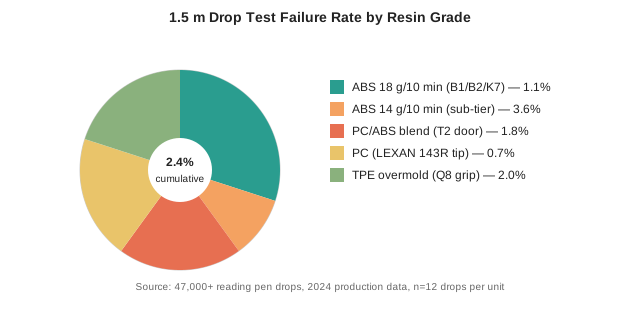
Mønsteret er tydelig: en underordnet ABS på 14 g/10 min tredobler feilraten i falltesten fra 1,1 % til 3,6 %. I et program på 50 000 enheter er det forskjellen mellom 550 returer og 1 800 returer. Med en gjennomsnittlig garantikostnad på $9 per fallfeil, koster harpiksforskjellen omtrent $11 250 per program — rundt 12 ganger merpris per sekk harpiks.
Tips til kjøperen: Når leverandøren tilbyr en ABS på 14 g/10 min til 4,5 % lavere enhetskostnad, be dem om å sette 0,5 % av besparelsen i escrow som en falltest-ytelsesgaranti. De fleste trekker seg.
6. Fargetilpasning: Den vanligste feilmodusen
Farge er det desidert vanligste garantikravet vi mottar på selve skallet, foran vridning, sprekker og synkemerker til sammen. På tvers av 230+ distributørprogrammer i 2024, 38 % av alle skallrelaterte returervar fargeklager — for rosa, for gul, for grå, for «skoleuniform-blå» sammenliknet med prøven.
To tekniske tiltak kutter denne andelen til under 8 %:
- Bruk et 3-vinkels spektrofotometer (geometri d/8°) for fargetilpasning, ikke et 0/45°-kolorimeter. 3-vinkelsmålingen fanger opp de metalliske/perlemorspigmentene som er populære i lesepenn-design for 2025–2026.
- Referer til master-fargechipen, ikke et utskrift. Trykte Pantone-chips driver opp til ΔE 2,0 under kontorets fluoriserende lys. En fysisk master-chip fra harpiksleverandøren, oppbevart i en lysskjermende boks, holder ΔE ≤ 0,5 i 24 måneder.
Bekreft at begge deler er på plass i leverandørens prosess. Hvis fargelaboratoriet kun har et 0/45°-kolorimeter, vil fargekravratene ligge 4–5× høyere enn referansen på 8 %.
7. Leverandørscorekort — Hva du skal følge over 12 måneder
Kjør et 12-måneders scorekort på alle godkjente harpiksleverandører. Scorekortet nedenfor er formatet vi deler med grossist lesepenn partnere som driver sine egne QA-programmer.
| KPI | Mål | Vekt | Kilde |
|---|---|---|---|
| MFI innenfor ± 1,5 g/10 min | ≥ 98 % av lot | 20 % | Leverandørens CoA |
| Izod-slagstyrke ≥ 22 kJ/m² | 100 % av lot | 20 % | Leverandørens CoA |
| Fuktighet ≤ 0,05 % | 100 % av lot | 15 % | Leverandørens CoA |
| RoHS/REACH-samsvar | 100 % av kvartalsvise tester | 15 % | Tredjepartslaboratorium |
| Farge ΔE ≤ 1,0 vs. master | ≥ 95 % av lot | 15 % | Leverandørens fargelaboratorium |
| Levering til rett tid | ≥ 96 % | 10 % | Mottakslogg |
| Dokumentlagring ≥ 5 år | 100 % | 5 % | Revisjon |
Leverandører som scorer under 80, legges på en 90-dagers utbedringsplan; under 70 reklassifiseres leverandøren som «probation» og et paralleltsecond-source resin-program startes.
8. Varselsignaler under revisjonsvandringen
Etter 47 000+ produserte lesepenner fordelt på 11 modeller har vi en kort liste over varselsignaler som, hver for seg, er grunn nok til å trekke seg.
- MFI-standardavvik bredere enn ± 1,0 g/10 min på 3-måneders kontrolldiagrammet – prosessen er ustabil.
- Ingen Karl Fischer-fuktighetsanalysator i laboratoriet – de kan ikke dokumentere tørkespesifikasjonen.
- Ingen lot-koding på posen – de kan ikke spore en garantisak tilbake til en harpiksbatch.
- Kompounderen jobber uten gravimetrisk dosering — farge og slagfasthet vil variere.
- Tørkeovner uten temperaturlogging — fuktighetsspesifikasjonen din er i fare på hver fuktig dag.
- CoA oppgir «i samsvar» uten å nevne testmetoden — revisoren vil avvise dokumentet.
- Ingen tredjeparts RoHS-test de siste 12 månedene — din CPC eller tekniske CE-fil vil ikke bestå.
- Fargelaboratoriet bruker kun visuell sammenligning under fluorescerende lyskap – ΔE kan ikke tallfestes.
To av disse i samme revisjon er et klart stopp. Leverandøren vil levere tre flotte første forsendelser og en fjerde med problemer, akkurat når detaljhandelsprogrammet ditt står i butikkhyllen.
9. Andreleverandørstrategi for resin
En enkeltkilde-leverandør av resin er en strategisk risiko. Vi kvalifiserer alltid minst to resin-leverandører per resin-familie, med et mål på 60/40-volumfordeling ved stabil drift. Hovedleverandøren bærer volumet; sekundærkilden bærer det tekniske forholdet.
| Resinfamilie | Hovedleverandør | Sekundærkilde | Volumfordeling |
|---|---|---|---|
| ABS (PA-757 tilsvarende) | Leverandør A (Chi Mei-kanal) | Leverandør B (LG-kanal) | 60 / 40 |
| PC (LEXAN tilsvarende) | Leverandør C (SABIC-kanal) | Leverandør D (Covestro-kanal) | 65 / 35 |
| PC/ABS-blanding | Leverandør A | Leverandør E (formulator) | 70 / 30 |
| TPE (Santoprene tilsvarende) | Leverandør F (ExxonMobil-kanal) | Leverandør G (lokal kompounder) | 50 / 50 |
Omkostningen ved å bytte mellom kildene er omtrent 12 dager for en ABS-kvalitetsendring (full requalifisering av verktøy + 3 dager prøveuttak + 5 dager fargegodkjenning + 2 dager OQC-prøvetaking). Planlegg byttet til det naturlige gjenbestillingspunktet, aldri midt i en syklus.
10. Alt samlet — en 30-dagers revisjonsplan
Hvis du kvalifiserer en ny resinleverandør, vil følgende 30-dagersplan gi deg en kontraktklar beslutning:
| Dag | Aktivitet | Resultat |
|---|---|---|
| Dag 1–3 | Skrivebordsundersøkelse + leverandørliste (5 kandidater) | Langliste |
| Dag 4–8 | Første runde spørreskjemaer + CoA-gjennomgang | Kortliste (3) |
| Dag 9–12 | Befaring, stasjon 1–6-gjennomgang | Revisjonsskåringskort per leverandør |
| Dag 13–17 | Prøveforespørsel (5 kg av hver resin) | Prøveparti |
| Dag 18–22 | Intern sprøytestøpingstest (50 skudd per resin) | Prøverapport |
| Dag 23–26 | Fargematching + falltest + aldringstest | Godkjennelsesnotat |
| Dag 27–30 | Forretningsvilkår + 90-dagers prøveordre | Kontrakt |
Prøvepartiet er avgjørende. En leverandør kan sende et pent CoA, men likevel mislykkes i støpeatferden for prøvepartiet fordi 80 °C-tørkespesifikasjonen stille ble svekket. Vi støper alltid 50 skudd i vår egen 90-tonns Haitian-presse, under våre egne prosessparametere, før vi signerer en langtidskontrakt.

11. Relatert lesning
- Revisjon av lesepennfabrikk – 12 punkter
- Inngående materialinspeksjon for lesepenner
- Komponentforeldelse for lesepenner
- Materialtrygghet for lesepenner: BPA-fri, blyfri
- Sprøytestøpingskapasitet for lesepenner
- Omvisning i lesepennens støpeverksted
- OEM lesepenner
- Få et tilbud