
Public : Responsables des achats et ingénieurs qualité évaluant la capacité de montage en surface d'une usine de stylos lecteurs avant de signer une commande OEM de 5 000 unités. Cet article explique le fonctionnement d'une ligne SMT de stylos lecteurs à 12 stations, la vérification des fenêtres de profil de refusion, et comment les données SPI, AOI et rayons X alimentent un rendement au premier passage supérieur à 98,6 %.
Chaque stylo lecteur est un petit ordinateur vêtu d'une coque en plastique. À l'intérieur du B1 ou du KF1 se trouve une carte principale FR-4 à quatre couches avec un cœur Cortex, un CI de mémoire flash, un codec audio, un CI de charge lithium, et un frontal de capteur TIPC (touch-in-pixel), qui doivent tous être soudés en une seule passe de refusion avec moins de 25 joints de soudure défaillants par million d'opportunités. La ligne SMT est l'endroit où la promesse de la marque d'un "faible taux de retour" se gagne réellement. Cet article parcourt une ligne SMT de stylos lecteurs à 12 stations, du pochoir de pâte à souder jusqu'à la sortie du convoyeur, puis explique comment chaque étape d'inspection rétroagit sur le profil du four pour que le lot suivant soit plus propre que le précédent.
1. Pourquoi la ligne SMT est le levier qualité le plus important
Les volumes de stylos lecteurs sont inhabituels dans l'électronique grand public. Un lancement de 20 000 unités se situe, en complexité, entre un lancement de téléphone et un lancement d'écouteurs sans fil, mais à environ un centième du volume d'un téléphone. C'est précisément pourquoi la discipline de la ligne SMT compte autant. Une usine produisant 2 000 cartes par poste ne peut pas absorber une chute de 5 % du rendement au premier passage causée par un four mal étalonné ; 100 cartes supplémentaires de reprise par poste se transforment rapidement en dates d'expédition manquées.
Pour les acheteurs B2B qui examinent une usine chinoise de stylos lecteurs, la ligne SMT est également l'investissement en capital le plus coûteux de l'atelier. Ce capital doit être amorti sur plus de 47 000 unités expédiées depuis 2023, c'est pourquoi l'équipe d'ingénierie fait passer chaque modèle (B1, B2, F8, K7, KF1, L5, P2, Q6, Q8, T2, Y6) dans la même fenêtre de processus. La normalisation est ce qui permet au pack batterie de 2 500 mAh du T2 et au pack de 500 mAh du P2 de fonctionner sur le même profil de four avec une pente de montée à plus ou moins 1 degré Celsius près.
Conseil acheteur : Demandez à tout fournisseur de stylos lecteurs les données de rendement au premier passage des 90 derniers jours, par modèle. Une usine qui exploite une ligne SMT pour téléphones mobiles affichera 99,4 % au premier passage ; une usine spécialisée uniquement dans les stylos lecteurs qui maîtrise son processus devrait tout de même afficher 98,6 % ou plus sur 2 000 cartes par poste. Si le chiffre est inférieur à 97 %, passez votre chemin.
2. Disposition de la ligne SMT de stylos lecteurs à 12 stations
La ligne est une configuration de refusion simple face avec placement des composants uniquement côté inférieur, ce qui maintient le coût en capital bas et le temps de cycle court. Les stations 1 à 12 suivent une séquence fixe :
| Station | Équipement | Fonction | Temps de cycle |
|---|---|---|---|
| 1 | Chargeur automatique | Transfert des cartes du magasin vers le convoyeur | 4 s |
| 2 | Machine à sérigraphier la pâte à souder DEK NeoHorizon | Impression au pochoir de pâte SAC305 | 28 s |
| 3 | Koh Young SPI Zenith | Inspection 3D de la pâte à souder | 26 s |
| 4 | Yamaha YSM10 (1) | Placeur haute vitesse de puces, passifs 0201 | 22 s |
| 5 | Yamaha YSM10 (2) | Passifs de tailles mixtes, gestion des QFN | 22 s |
| 6 | Yamaha YSM20 | Placement de composants à forme particulière, BGA, QFP | 24 s |
| 7 | Yamaha YSM-V | Placement du flex du capteur TIPC | 28 s |
| 8 | Four de refusion Heller 1913MK7 | Refusion à convection 10 zones | 360 s |
| 9 | Refroidissement par air forcé | Sortie à 40 degrés Celsius | 90 s |
| 10 | Omron VT-S730 AOI | Inspection optique post-refusion | 24 s |
| 11 | Rayons X Nikon XT V 160 | Inspection des vides BGA et QFN | 45 s |
| 12 | Déchargeur automatique | Convoyeur-magasin pour ICT | 4 s |
Le point d'achat clé pour un lecteur B2B est que la station 7 (le placement du flex du capteur TIPC) est unique aux stylos lecteurs. La plupart des lignes SMT d'électronique grand public ne sont pas configurées pour le placement de flex à pas de 50 microns, donc une usine prétendant fabriquer des stylos lecteurs devrait pouvoir vous montrer le chargeur de flex, la cible d'étalonnage de vision et un rapport récent de précision de placement.
3. Profil de refusion : Le cœur du processus
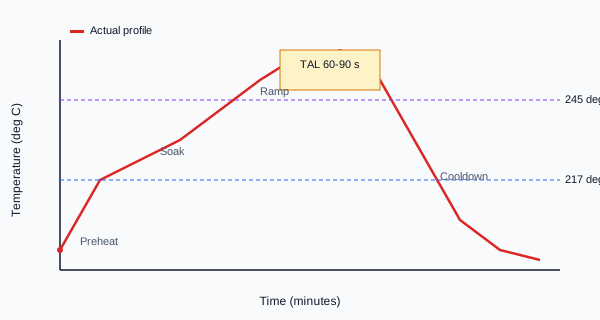
La carte mère d'un stylo lecteur utilise une refusion sans plomb SAC305 (Sn96.5/Ag3.0/Cu0.5) avec un pic à 245±3 °C et un TAL (temps au-dessus du liquidus, 217 °C) de 60 à 90 s. Le Heller 1913MK7 fonctionne sur dix zones couvrant le préchauffage, le trempage, la montée, le pic et le refroidissement. Chaque équipe commence par une vérification de profil KIC SlimKIC2000 sur une carte sacrificielle ; la trace est archivée dans le MES pendant cinq ans.
| Zone | Consigne (deg C) | Fenêtre (deg C) | Objectif |
|---|---|---|---|
| 1 (Préchauffage) | 150 | plus ou moins 5 | Activation du flux, faible choc thermique |
| 2-3 (Trempage) | 175 | plus ou moins 5 | Mouillage de la soudure, réduction des vides |
| 4-6 (Montée) | 230 | plus ou moins 3 | Montée linéaire 1.5 deg/s vers le pic |
| 7-8 (Pic) | 245 | plus ou moins 3 | Fenêtre TAL 60-90 s |
| 9-10 (Refroidissement) | 100 | plus ou moins 10 | Refroidissement contrôlé, affinement du grain |
La fenêtre TAL de 60 à 90 secondes est la fenêtre de processus la plus défendue. Trop courte et vous obtenez des joints froids sur le pad de masse QFN du codec audio ; trop longue et vous obtenez une croissance de l'IMC (composé intermétallique) sur les billes BGA, qui est le tueur silencieux de la fiabilité à long terme.
Si vous visitez la ligne et que l'ingénieur d'atelier ne peut pas produire un profil imprimé de l'équipe du matin, c'est un signal d'alerte. Un deuxième signal d'alerte est un four qui n'a pas eu d'audit de profil dans les 30 derniers jours ; la dérive de la sonde thermique sur un four à dix zones est un phénomène de 1 à 2 degrés Celsius par trimestre, et une dérive non contrôlée fera sortir le pic de la fenêtre de 245 plus ou moins 3 en deux trimestres.
4. SPI : Arrêter les défauts au pochoir
L'inspection de la pâte à braser (SPI) au poste 3 est l'étape d'inspection au meilleur levier de toute la ligne. Les données du secteur situent le ratio de coût à 1:10:100:1 000 pour un défaut détecté en SPI contre en AOI, en ICT ou en retour terrain. Pour les stylos lecteurs, la carte mère est simple face et la fenêtre de reprise est étroite, donc c'est au SPI que se situent les plus grandes économies.
Le Koh Young Zenith mesure le volume 3D, la hauteur, la surface et le décalage de pâte pour chaque dépôt. La fenêtre de processus est fixée à 110 à 150 pour cent du volume nominal, avec un Cp de 1,33 ou plus pour un volume de production supérieur à 50 000 cartes par mois. Tout ce qui sort de la fenêtre déclenche un cycle de nettoyage sous pochoir (toutes les 8 cartes) et un contrôle du couple de la tête d'impression.
| Métrique SPI | Cible | Limite d'action | Limite de rejet |
|---|---|---|---|
| Volume de pâte | 100 pour cent nominal | plus ou moins 15 pour cent | plus ou moins 25 pour cent |
| Hauteur de pâte | 100 pour cent nominal | plus ou moins 20 pour cent | plus ou moins 30 pour cent |
| Décalage X/Y | 0 mil | plus ou moins 4 mil | plus ou moins 6 mil |
| Score de risque de pont | 0 | plus ou moins 5 | plus ou moins 10 |
Sur une équipe de 2 000 cartes sur la ligne de stylos lecteurs, le SPI signale typiquement 18 à 30 dépôts suspects, dont 22 à 28 sont confirmés via reprise AOI, 1 à 3 sont des artéfacts de nettoyage du pochoir, et le reste est validé à la réimpression. Le Cp du volume de pâte sur une équipe complète est le meilleur indicateur avancé de la qualité de refusion en aval. Tout Cp inférieur à 1,33 pendant plus de deux équipes consécutives déclenche une reprise du pochoir ou un changement de raclette ; ce sont les deux interventions les moins coûteuses qui préviennent les reprises en aval beaucoup plus onéreuses.
5. AOI : La porte optique au poste 10
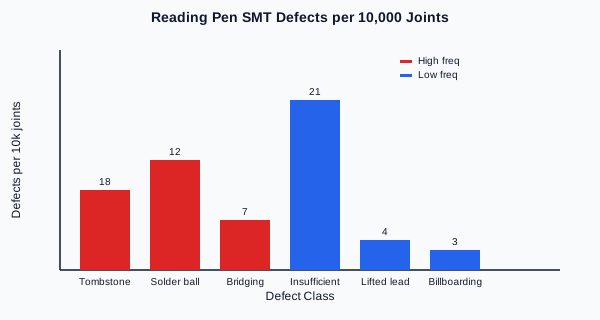
L'AOI post-refusion détecte ce que le SPI ne peut pas : effet pierre tombale sur les condensateurs 0201, billes de soudure sur les pads thermiques QFN, BGA ouverts et leads relevés sur le codec audio. L'Omron VT-S730 utilise des caméras top-down 5 mégapixels plus quatre caméras latérales pour un véritable profil de hauteur 3D. La bibliothèque de stylos lecteurs comporte 412 empreintes de composants distinctes, chacune avec une image de référence et une bande de tolérance par modèle.
Une carte mère de stylo lecteur compte en moyenne 187 joints de soudure (base B1) et jusqu'à 264 joints de soudure (Q8 avec flex TIPC). La couverture AOI est de 100 pour cent pour la base B1 et de 100 pour cent pour la carte mère Q8, ce qui signifie que chaque joint sur chaque carte est inspecté optiquement. Le taux de fausses alertes sur une ligne mature se situe entre 0,3 et 0,6 pour cent ; un taux de détection de vrais défauts supérieur à 96 pour cent est l'objectif d'ingénierie.
| Classe de défaut AOI | Fréquence sur stylo lecteur | Cause racine |
|---|---|---|
| Tombstone (0201) | 0,18 pour cent | Chauffage inégal des pads, décalage de pâte |
| Bille de soudure (QFN) | 0,12 pour cent | Ouverture du stencil, température de pointe élevée |
| Soudure insuffisante | 0,21 pour cent | Volume de pâte faible, obstruction du stencil |
| Pont de soudure | 0,07 pour cent | Stencil usé, pression de la raclette |
| Patte relevée (QFP) | 0,04 pour cent | Oxydation du pad, refroidissement du profil trop rapide |
| Billboarding | 0,03 pour cent | Vibration du feeder, humidité |
Les données AOI sont renvoyées vers la station SPI de l'équipe précédente en boucle fermée : si le taux de tombstone 0201 double sur l'équipe B, l'ingénieur SPI examine les données de volume de l'équipe A pour vérifier si le stencil nécessitait un nettoyage quatre cartes plus tôt. C'est cette boucle de rétroaction qui fait passer le rendement au premier passage de 96 à 98,6 pour cent sur un cycle de réglage de six semaines.
6. Inspection par rayons X pour les joints cachés
Les boîtiers BGA (le codec audio sur Q8, le circuit intégré flash sur L5) cachent leurs joints de soudure sous le boîtier, donc l'AOI ne peut pas détecter les voids, les défauts head-in-pillow ou les non-wet opens. La station à rayons X Nikon XT V 160 au poste 11 prend ces cas en charge. La ligne de stylos lecteurs prélève généralement 1 carte sur 50 pour les rayons X, ce qui représente un échantillon d'audit de 2 pour cent statistiquement significatif au niveau AQL II.
La limite de void aux rayons X pour le pad thermique QFN du codec audio est de 25 pour cent de la surface, selon IPC-7093 Classe II. L'audit rayons X de 2 pour cent est dimensionné pour détecter toute dérive au-dessus de 18 pour cent de surface void avec une confiance de 95 pour cent avant qu'elle ne devienne un motif de retour terrain.
7. La taxonomie des défauts qui alimente le contrôle des processus
Chaque rejet AOI et chaque alerte rayons X est catégorisé dans une taxonomie de défauts associée à une action corrective. La taxonomie comporte 22 classes, dont les 6 premières concentrent 80 pour cent des retouches. C'est cette taxonomie que l'équipe d'ingénierie apporte aux réunions hebdomadaires CFT (équipe interfonctionnelle), où les processus, la qualité et les achats examinent les 168 dernières heures de données.
Un défaut qui se reproduit plus de trois fois sur 50 000 joints déclenche une étude DOE et une révision du stencil si la cause est liée à la pâte. Un défaut qui se reproduit moins de trois fois est traité comme un événement aléatoire normal dans la fenêtre Cp. C'est ce triage qui maintient la ligne stable à 98,6 pour cent au premier passage.
8. Le rendement au premier passage et comment les acheteurs doivent le lire
Le rendement au premier passage (FPY) est le pourcentage de cartes qui sortent du poste 12 sans défaut AOI ni rayons X et sans échec ICT. La ligne de stylos lecteurs vise 98,6 pour cent de FPY sur les onze modèles, pondéré par le volume. Q6 et Q8 tournent plus haut (99,1 pour cent) parce que leur nomenclature est plus mature ; F8 tourne plus bas (97,8 pour cent) parce que la carte caméra est encore en cours d'optimisation.
| Modèle | FPY (glissant sur 90 jours) | Défauts par million | Défaut principal |
|---|---|---|---|
| B1 | 98,7 pour cent | 13 000 | Soudure insuffisante sur QFN |
| B2 | 98,9 pour cent | 11 000 | Tombstone 0201 |
| F8 | 97,8 pour cent | 22 000 | Alignement du flex de la caméra |
| K7 | 98,6 pour cent | 14 000 | Pont de soudure sur le codec audio |
| KF1 | 98,4 pour cent | 16 000 | Joint froid sur le flex TIPC |
| L5 | 99,0 pour cent | 10 000 | Void BGA sur le circuit intégré flash |
| P2 | 98,5 pour cent | 15 000 | Tombstone 0402 |
| Q6 | 99.1 % | 9,000 | Soudure insuffisante |
| Q8 | 99.0 % | 10,000 | Vide du pad thermique QFN |
| T2 | 98.8 % | 12,000 | Patte relevée du codec audio |
| Y6 | 98.5 % | 15,000 | Pontage |
| Pour un acheteur B2B, le FPY est un indicateur avancé de la qualité entrante au contrôle qualité AQL du stylo lecteur étape. Une baisse de 0.5 % du FPY sur une série de 20,000 unités se traduit par 100 cartes supplémentaires entrant dans le pool de reprise et 0.7 retour terrain supplémentaire par 1,000 unités expédiées. Les 47,000+ unités expédiées depuis 2023 ont permis d'accumuler environ 188 retours terrain évités grâce à un contrôle discipliné du FPY. |
9. Comment les acheteurs doivent auditer la ligne
Un audit de ligne SMT de stylos lecteurs de 90 minutes doit couvrir cinq points de contrôle. Premièrement, demandez les données FPY des 90 derniers jours ventilées par modèle. Deuxièmement, observez un audit de profil sur une carte sacrificielle et confirmez que le profil imprimé correspond au pic de 245 plus ou moins 3. Troisièmement, examinez le taux de faux appels AOI ; tout ce qui dépasse 0.8 pour cent signifie que la bibliothèque est insuffisamment entraînée. Quatrièmement, consultez le journal d'audit X-ray et confirmez qu'un échantillon de 2 pour cent est prélevé. Cinquièmement, demandez à l'ingénieur processus de parcourir la boucle de rétroaction SPI sur un défaut réel des 48 dernières heures.
Les acheteurs qui sautent l'audit et s'appuient uniquement sur le rapport qualité trimestriel du fournisseur ont tendance à découvrir les problèmes de dérive de ligne seulement après l'arrivée du premier retour sur le terrain, c'est pourquoi liste de contrôle d'audit d'usine de stylos lecteurs est l'un des actifs les plus cliqués sur ce site.
10. L'erreur SMT la plus courante dans la production de stylos lecteurs
L'erreur unique la plus coûteuse consiste à exécuter le profil de reflow du flex capteur TIPC à une température trop élevée. Le flex possède un substrat en polyimide avec un adhésif qui commence à perdre sa force d'adhésion au-dessus de 260 degrés Celsius, et le pic standard SAC305 de 245 degrés Celsius est inconfortablement proche de cette limite. Une dérive de 3 à 5 degrés Celsius peut pousser le flex au-delà de sa limite de sécurité, et la défaillance n'apparaîtra pas à l'AOI ou à la radiographie. Elle apparaîtra trois à neuf mois plus tard sous forme de panne intermittente du capteur tactile sur le terrain, ce qui est exactement le type de retour qu'un programme B2B ne peut pas se permettre.
Pour cette raison, l'équipe d'ingénierie signale tout stylo lecteur avec un flex TIPC comme étant une construction à haute sensibilité, et le profil du four est vérifié par rapport à un coupon de profil avant chaque équipe. Cette discipline unique, plus que toute autre, est ce qui permet à l'usine d'expédier 47,000+ unités avec un taux de retour inférieur à 0.4 pour cent.
11. Questions fréquemment posées
{
  "@context": "https://schema.org",
  "@type": "FAQPage",
  "mainEntity": [
    {
      "@type": "Question",
      "name": "Quel profil de reflow utilise une carte mère de stylo lecteur ?",
      "acceptedAnswer": { "@type": "Answer", "text": "Reflow sans plomb SAC305 avec un pic de 245 plus ou moins 3 degrés Celsius et une fenêtre TAL de 60 à 90 secondes. Le four Heller 1913MK7 exécute un profil à dix zones avec préchauffage à 150, palier à 175, rampe à 1.5 degrés Celsius par seconde et un refroidissement contrôlé, vérifié au début de chaque équipe sur une carte sacrificielle avec un profileur KIC." }
    },
    {
      "@type": "Question",
      "name": "Quel rendement au premier passage une ligne SMT de stylos lecteurs doit-elle fournir ?",
      "acceptedAnswer": { "@type": "Answer", "text": "98.6 pour cent de rendement au premier passage sur 2 000 cartes par équipe est l'objectif de production, les modèles matures tels que Q6 et Q8 fonctionnant au-dessus de 99 pour cent et les modèles plus récents tels que F8 fonctionnant plus près de 97.8 pour cent. Tout ce qui est inférieur à 97 pour cent sur une fenêtre glissante de 30 jours est un signal d'alerte de dérive de processus." }
    },
    {
      "@type": "Question",
      "name": "Combien de joints de soudure y a-t-il sur une carte mère de stylo lecteur ?",
      "acceptedAnswer": { "@type": "Answer", "text": "Une carte mère B1 comporte environ 187 joints de soudure, tandis que le Q8 avec le flex capteur TIPC atteint 264 joints. La couverture AOI est de 100 pour cent pour chaque modèle, et la couverture X-ray est un échantillon d'audit de 2 pour cent qui est statistiquement significatif au niveau AQL II pour les boîtiers BGA et QFN." }
    },
    {
      "@type": "Question",
      "name": "Pourquoi une ligne de stylos lecteurs a-t-elle besoin d'une capacité spéciale de placement de flex ?",
      "acceptedAnswer": { "@type": "Answer", "text": "Le flex capteur TIPC (touch-in-pixel) possède des pistes à pas de 50 microns sur un substrat en polyimide, et les chip shooters standard ne peuvent pas gérer cette précision. La ligne de stylos lecteurs utilise une station dédiée de placement de flex Yamaha YSM-V à la station 7, avec une cible d'étalonnage de vision et un Cpk de placement de 1.33 ou mieux." }
    },
    {
      "@type": "Question",
      "name": "Comment le fournisseur utilise-t-il les données SPI pour contrôler la qualité du reflow ?",
      "acceptedAnswer": { "@type": "Answer", "text": "Les données SPI de volume, hauteur et offset sont enregistrées par carte, et tout dépôt hors fenêtre est automatiquement dirigé vers un cycle de nettoyage de stencil. Le Cp de volume de pâte sur une équipe complète est l'indicateur principal de la qualité du reflow ; un Cp inférieur à 1.33 prédit un pic de défauts AOI dans les 8 à 24 heures, ce qui permet à l'équipe d'ingénierie d'ajuster avant que le défaut ne quitte la ligne." }
    }
  ]
}
Lectures connexes
- Contrôle qualité des stylos lecteurs AQL
- AQL des stylos lecteurs ISO 2859-1
- Taux de défaut des stylos lecteurs AQL
- Normes d'essai de chute des stylos lecteurs
- Normes d'essai de vieillissement des stylos lecteurs
- Processus d'essai en laboratoire des stylos lecteurs
- Liste de contrôle d'audit d'usine de stylos lecteurs