
Doelgroep: Inkoopmanagers en kwaliteitsingenieurs die de surface-mount-capaciteit van een leespenfabriek evalueren voordat ze een OEM-order van 5,000-stuks tekenen. Dit artikel legt uit hoe een 12-station SMT-lijn voor leespen draait, hoe reflow-profielvensters worden geverifieerd, en hoe SPI-, AOI- en röntgendata een first-pass yield boven de 98.6 procent voeden.
Elke leespen is een kleine computer in een plastic behuizing. In de B1 of de KF1 bevindt zich een vierlaags FR-4-hoofdprintplaat met een Cortex-core, een flash-IC, een audiocodec, een lithium-laad-IC en een TIPC (touch-in-pixel) sensor-front-end, die allemaal in één reflow-pass gesoldeerd moeten worden met minder dan 25 soldeerverbindingen die defect raken per miljoen kansen. De SMT-lijn is waar de merkbelofte van "laag retourpercentage" daadwerkelijk wordt waargemaakt. Dit artikel doorloopt een 12-station SMT-lijn voor leespen van soldeerpasten-stencil tot transportbanduitgang, en legt uit hoe elke inspectiestap terugkoppelt naar het ovenprofiel zodat de volgende batch schoner draait dan de vorige.
1. Waarom de SMT-lijn de belangrijkste kwaliteitshefboom is
Leespenvolumes zijn ongebruikelijk in consumentenelektronica. Een lancering van 20,000 stuks zit qua complexiteit tussen een telefoonlancering en een lancering van draadloze oordopjes in, maar op ruwweg één-honderdste van het telefoonvolume. Die verhouding is precies waarom discipline op de SMT-lijn zo belangrijk is. Een fabriek die 2,000 printplaten per dienst draait, kan de first-pass-yield-daling van 5 procent die een slecht gekalibreerde oven veroorzaakt niet absorberen; 100 extra printplaten aan rework per dienst loopt snel uit op gemiste verzenddata.
Voor B2B-kopers die een Chinese leespenfabriek beoordelen, is de SMT-lijn ook de duurste kapitaalinvestering op de werkvloer. Dat kapitaal moet worden afgeschreven over 47,000+ stuks die sinds 2023 zijn verzonden, en daarom laat het engineeringteam elk model (B1, B2, F8, K7, KF1, L5, P2, Q6, Q8, T2, Y6) door hetzelfde procesvenster lopen. Standaardisatie is wat ervoor zorgt dat het 2,500 mAh-accupakket van de T2 en het 500 mAh-pakket van de P2 op hetzelfde ovenprofiel draaien met een stijgsnelheid binnen plus of min 1 graad Celsius.
Kooptip: Vraag elke leespenleverancier om de first-pass-yieldgegevens van de afgelopen 90 dagen per model. Een fabriek die SMT voor mobiele telefoons draait, zal 99.4 procent first-pass rapporteren; een fabriek die alleen leespen produceert en haar proces kent, zou nog steeds 98.6 procent of hoger moeten rapporteren over 2,000 printplaten per dienst. Als het cijfer onder de 97 procent ligt, loop dan weg.
2. De 12-station SMT-lijnindeling voor leespen
De lijn is een enkelzijdige reflow-configuratie met alleen componentenplaatsing aan de onderkant, wat de kapitaalkosten laag en de cyclustijd kort houdt. Stations 1 tot en met 12 volgen een vaste volgorde:
| Station | Apparatuur | Functie | Cyclustijd |
|---|---|---|---|
| 1 | Automatische lader | Overdracht van magazijn naar transportband van printplaat | 4 s |
| 2 | DEK NeoHorizon soldeerpastenprinter | Stencilprinten van SAC305-pasta | 28 s |
| 3 | Koh Young SPI Zenith | 3D-soldeerpasteninspectie | 26 s |
| 4 | Yamaha YSM10 (1) | High-speed chip shooter, 0201 passieve componenten | 22 s |
| 5 | Yamaha YSM10 (2) | Passieve componenten van gemengde grootte, QFN-verwerking | 22 s |
| 6 | Yamaha YSM20 | Odd-form, BGA-, QFP-plaatsing | 24 s |
| 7 | Yamaha YSM-V | Plaatsing van TIPC-sensorflex | 28 s |
| 8 | Heller 1913MK7 reflow-oven | 10-zone convectie-reflow | 360 s |
| 9 | Geforceerde luchtkoeling | Uitgang tot 40 graden Celsius | 90 s |
| 10 | Omron VT-S730 AOI | Optische inspectie na reflow | 24 s |
| 11 | Nikon XT V 160 röntgen | BGA- en QFN-voidinspectie | 45 s |
| 12 | Automatische ontlader | Transportband naar magazijn voor ICT | 4 s |
Het belangrijkste inkooppunt voor een B2B-inkoper van leespennen is dat station 7 (de TIPC-sensorflexplaatsing) uniek is voor leespennen. De meeste SMT-lijnen voor consumentenelektronica zijn niet geconfigureerd voor flexplaatsing met 50-micron-pitch, dus een fabriek die beweert leespennen te produceren moet u de flexaanvoer, het vision-kalibratiedoel en een recent plaatsingsnauwkeurigheidsrapport kunnen laten zien.
3. Reflowprofiel: het hart van het proces
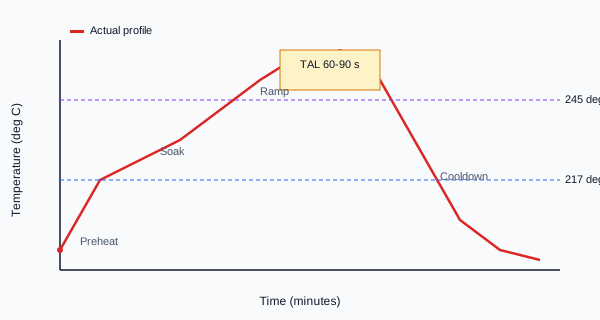
Een leespen-mainboard gebruikt een SAC305 (Sn96.5/Ag3.0/Cu0.5) loodvrij reflow-proces met een piek van 245±3 °C en een TAL van 60–90 s (tijd boven liquidus, 217 °C). De Heller 1913MK7 doorloopt tien zones verdeeld over voorverwarming, inweek, opwarming, piek en afkoeling. Elke ploegendienst begint met een KIC SlimKIC2000-profielverificatie op een offerbord; het profiel wordt gedurende vijf jaar gearchiveerd in het MES.
| Zone | Instelpunt (deg C) | Venster (deg C) | Doel |
|---|---|---|---|
| 1 (Voorverwarming) | 150 | plus of min 5 | Flux-activering, lage thermische schok |
| 2-3 (Inweek) | 175 | plus of min 5 | Soldeerhechting, vermindering van holtes |
| 4-6 (Opwarming) | 230 | plus of min 3 | Lineaire opwarming 1.5 deg/s naar piek |
| 7-8 (Piek) | 245 | plus of min 3 | TAL-venster 60-90 s |
| 9-10 (Afkoeling) | 100 | plus of min 10 | Gecontroleerde afkoeling, korrelverfijning |
Het TAL-venster van 60 tot 90 seconden is het meest bewaakte procesvenster. Te kort en u krijgt koude soldeerverbindingen op het QFN-massapad van de audiocodec; te lang en u krijgt IMC-groei (intermetallische verbinding) op de BGA-ballen, de stille moordenaar van de lange-termijnbetrouwbaarheid.
Als u de lijn bezoekt en de productie-ingenieur geen afgedrukt profiel van de ochtendploeg kan overleggen, is dat een waarschuwingssignaal. Een tweede waarschuwingssignaal is een oven die in de afgelopen 30 dagen geen profielaudit heeft gehad; thermische-sondedrift bij een tienzone-oven is een fenomeen van 1-tot-2 graden Celsius per kwartaal, en ongecontroleerde drift duwt de piek binnen twee kwartalen buiten het venster van 245 plus of min 3.
4. SPI: defecten bij de stencil stoppen
Soldeerpasta-inspectie (SPI) op station 3 is de inspectiestap met de grootste hefboomwerking op de hele lijn. Volgens industriële gegevens bedraagt de kostenratio 1:10:100:1,000 voor defecten die worden gedetecteerd bij SPI versus AOI versus ICT versus retourzendingen vanuit het veld. Voor leespennen is de mainboard enkelzijdig en is het reparatievenster smal, dus daar zitten de grootste kostenbesparingen bij SPI.
De Koh Young Zenith meet voor elke afzetting het 3D-pastavolume, de hoogte, het oppervlak en de offset. Het procesvenster is ingesteld op 110 tot 150 procent van het nominale volume, met een Cp van 1.33 of hoger bij een productievolume boven 50,000 borden per maand. Alles buiten het venster activeert een stencil-reinigingscyclus (elke 8 borden) en een printkop-koppelcontrole.
| SPI-metric | Doel | Actielimiet | Afkeurlimiet |
|---|---|---|---|
| Pasta-volume | 100 procent nominaal | plus of min 15 procent | plus of min 25 procent |
| Pasta-hoogte | 100 procent nominaal | plus of min 20 procent | plus of min 30 procent |
| X/Y-offset | 0 mil | plus of min 4 mil | plus of min 6 mil |
| Brugvorming-risicoscore | 0 | plus of min 5 | plus of min 10 |
In een ploegendienst van 2,000 borden op de leespenlijn markeert SPI doorgaans 18 tot 30 verdachte afzettingen, waarvan er 22 tot 28 worden bevestigd via AOI-herwerking, 1 tot 3 stempelreinigingsartefacten zijn en de rest wordt geaccepteerd na herafdruk. De Cp van het pastavolume gedurende een volledige ploegendienst is de beste voorlopende indicator van de reflow-kwaliteit stroomafwaarts. Alles onder 1.33 gedurende meer dan twee opeenvolgende ploegendiensten activeert een stempel-herwerking of een rakelblad-vervanging; dit zijn de twee goedkoopste interventies die de veel duurdere stroomafwaartse herwerking voorkomen.
5. AOI: de optische poort op station 10
AOI na reflow detecteert wat SPI niet kan: tombstoning op 0201-condensatoren, soldeerballen op QFN-thermische pads, BGA-openingen en opgetilde aansluitingen op de audiocodec. De Omron VT-S730 gebruikt 5-megapixel bovenaf-camera's plus vier zijcamera's voor een echt 3D-hoogteprofiel. De leespen-bibliotheek bevat 412 verschillende component-voetafdrukken, elk met een referentiebeeld per model en tolerantieband.
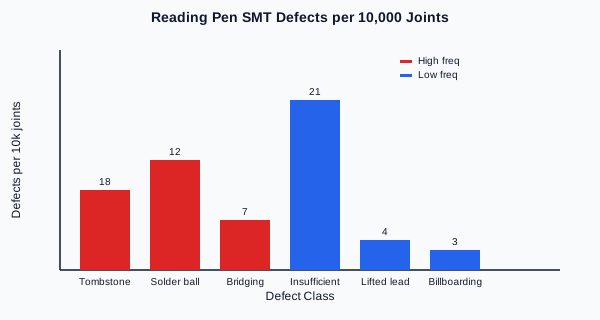
Een leespen-mainboard heeft gemiddeld 187 soldeerverbindingen (B1-basislijn) en tot 264 soldeerverbindingen (Q8 met TIPC-flex). De AOI-dekking is 100 procent voor de B1-basislijn en 100 procent voor de Q8-mainboard, wat betekent dat elke verbinding op elk bord optisch wordt geïnspecteerd. Het vals-positiefpercentage op een volwassen lijn ligt tussen 0.3 en 0.6 procent; een detectiepercentage van echte defecten boven 96 procent is de technische doelstelling.
| AOI-defectklasse | Leespen-frequentie | Hoofdoorzaak |
|---|---|---|
| Tombstone (0201) | 0.18 procent | Ongelijkmatige padverwarming, pasta-offset |
| Soldeerbal (QFN) | 0.12 procent | Stencilopening, piektemperatuur hoog |
| Onvoldoende soldeer | 0.21 procent | Pastavolume laag, stencil verstopt |
| Bruggen | 0.07 procent | Stencil versleten, rakeldruk |
| Opgetilde aansluiting (QFP) | 0.04 procent | Pad-oxidatie, profiel koelt te snel |
| Billboarding | 0.03 procent | Feedertrilling, vochtigheid |
AOI-data wordt in een gesloten kringloop teruggekoppeld naar het SPI-station van de vorige ploeg: als het tombstone-percentage van 0201 op ploeg B verdubbelt, bekijkt de SPI-engineer de volumegegevens van ploeg A om te zien of de stencil vier boards eerder gereinigd had moeten worden. Dit is de terugkoppelingslus die de first-pass yield in een afstemcyclus van zes weken verhoogt van 96 naar 98.6 procent.
7. Röntgeninspectie voor verborgen verbindingen
BGA-packages (de audiocodec op Q8, de flash-IC op L5) verbergen hun soldeerverbindingen onder de behuizing, waardoor AOI geen holtes, head-in-pillow of niet-benatte openingen kan zien. Het Nikon XT V 160 röntgenstation op positie 11 verwerkt deze. De leespen-lijn trekt doorgaans 1 board op 50 voor röntgen, wat een auditmonster van 2 procent is dat statistisch significant is op AQL II-niveau.
De röntgen-holtelimiet voor de thermische QFN-pad op de audiocodec is 25 procent oppervlak, volgens IPC-7093 klasse II. De röntgen-audit van 2 procent is gedimensioneerd om elke drift boven 18 procent holte-oppervlak op te vangen met 95 procent betrouwbaarheid voordat het een veldretourpatroon wordt.
8. De defecttaxonomie die procesbeheersing voedt
Elke AOI-afkeur en elke röntgenmarkering wordt gecategoriseerd in een defecttaxonomie die naar een corrigerende maatregel verwijst. De taxonomie telt 22 klassen, waarvan de top 6 goed is voor 80 procent van het rework. Dit is de taxonomie die het engineeringteam inbrengt in de wekelijkse CFT (cross-functionele team)-vergaderingen, waar proces, kwaliteit en inkoop de afgelopen 168 uur aan gegevens beoordelen.
Een defect dat meer dan drie keer terugkeert in 50.000 verbindingen, leidt tot een DOE-studie en een stencilrevisie als de oorzaak pasta-gerelateerd is. Een defect dat minder dan drie keer terugkeert, wordt behandeld als een normale willekeurige gebeurtenis binnen het Cp-venster. Deze triage houdt de lijn stabiel op 98.6 procent first-pass.
8. First-pass yield en hoe kopers het moeten lezen
First-pass yield (FPY) is het percentage boards dat station 12 verlaat met nul AOI- of röntgendefecten en nul ICT-fouten. De leespen-lijn mikt op 98.6 procent FPY over alle elf modellen, gewogen naar volume. Q6 en Q8 draaien hoger (99.1 procent) omdat hun bill of materials volwassener is; F8 draait lager (97.8 procent) omdat de camerapcb nog wordt geoptimaliseerd.
| Model | FPY (90-dagen rollend) | Defecten per miljoen | Topdefect |
|---|---|---|---|
| B1 | 98.7 procent | 13,000 | Onvoldoende soldeer op QFN |
| B2 | 98.9 procent | 11,000 | Tombstone 0201 |
| F8 | 97.8 procent | 22,000 | Uitlijning camera-flex |
| K7 | 98.6 procent | 14,000 | Bruggen op audiocodec |
| KF1 | 98.4 procent | 16,000 | Koude verbinding op TIPC-flex |
| L5 | 99.0 procent | 10,000 | BGA-holte op flash-IC |
| P2 | 98.5 procent | 15,000 | Tombstone 0402 |
| Q6 | 99,1 procent | 9.000 | Onvoldoende soldeer |
| Q8 | 99,0 procent | 10.000 | QFN thermische pad leegte |
| T2 | 98,8 procent | 12.000 | Audiocodec opgetilde aansluiting |
| Y6 | 98,5 procent | 15.000 | Overbrugging |
| Voor een B2B-koper is de FPY een toonaangevende indicator van inkomende kwaliteit in het kwaliteitscontrole leespen AQL-stadium. Een daling van 0,5 procent in FPY bij een run van 20.000 eenheden vertaalt zich in 100 extra printplaten die in de rework-pool terechtkomen en 0,7 extra veldretourzendingen per 1.000 verzonden eenheden. De 47.000+ verzonden eenheden sinds 2023 hebben dankzij gedisciplineerde FPY-beheersing ongeveer 188 vermeden veldretourzendingen opgeleverd. |
9. Hoe kopers de lijn moeten auditen
Een audit van 90 minuten op een SMT-lijn voor leespenen moet vijf controlepunten omvatten. Vraag eerst de FPY-gegevens van de afgelopen 90 dagen op, uitgesplitst per model. Observeer ten tweede een profielaudit op een offerprintplaat en bevestig dat het geprinte profiel overeenkomt met de piek van 245 plus of min 3. Beoordeel ten derde het AOI-foutmeldingspercentage; alles boven 0,8 procent betekent dat de bibliotheek onvoldoende is getraind. Trek ten vierde het röntgenauditlogboek en bevestig dat een steekproef van 2 procent wordt genomen. Vraag ten vijfde de procestechnoloog om de SPI-feedbackloop te doorlopen aan de hand van een echt defect van de afgelopen 48 uur.
Kopers die de audit overslaan en uitsluitend vertrouwen op het kwartaal-kwaliteitsrapport van de leverancier, ontdekken lijndriftproblemen meestal pas wanneer de eerste veldretourzending binnenkomt, en daarom is de auditchecklist leespenfabriek een van de meest aangeklikte assets op deze site.
10. De duurste enkele SMT-fout bij de productie van leespenen
De duurste enkele fout is het te heet laten draaien van het reflowprofiel voor de TIPC-sensorflex. De flex heeft een polyimide-substraat met een lijm die boven 260 graden Celsius begint af te nemen in hechtsterkte, en de standaard SAC305-piek van 245 graden Celsius ligt ongemakkelijk dicht bij die grens. Een drift van 3 tot 5 graden Celsius kan de flex boven zijn veilige limiet duwen, en de fout zal niet zichtbaar zijn op AOI of röntgen. Hij zal drie tot negen maanden later optreden als een intermitterende aanraaksensorstoring in het veld, precies het soort retourzending dat een B2B-programma zich niet kan veroorloven.
Om deze reden markeert het engineeringteam elke leespen met een TIPC-flex als een hooggevoelige build, en het ovenprofiel wordt voor elke dienst geverifieerd aan de hand van een profielcoupon. Deze ene discipline, meer dan welke andere ook, is wat de fabriek in staat stelt 47.000+ eenheden te verzenden met een retourpercentage onder de 0,4 procent.
11. Veelgestelde vragen
{
  "@context": "https://schema.org",
  "@type": "FAQPage",
  "mainEntity": [
    {
      "@type": "Question",
      "name": "Welk reflowprofiel gebruikt een hoofdprintplaat van een leespen?",
      "acceptedAnswer": { "@type": "Answer", "text": "SAC305 loodvrij reflow met een piek van 245 plus of min 3 graden Celsius en een TAL-venster van 60 tot 90 seconden. De Heller 1913MK7-oven draait een tien-zoneprofiel met voorverwarmen op 150, weken op 175, een stijging van 1,5 graden Celsius per seconde en een gecontroleerde afkoeling, geverifieerd aan het begin van elke dienst op een offerprintplaat met een KIC-profiler." }
    },
    {
      "@type": "Question",
      "name": "Welke first-pass yield moet een SMT-lijn voor leespenen leveren?",
      "acceptedAnswer": { "@type": "Answer", "text": "98,6 procent first-pass yield op 2.000 printplaten per dienst is het productiedoel, waarbij volwassen modellen zoals Q6 en Q8 boven de 99 procent draaien en nieuwere modellen zoals F8 dichter bij 97,8 procent. Alles onder de 97 procent over een voortschrijdend venster van 30 dagen is een waarschuwingssignaal voor procesdrift." }
    },
    {
      "@type": "Question",
      "name": "Hoeveel soldeerverbindingen zitten er op een hoofdprintplaat van een leespen?",
      "acceptedAnswer": { "@type": "Answer", "text": "Een B1-hoofdprintplaat heeft ongeveer 187 soldeerverbindingen, terwijl de Q8 met de TIPC-sensorflex tot 264 verbindingen reikt. AOI-dekking is 100 procent voor elk model, en röntgendekking is een auditsteekproef van 2 procent die statistisch significant is op AQL II-niveau voor BGA- en QFN-packages." }
    },
    {
      "@type": "Question",
      "name": "Waarom heeft een leespenlijn speciale flex-plaatsingsmogelijkheden nodig?",
      "acceptedAnswer": { "@type": "Answer", "text": "De TIPC (touch-in-pixel) sensorflex heeft sporen met een steek van 50 micron op een polyimide-substraat, en standaard chip-plaatsers kunnen deze nauwkeurigheid niet aan. De leespenlijn gebruikt een Yamaha YSM-V dedicated flex-plaatsingsstation op station 7, met een visiekalibratiedoel en een plaatsings-Cpk van 1,33 of beter." }
    },
    {
      "@type": "Question",
      "name": "Hoe gebruikt de leverancier SPI-gegevens om de reflowkwaliteit te beheersen?",
      "acceptedAnswer": { "@type": "Answer", "text": "SPI-volume-, hoogte- en offsetgegevens worden per printplaat vastgelegd, en elke depositie buiten het venster wordt automatisch naar een stencilreinigingscyclus geleid. De Cp van het pasta-volume over een volledige dienst is de toonaangevende indicator van reflowkwaliteit; een Cp onder 1,33 voorspelt een AOI-defectpiek binnen 8 tot 24 uur, waardoor het engineeringteam kan bijsturen voordat het defect de lijn verlaat." }
    }
  ]
}