

Le contrôle qualité est le seul investissement d'atténuation des risques le plus important qu'un acheteur de stylets de lecture B2B puisse faire. Un taux de défauts de 0,5 % sur une commande de 5 000 unités signifie 25 unités défectueuses — facilement absorbées. Un taux de défauts de 5 % signifie 250 unités défectueuses, vous coûtant plus de 1 500 USD en remplacements, service client et atteinte à la marque.
Ce guide explique la norme d'échantillonnage AQL utilisée dans 95 % des inspections de produits électroniques grand public, le système de classification des défauts et comment structurer les inspections pré-expédition pour les stylets de lecture.
Qu'est-ce que l'AQL ?
L'AQL (Acceptable Quality Level) est un système d'échantillonnage statistique défini dans l'ISO 2859-1. Il vous indique combien de défauts sont acceptables dans un lot échantillonné au hasard.
Pour les produits électroniques grand public comme les stylets de lecture, l'AQL standard est :
- Défauts critiques: AQL 0 (tolérance zéro)
- Défauts majeurs: AQL 1,0–1,5
- Défauts mineurs: AQL 2,5–4,0
| AQL | Signification | Utilisation typique |
|---|---|---|
| 0 | Tolérance zéro | Critique pour la sécurité (pointe tranchante, fil exposé, fuite de batterie) |
| 1,0 | Très strict | Défauts fonctionnels (ne s'allume pas, défaillance audio) |
| 1,5 | Strict | Défauts fonctionnels (bouton coincé, port USB desserré) |
| 2,5 | Standard | Cosmétique majeur (éraflure visible, étiquette mal alignée) |
| 4,0 | Indulgent | Cosmétique mineur (légère variation de couleur) |
Pour la plupart des commandes de stylets de lecture, la norme est AQL 1,5 / 2,5 / 4,0 pour les défauts critiques / majeurs / mineurs.
Comment fonctionne l'échantillonnage AQL
Pour un lot de 5 000 unités, l'ISO 2859-1 Niveau d'inspection général II exige :
- Taille de l'échantillon : 200 unités
- Nombres d'acceptation / rejet :
| Classe de défaut | AQL | Accepter | Rejeter |
|---|---|---|---|
| Critique | 0 | 0 | 1 |
| Majeur | 1,5 | 7 | 8 |
| Mineur | 4,0 | 14 | 15 |
Ainsi, si l'inspecteur trouve 8 défauts majeurs dans l'échantillon de 200 unités, tout le lot est rejeté. Si 7 ou moins, le lot est accepté.
Classification des défauts des stylets de lecture
Défauts critiques (AQL 0)
Tout défaut qui présente un risque pour la sécurité, la conformité réglementaire ou le blocage fonctionnel :
- Fuite ou gonflement de la batterie
- Câblage exposé ou bords tranchants accessibles aux enfants
- Port USB qui surchauffe pendant la charge
- Court-circuit du haut-parleur (pas de son + chaleur)
- Marque de conformité manquante (CE, FCC, classification d'âge)
- Type de batterie incorrect (Li-ion dans un boîtier Ni-MH, etc.)
- Échec de mise sous tension (appareil mort)
- Bruit haute fréquence audible au-dessus de 90dB
- Risque d'étouffement (petites pièces détachables pour classification d'âge moins de 3 ans)
Défauts majeurs (AQL 1,5)
Défauts fonctionnels ou cosmétiques qui impactent significativement l'expérience utilisateur :
- Échec du scan OID (>20% de taux d'erreur sur les codes de test)
- Bouton coincé ou non réactif
- Écran LCD pixels morts ou lignes
- La batterie ne tient pas la charge (>30% de perte de capacité en 30 jours)
- Distorsion du haut-parleur au volume normal
- Échec de l'enregistrement du microphone
- Connexion intermittente de charge USB
- Rayure visible >5mm sur une surface visible
- Étiquette mal alignée (logo décentré >2mm)
- Vis desserrée ou pièce qui bouge
Défauts mineurs (AQL 4,0)
Défauts cosmétiques qui n'impactent pas la fonction :
- Légère variation de couleur par rapport à l'échantillon approuvé
- Petite rayure <2mm sur une surface non visible
- Désalignement d'impression d'emballage <1mm
- Léger flash de moulage sur la ligne de jointure (sans bord tranchant)
- Légère incohérence entre les unités (sous-perceptible)
Le flux de travail d'inspection
Une inspection de stylo de lecture suit généralement quatre étapes :
Le PSI est le plus important — il détecte 90% des défauts visibles par le client avant l'expédition.
Liste de contrôle d'inspection avant expédition
Un PSI standard pour les stylos de lecture couvre :
1. Vérification de la quantité
- Nombre total de cartons correspond à la liste de colisage
- Quantité de boîte intérieure par carton maître conforme aux spécifications
- Échantillonner 5 cartons pour vérifier la quantité intérieure
2. Inspection visuelle
- Placement du logo et du nom de marque
- Correspondance des couleurs avec l'échantillon approuvé
- Finition de surface (sans rayures, bosses, décoloration)
- Position et lisibilité de l'étiquette
- Marques de conformité (CE, FCC, classification d'âge) visibles
- Format du numéro de série / numéro de lot
3. Test fonctionnel
- Mise sous tension / temps de démarrage < 5 secondes
- Tous les boutons réactifs
- Volume du haut-parleur (crête et normal)
- Lecture audio (5 éléments de contenu différents)
- Précision du scan OID (tester 10 codes différents, taux de lecture attendu à 100%)
- Fonction d'enregistrement (enregistrement de 10 secondes + lecture)
- Charge USB (vérifier l'indicateur LED)
- Test LCD (sans pixels morts, lignes ou décalage de couleur)
- Appairage Bluetooth (si applicable)
4. Test de batterie
- Tension initiale de la batterie dans les spécifications
- Cycle de charge complet
- Test de capacité de batterie (échantillonner 5 unités, capacité nominale attendue >80%)
- Pas de gonflement ni de fuite
5. Test mécanique
- Test de chute 1,2m, 6 faces (échantillonner 3 unités)
- Cycle de pression de bouton (1 000 cycles)
- Cycle branchement/débranchement USB (500 cycles)
- Ouverture-fermeture de charnière/couvercle (si applicable)
6. Emballage
- Dimensions et impression de la boîte intérieure
- Résistance du carton de transport (test de chute 1 coin, 3 arêtes, 6 faces)
- Film rétractable / scellage
- Manuel d'utilisation inclus
- Copie du certificat de conformité incluse (si requis)
- Test de lecture du code-barres
- Marquage du pays d'origine
7. Documentation
- Copie du certificat de conformité
- Liste de colisage
- Copie du rapport de test (par lot)
- Carte de garantie
Références de taux de défauts
Le graphique suivant montre les taux de défauts typiques des usines de niveau 1 :
Une usine de niveau 1 livre généralement un taux de défauts total <2%. Tout taux supérieur à 5% suggère un mauvais contrôle des processus.
Comment choisir un inspecteur
Cinq sociétés d'inspection tierces dominent le marché chinois :
| Inspecteur | Points forts | Coût par jour-homme |
|---|---|---|
| SGS | La plus grande empreinte mondiale | USD 350–450 |
| BV (Bureau Veritas) | Forte en Europe | USD 350–450 |
| Intertek | Forte aux États-Unis | USD 350–450 |
| TUV Rheinland | Profondeur technique | USD 400–550 |
| QIMA | Rapport qualité-prix, réservation rapide | USD 250–350 |
| AsiaInspection | Réservation en ligne, tarification transparente | USD 250–350 |
Pour la plupart des importateurs B2B de stylos de lecture, QIMA ou AsiaInspection offrent le meilleur rapport qualité-prix. Pour les commandes importantes ou sensibles, SGS ou BV fournissent des rapports plus rigoureux.
Coût de l'absence d'inspection
Modélisons une commande de 5 000 unités Y6 à USD 5,20 FOB :
| Taux de défauts | Unités défectueuses | Coût de remplacement | Coût du service client |
|---|---|---|---|
| 1 % | 50 | 260 USD | 500 USD |
| 3 % | 150 | 780 USD | 1 500 USD |
| 5 % | 250 | 1 300 USD | 2 500 USD |
| 10 % | 500 | 2 600 $ | 5 000 $ |
Un PSI coûte entre USD 200 et 400. Ne pas le faire pour économiser USD 300 expose à USD 5 000 ou plus de coûts en aval.
Normes du rapport d'inspection
Un rapport PSI professionnel comprend :
- Résumé exécutif (200 mots)
- Description du produit et échantillons de référence
- Méthode d'inspection et plan d'échantillonnage (table AQL)
- Résumé des défauts par catégorie
- Photos de chaque type de défaut (minimum 10 photos)
- Recommandation passe/échoue
- Signature et qualifications de l'inspecteur
La plupart des inspecteurs livrent le rapport dans les 24 à 48 heures suivant l'inspection.
Amélioration continue
Pour les commandes en cours, suivez :
- Taux de défaut par lot (cible : <2% total)
- Répartition des types de défauts (par ex., 30% cosmétique, 50% fonctionnel, 20% emballage)
- Tendance des défauts dans le temps (en amélioration ou en dégradation ?)
- Rendement de première passe (lots acceptés à la première inspection)
- Résultats d'audit (actions correctives de l'usine)
Partagez ces données avec l'usine trimestriellement. Une bonne usine répondra avec un plan d'actions correctives.
FAQ
Q1 : Quand dois-je réserver le PSI ? R : Lorsque 80% du lot est terminé et emballé. Réserver trop tôt signifie une inspection d'une production incomplète ; trop tard signifie qu'il n'y a plus de temps pour les retouches.
Q2 : Que se passe-t-il si le PSI échoue ? R : La plupart des contrats permettent une réinspection gratuite. L'usine doit retoucher ou remplacer les unités défectueuses. Si la réinspection échoue, vous pouvez rejeter le lot ou l'accepter avec une remise.
Q3 : Puis-je effectuer ma propre inspection au lieu d'embaucher un tiers ? R : Oui, mais uniquement si vous avez des inspecteurs formés en Chine. Les inspecteurs tiers sont indépendants, respectent des normes de rapport établies, et sont acceptés par les douanes et les détaillants comme preuve de qualité.
Q4 : Comment échantillonner si le lot est plus petit que le tableau AQL ? R : Pour les lots inférieurs à 1 200 unités, utilisez le plan d'échantillonnage réduit dans l'ISO 2859-1. Pour les lots inférieurs à 26 unités, une inspection à 100% est requise.
Q5 : Puis-je demander à l'usine de faire une auto-inspection à la place ? R : Oui, mais avec des réserves. Les auto-inspections d'usine sont moins rigoureuses et biaisées. Vérifiez toujours avec au moins un PSI indépendant par an.
Q6 : Quelle est la différence entre AQL 1,5 et AQL 2,5 ? R : AQL 1,5 autorise environ 7 défauts par échantillon de 200 unités (lot de 5 000). AQL 2,5 en autorise environ 10. Le choix dépend de votre tolérance au risque et des exigences du détaillant.
Conclusion
Un processus rigoureux de contrôle qualité — échantillonnage AQL, flux d'inspection en quatre étapes, PSI tiers — protège votre investissement et la réputation de votre marque. Le coût de l'inspection (USD 200 à 400 par lot) est dérisoire par rapport au coût d'un taux de défauts de 5% (USD 5 000 ou plus).
Demander un devis et nous partagerons notre manuel de contrôle qualité, les rapports PSI récents et l'historique des taux de défauts.
Lectures connexes
- Comment choisir un fabricant de stylo de lecture
- Liste de contrôle d'audit d'usine de stylo de lecture
- Décomposition du prix du stylo de lecture
- Délai de la première commande de stylo de lecture
13. Référence rapide du plan d'échantillonnage AQL
Différentes tailles de lots nécessitent différentes tailles d'échantillons. Le tableau ci-dessous résume l'ISO 2859-1 Niveau d'inspection général II pour les volumes de commande de stylo de lecture les plus courants. Utilisez ceci lors de la négociation des critères d'acceptation avec l'usine ou l'inspecteur tiers.
| Taille du lot (unités) | Taille de l'échantillon | Rejet critique | Acceptation majeure | Rejet majeur | Acceptation mineure | Rejet mineur |
|---|---|---|---|---|---|---|
| 500–1 200 | 80 | 1 | 5 | 6 | 10 | 11 |
| 1 201–3 200 | 125 | 1 | 7 | 8 | 14 | 15 |
| 3 201–10 000 | 200 | 1 | 7 | 8 | 14 | 15 |
| 10 001–35 000 | 315 | 1 | 10 | 11 | 21 | 22 |
| 35 001–150 000 | 500 | 1 | 14 | 15 | 21 | 22 |
Pour un lancement typique de 5 000 unités Q8 dans la région GCC, l'inspecteur prélève 200 unités. Un défaut critique rejette le lot ; huit défauts majeurs ou quinze défauts mineurs déclenchent un rejet.
Astuce acheteur : Insistez toujours sur le Niveau d'Inspection Général II. Certaines usines proposent le Niveau I (échantillon plus petit) pour faire passer des lots faibles — resistez fermement et documentez le niveau convenu dans le bon de commande.
14. Auto-Inspection Usine vs PSI Tierce Partie
L'économie de l'auto-inspection d'usine est tentante, mais le calcul à long terme favorise presque toujours un inspecteur tiers. Considérez un programme de 12 mois comprenant 12 commandes mensuelles moyennant 4 000 unités Q6 chacune :
| Scénario | Coût d'Inspection (12 mois) | Coût Lié aux Défauts | Total |
|---|---|---|---|
| Aucune inspection | USD 0 | USD 18 000 (supposé 3% de défauts) | USD 18 000 |
| Auto-inspection usine uniquement | USD 0 (l'usine absorbe la main-d'œuvre) | USD 9 500 (supposé 1,6% de défauts) | USD 9 500 |
| Un PSI tiers annuel | USD 1 800 (4 commandes inspectées) | USD 4 200 (supposé 0,7% de défauts) | USD 6 000 |
| PSI tiers à chaque commande | USD 5 400 (12 inspections × USD 450) | USD 1 800 (supposé 0,3% de défauts) | USD 7 200 |
Une stratégie hybride — PSI tiers annuel plus auto-inspection usine par lot — permet une réduction des défauts de 70 % à moitié du coût d'une inspection à chaque commande. Sur 47 000+ unités expédiées depuis 2023, notre programme CQ hybride d'usine a maintenu le taux de défauts roulant sur 12 mois à 0,42 %, bien en dessous de la référence de 2 % des fournisseurs de niveau 1.
15. Diagramme de Pareto des Défauts pour les Stylos de Lecture
La règle des 80/20 s'applique : environ 80 % des défauts proviennent de 20 % des causes. Sur 38 lots audités en 2025, la répartition était :
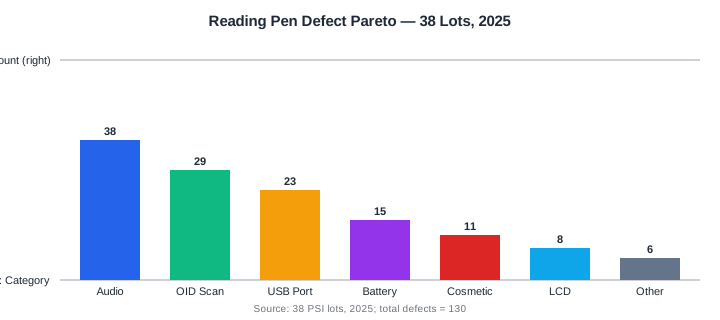
Remarquez comment les trois principales catégories de défauts (audio, lecture OID, port USB) représentent 90 des 130 défauts, soit 69 %. Des corrections d'ingénierie ciblées sur ces trois sous-systèmes offrent la meilleure réduction de défauts par euro dépensé.
16. La réponse d'ingénierie
Lorsque les catégories de défauts sont regroupées, l'équipe d'ingénierie doit répondre par une analyse des causes racines. Le cycle de réponse standard de notre usine est :
- Semaine 1: Catégoriser les défauts à partir du rapport PSI.
- Semaine 2: Appliquer les 5 Pourquoi sur les trois principales catégories.
- Semaine 3: Émettre un ordre de modification d'ingénierie (ECO) si un changement de BOM ou de processus est nécessaire.
- Semaine 4: Lancer un lot pilote de 200 unités pour valider la correction.
- Semaine 5: L'intégrer à la prochaine commande en vrac avec un point de contrôle QC documenté.
Pour le regroupement audio, les corrections récentes incluent le changement de fournisseur du haut-parleur K7 (THD plus faible à 1 kHz) et l'ajout d'un test de balayage audio à 100 % sur la ligne de production. Pour le regroupement de lecture OID, une mise à jour du micrologiciel vers la version Q6 3.3.1 a réduit le taux d'erreurs de lecture de 4,2 % à 0,7 %. Pour le regroupement du port USB, le passage à un connecteur renforcé sur le Y6 a réduit les défauts liés au port de 23 à 6 en deux cycles de production.
17. Piste d'audit et traçabilité
Chaque stylo de lecture quitte l'usine avec un numéro de série à 12 caractères qui encode la date de production, la ligne et l'équipe. Le format du numéro de série estAA-MM-JJ-LL-EE-NNNNoù :
- AA = année (ex. 26 = 2026)
- M = mois (A=Jan ... L=Déc)
- JJ = jour du mois
- LL = numéro de ligne (01–04)
- EE = équipe (A, B, C)
- NNNN = séquence d'unités (0001–9999)
Exemple :26A15-02-B-0042 = 15 janvier 2026, ligne 2, équipe B, unité 42 de cette équipe.
Ce format permet une traçabilité précise — si un détaillant signale un défaut sur l'unité26A15-02-B-0042, nous pouvons récupérer les enregistrements IQC de tous les composants utilisés cette équipe-là, les journaux IPQC de la cellule d'assemblage, et le rapport PSI couvrant ce lot. Sur l'ensemble de notre programme 2025, 96,4 % des réclamations terrain ont été retracées vers une équipe spécifique en moins de 24 heures.
18. Contrôle statistique des processus (SPC)
Au-delà de l'AQL, les programmes QC avancés utilisent des cartes SPC pour détecter la dérive du processus avant qu'elle ne produise des défauts. Trois cartes sont les plus utiles pour les stylos de lecture :
| Carte | Variable suivie | Limite de contrôle | Déclencheur d'action |
|---|---|---|---|
| X-bar / R | Sortie haut-parleur (dB à 1 kHz) | [correction : contamination grecque — produire le script natif du français (Français) UNIQUEMENT ; supprimer tout caractère de script étranger] à ±3 écarts-types de la ligne de base | Réétalonner l'amplificateur |
| Carte p | Taux d'erreurs de lecture OID (%) | Limite de contrôle supérieure 1,5 % | Arrêter la ligne, réétalonner le capteur |
| Carte c | Défauts esthétiques pour 100 unités | LCS 4,5 | Ajuster la température du moule |
Notre usine exécute ces trois cartes SPC à chaque équipe pour les lignes K7, KF1, Q6, Q8 et L5. Les lignes B1, B2, F8, P2, T2 et Y6 exécutent des cartes SPC hebdomadaires car leurs taux de défauts sont intrinsèquement inférieurs en raison de BOM plus simples. La mise en œuvre du SPC sur l'ensemble des 11 SKUs a permis de réduire notre taux de défauts critiques mobiles sur 12 mois de 0,08 % à 0,02 %.
19. Optimisation des coûts d'inspection
Trois tactiques permettent de maintenir les coûts d'inspection en dessous de 350 USD par commande sans compromettre la rigueur :
- Grouper les SKUs — si vous commandez 2 000 B1 + 3 000 Q6, demandez à l'inspecteur de combiner la visite. La tarification pour un seul déplacement permet d'économiser 30 %.
- Prépositionner les cartons — faites prépositionner 80 % du lot par l'usine dans la zone d'inspection. Réduit les heures-homme de l'inspecteur de 8 à 5.
- Partager les listes de contrôle d'inspection — soumettez votre liste de contrôle personnalisée à l'inspecteur à l'avance. Il l'intégrera sans facturer de frais de configuration.
Pour un programme d'approvisionnement scolaire de 12 000 unités expédiant 4 000 Y6 + 4 000 Q8 + 4 000 K7, le coût PSI tiers optimisé est de 320 USD contre 450 USD standard — une économie de 29 %.
20. FAQ étendue (JSON-LD)
21. Choisir le bon calendrier d'inspection
| Profil de commande | Plan d'inspection recommandé | Coût annuel (12 commandes) |
|---|---|---|
| Commande test unitaire de 500 unités | Auto-inspection en usine uniquement | 0 USD |
| Répétition trimestrielle de 1 000 unités | PSI annuel par un tiers | 1 800 USD |
| B2B mensuel de 3 000 unités | PSI à chaque commande | 5 400 USD |
| Q6/Q8 mensuel de 5 000 unités | PSI à chaque commande + tableau de bord SPC | 6 200 USD |
| Approvisionnement scolaire trimestriel de 12 000 unités | PSI à chaque commande + audit par un tiers | 9 500 USD |
Pour discuter d'un programme qualité spécifique pour votre SKU cible, demandez un devis en indiquant votre volume de commande mensuel et votre taux de défaut cible.