
Hedef Kitle: 5.000 adetlik OEM siparişini imzalamadan önce bir okuma kalemi fabrikasının yüzey montaj kapasitesini değerlendiren tedarik yöneticileri ve kalite mühendisleri. Bu makale, 12 istasyonlu okuma kalemi SMT hattının nasıl çalıştığını, reflow profil pencerelerinin nasıl doğrulandığını ve SPI, AOI ve X-ışını verilerinin ilk geçiş verimini yüzde 98.6'nın üzerine nasıl çıkardığını açıklar.
Her okuma kalemi, plastik bir kabuk içine giyilmiş küçük bir bilgisayardır. B1 veya KF1 modelinin içinde, tek bir reflow geçişinde lehimlenmesi ve milyon fırsat başına 25'ten az lehim noktası arızası olması gereken dört katmanlı FR-4 anakart, Cortex çekirdeği, flash IC, ses codec bileşeni, lityum şarj IC'si ve TIPC (touch-in-pixel) sensör ön ucu bulunur. SMT hattı, "düşük iade oranı" marka sözünün fiilen kazanıldığı yerdir. Bu makale, 12 istasyonlu okuma kalemi SMT hattını lehim pastası şablonundan konveyör çıkışına kadar takip eder, ardından her denetim adımının fırın profiline nasıl geri beslendiğini ve bir sonraki partinin öncekinden daha temiz çalışmasını sağladığını açıklar.
1. SMT Hattı Neden En Büyük Tek Kalite Kaldıracıdır
Okuma kalemi hacimleri tüketici elektroniğinde sıra dışıdır. 20.000 adetlik bir lansman, karmaşıklık açısından bir telefon lansmanı ile kablosuz kulaklık lansmanı arasında yer alır, ancak yaklaşık olarak telefon hacminin yüzde biri kadardır. Bu oran, tam da SMT hattı disiplininin neden bu kadar önemli olduğunu açıklar. Vardiya başına 2.000 kart çalıştıran bir fabrika, kötü kalibre edilmiş bir fırının neden olduğu yüzde 5'lik ilk geçiş verimi düşüşünü kaldıramaz; vardiya başına 100 ekstra yeniden işleme kartı hızla kaçırılan sevkiyat tarihlerine yol açar.
Çinli bir okuma kalemi fabrikasını değerlendiren B2B alıcıları için SMT hattı aynı zamanda fabrika zeminindeki en pahalı tek sermaye yatırımıdır. Bu sermayenin, 2023'ten bu yana sevk edilen 47,000+ adet üzerinden amorti edilmesi gerekir; bu nedenle mühendislik ekibi her modeli (B1, B2, F8, K7, KF1, L5, P2, Q6, Q8, T2, Y6) aynı süreç penceresinden geçirir. Standardizasyon, T2'nin 2.500 mAh batarya paketinin ve P2'nin 500 mAh paketinin, artı veya eksi 1 santigrat derece dahilinde rampa hızıyla aynı fırın profilinde çalışmasını sağlayan şeydir.
Alıcı İpucu: Okuma kalemi tedarikçisinden model bazında son 90 günlük ilk geçiş verimi verilerini isteyin. Mobil telefonlar için SMT çalıştıran bir fabrika yüzde 99.4 ilk geçiş bildirecektir; sadece okuma kalemi üreten ve sürecini bilen bir fabrika ise vardiya başına 2.000 kart üzerinden hâlâ yüzde 98.6 veya daha yüksek ilk geçiş bildirmelidir. Rakam yüzde 97'nin altındaysa, uzaklaşın.
2. 12 İstasyonlu Okuma Kalemi SMT Hattı Yerleşimi
Hat, yalnızca alt tarafa bileşen yerleştirmesi yapılan tek taraflı bir reflow yapılandırmasıdır; bu, sermaye maliyetini düşük ve çevrim süresini kısa tutar. 1'den 12'ye kadar olan istasyonlar sabit bir sıra izler:
| İstasyon | Ekipman | İşlev | Çevrim Süresi |
|---|---|---|---|
| 1 | Otomatik yükleyici | Magazinden konveyöre kart teslimi | 4 sn |
| 2 | DEK NeoHorizon solder paste printer | SAC305 pastasının şablon baskısı | 28 sn |
| 3 | Koh Young SPI Zenith | 3D lehim pastası denetimi | 26 sn |
| 4 | Yamaha YSM10 (1) | Yüksek hızlı çip atıcı, 0201 pasif bileşenler | 22 sn |
| 5 | Yamaha YSM10 (2) | Karışık boyutlu pasif bileşenler, QFN işleme | 22 sn |
| 6 | Yamaha YSM20 | Özel form, BGA, QFP yerleştirme | 24 sn |
| 7 | Yamaha YSM-V | TIPC sensör flex yerleştirme | 28 sn |
| 8 | Heller 1913MK7 reflow oven | 10 bölgeli konveksiyon reflow | 360 sn |
| 9 | Zorlamalı hava soğutma | Çıkışta 40 santigrat dereceye soğutma | 90 sn |
| 10 | Omron VT-S730 AOI | Reflow sonrası optik denetim | 24 sn |
| 11 | Nikon XT V 160 X-ray | BGA ve QFN boşluk denetimi | 45 sn |
| 12 | Otomatik boşaltıcı | ICT için Konveyör-Magazin Aktarımı | 4 s |
B2B okuyucu için ana tedarik noktası, 7 numaralı istasyonun (TIPC sensör flex yerleştirme) okuma kalemlerine özgü olmasıdır. Çoğu tüketici elektroniği SMT hattı 50 mikron adım flex yerleştirme için yapılandırılmamıştır; bu nedenle okuma kalemi çalıştırdığını iddia eden bir fabrikanın flex besleyiciyi, görüntü kalibrasyon hedefini ve güncel bir yerleştirme doğruluk raporunu gösterebilmesi gerekir.
3. Reflow Profili: Sürecin Kalbi
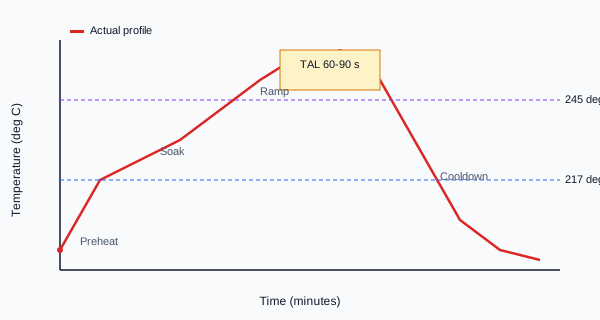
Bir okuma kalemi anakartı, 245±3 °C tepe sıcaklığı ve 60–90 sn TAL (likidüs üstü süre, 217 °C) ile SAC305 (Sn96.5/Ag3.0/Cu0.5) kurşunsuz reflow kullanır. Heller 1913MK7, ön ısıtma, bekletme, rampa, tepe ve soğuma aşamalarını kapsayan on bölgede çalışır. Her vardiya, profil tahtası üzerinde bir KIC SlimKIC2000 profil doğrulamasıyla başlar; iz beş yıl boyunca MES'ye arşivlenir.
| Bölge | Ayar Noktası (°C) | Pencere (°C) | Amaç |
|---|---|---|---|
| 1 (Ön Isıtma) | 150 | artı veya eksi 5 | Flaks aktivasyonu, düşük termal şok |
| 2-3 (Bekletme) | 175 | artı veya eksi 5 | Lehim ıslanması, boşluk azaltma |
| 4-6 (Rampa) | 230 | artı veya eksi 3 | Pik'e doğru 1,5 °\/s doğrusal rampa |
| 7-8 (Pik) | 245 | artı veya eksi 3 | TAL 60-90 s pencere |
| 9-10 (Soğutma) | 100 | artı veya eksi 10 | Kontrollü soğuma, tane inceltme |
60 ila 90 saniyelik TAL, en çok savunulan işlem penceresidir. Çok kısa olursa ses kodekinin QFN topraklama pedinde soğuk lehim bağlantıları elde edersiniz; çok uzun olursa BGA toplarında IMC (intermetalik bileşik) büyümesi oluşur ve bu uzun vadeli güvenilirliğin sessiz katilidir.
Hattı ziyaret edip saha mühendisinin sabah vardiyasından yazdırılmış bir profil sunamaması sarı bayraktır. İkinci sarı bayrak, son 30 gün içinde profil denetimi yapılmamış bir fırındır; on bölgeli bir fırında termal prob sapması çeyrek başına 1 ila 2 °C'lik bir fenomendir ve takip edilmeyen sapma, piki iki çeyrek içinde 245 ± 3 penceresinin dışına iter.
4. SPI: Stencil'de Kusurları Durdurmak
3 numaralı istasyondaki lehim macun muayenesi (SPI), tüm hattaki en yüksek kaldıraçlı muayene adımıdır. Endüstri verileri, SPI, AOI, ICT ve saha iadesinde yakalanan kusurlar için maliyet oranını 1:10:100:1.000 olarak belirler. Okuma kalemleri için anakart tek taraflıdır ve yeniden işleme penceresi dardır; bu nedenle en büyük maliyet tasarrufu SPI'dadır.
Koh Young Zenith, her birikinti için 3D macun hacmini, yüksekliğini, alanını ve ofsetini ölçer. İşlem penceresi nominal hacmin yüzde 110 ila 150'si olarak ayarlanır ve aylık 50.000 kartın üzerindeki üretim hacmi için Cp 1,33 veya daha yüksek olur. Pencerenin dışındaki her şey, bir stencil alt temizleme döngüsünü (her 8 kartta bir) ve bir baskı kafası tork kontrolünü tetikler.
| SPI Metriği | Hedef | Eylem Sınırı | Red Sınırı |
|---|---|---|---|
| Macun hacmi | Nominal %100 | artı veya eksi %15 | artı veya eksi %25 |
| Macun yüksekliği | Nominal %100 | artı veya eksi %20 | artı veya eksi %30 |
| X\/Y ofseti | 0 mil | ± 4 mil | ± 6 mil |
| Köprü risk puanı | 0 | artı veya eksi 5 | artı veya eksi 10 |
Okuma kalemi hattında 2.000 kartlık bir vardiyada SPI tipik olarak 18 ila 30 şüpheli birikinti işaretler; bunlardan 22 ila 28'i AOI yeniden işleme ile doğrulanır, 1 ila 3'ü stencil temizleme artefaktlarıdır ve geri kalanı yeniden baskıda temizlenir. Tam vardiya boyunca macun hacminin Cp değeri, sonraki aşamada reflow kalitesinin en iyi tek öncü göstergesidir. İki ardışık vardiyadan fazla 1,33'ün altında herhangi bir şey, stencil yeniden işleme veya sıyırıcı bıçak değişikliğini tetikler; bunlar, çok daha pahalı sonraki aşama yeniden işlemeyi önleyen en ucuz iki müdahaledir.
5. AOI: İstasyon 10'daki Optik Kapı
Reflow sonrası AOI, SPI'nın yakalayamadıklarını yakalar: 0201 kapasitörlerde tombstoning, QFN termal pedlerinde lehim topları, BGA açıklıkları ve ses kodekinde kalkmış uçlar. Omron VT-S730, gerçek bir 3D yükseklik profili için 5 megapiksel yukarıdan aşağı kameralar artı dört yan kamera kullanır. Okuma kalemi kitaplığında 412 ayrı bileşen ayak izi bulunur; her biri modele özgü referans görüntü ve tolerans bandına sahiptir.
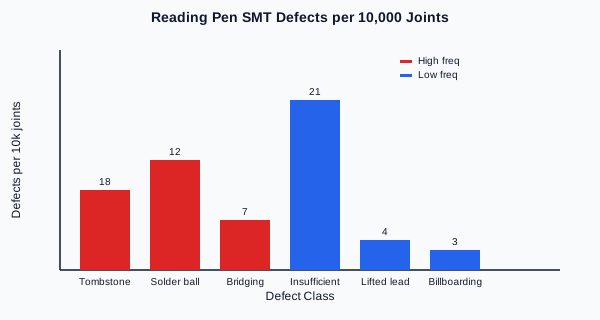
Bir okuma kalemi anakartında ortalama 187 lehim bağlantısı (B1 temel) ve 264'e kadar lehim bağlantısı (TIPC flex ile Q8) bulunur. AOI kapsamı B1 temel için yüzde 100 ve Q8 anakart için yüzde 100'dür; yani her kartta her bağlantı optik olarak incelenir. Olgun bir hatta yanlış çağrı oranı yüzde 0,3 ila yüzde 0,6 arasında çalışır; yüzde 96'nın üzerinde gerçek kusur yakalama oranı mühendislik hedefidir.
| AOI Kusur Sınıfı | Okuma Kalemi Sıklığı | Kök Neden |
|---|---|---|
| Tombstone (0201) | yüzde 0,18 | Dengesiz pad ısıtma, pasta ofseti |
| Lehim topu (QFN) | yüzde 0,12 | Şablon açıklığı, tepe sıcaklık yüksek |
| Yetersiz lehim | yüzde 0,21 | Düşük pasta hacmi, şablon tıkanması |
| Köprüleme | yüzde 0,07 | Yıpranmış şablon, rakle basıncı |
| Kalkmış pin (QFP) | yüzde 0,04 | Pad oksidasyonu, profil soğuma çok hızlı |
| Billboardlama | yüzde 0,03 | Besleyici titreşimi, nem |
AOI verileri, kapalı bir döngü içinde önceki vardiyanın SPI istasyonuna geri beslenir: 0201 tombstone oranı B vardiyasında ikiye katlanırsa, SPI mühendisi şablonun dört kart önce temizlenmeye ihtiyaç duyup duymadığını görmek için A vardiyasının hacim verilerini inceler. Bu geri bildirim döngüsü, altı haftalık bir ayar döngüsünde ilk geçiş verimini yüzde 96'dan yüzde 98,6'ya yükseltir.
6. Gizli Lehim Noktaları için X-Işını Muayenesi
BGA paketleri (Q8 üzerindeki ses codec'i, L5 üzerindeki flash IC) lehim noktalarını paketin altına gizler, bu nedenle AOI boşlukları, head-in-pillow veya ıslak olmayan açılmaları göremez. Nikon XT V 160 X-ışını istasyonu 11 numaralı pozisyonda bunları işler. Okuma kalemi hattı tipik olarak her 50 karttan 1'ini X-ışını için çeker; bu, AQL II seviyesinde istatistiksel olarak anlamlı olan yüzde 2'lik bir denetim örneğidir.
Ses codec'i üzerindeki QFN termal pad için X-ışını boşluk sınırı, IPC-7093 Sınıf II'ye göre yüzde 25 alandır. Yüzde 2'lik X-ışını denetimi, saha iade paterni haline gelmeden önce yüzde 18 boşluk alanının üzerindeki herhangi bir sapmayı yüzde 95 güvenle yakalayacak şekilde boyutlandırılmıştır.
7. Süreç Kontrolünü Besleyen Hata Taksonomisi
Her AOI reddi ve her X-ışını işareti, düzeltici bir eyleme eşlenen bir hata taksonomisine kategorize edilir. Taksonomi 22 sınıfa sahiptir ve bunlardan ilk 6'sı yeniden işçiliğin yüzde 80'ini yönlendirir. Bu, mühendislik ekibinin haftalık CFT (çapraz fonksiyonlu ekip) toplantılarına getirdiği taksonomidir; burada süreç, kalite ve tedarik geçmiş 168 saatlik verileri inceler.
50.000 lehim noktasında üç kereden fazla tekrarlayan bir hata, nedeni pasta ile ilgiliyse bir DOE çalışması ve şablon revizyonu tetikler. Üç kereden az tekrarlayan bir hata, Cp penceresi içinde normal rastgele bir olay olarak değerlendirilir. Bu triyaj, hattı yüzde 98,6 ilk geçişte stabil tutan şeydir.
8. İlk Geçiş Verimi ve Alıcıların Bunu Nasıl Okuması Gerektiği
İlk geçiş verimi (FPY), 12 numaralı istasyondan sıfır AOI veya X-ışını hatası ve sıfır ICT arızası ile çıkan kartların yüzdesidir. Okuma kalemi hattı, hacme göre ağırlıklandırılmış on bir modelin tamamında yüzde 98,6 FPY hedefler. Q6 ve Q8 daha yüksek çalışır (yüzde 99,1) çünkü malzeme listesi daha olgundur; F8 daha düşük çalışır (yüzde 97,8) çünkü kamera kartı hala optimize edilmektedir.
| Model | FPY (90 günlük kayan) | Milyon Başına Hata | En Yüksek Hata |
|---|---|---|---|
| B1 | yüzde 98,7 | 13.000 | QFN üzerinde yetersiz lehim |
| B2 | yüzde 98,9 | 11.000 | Tombstone 0201 |
| F8 | yüzde 97,8 | 22.000 | Kamera flex hizalama |
| K7 | yüzde 98,6 | 14.000 | Ses codec'inde köprüleme |
| KF1 | yüzde 98,4 | 16.000 | TIPC flex üzerinde soğuk lehim |
| L5 | yüzde 99,0 | 10.000 | Flash IC üzerinde BGA boşluğu |
| P2 | yüzde 98,5 | 15.000 | Tombstone 0402 |
| Q6 | 99.1 yüzde | 9,000 | Yetersiz lehim |
| Q8 | 99.0 yüzde | 10,000 | QFN termal ped boşluğu |
| T2 | 98.8 yüzde | 12,000 | Ses kodek kalkık bacağı |
| Y6 | 98.5 yüzde | 15,000 | Köprülenme |
| B2B bir alıcı için FPY, gelen kalitenin önde gelen bir göstergesidir okuma kalemi kalite kontrol AQL aşamasıdır. 20,000 ünitilik bir partide yüzde 0.5'lik bir FPY düşüşü, yeniden işlem havuzuna 100 ek kart ve sevk edilen 1,000 ünite başına 0.7 ekstra saha iadesi anlamına gelir. 2023'ten bu yana sevk edilen 47,000+ ünite, disiplinli FPY kontrolü sayesinde yaklaşık 188 önlenmiş saha iadesi biriktirmiştir. |
9. Alıcılar Hattı Nasıl Denetlemeli
90 dakikalık bir okuma kalemi SMT hattı denetimi beş kontrol noktasını kapsamalıdır. İlk olarak, model bazında son 90 günün FPY verilerini isteyin. İkinci olarak, feda kartı üzerinde bir profil denetimi yapın ve basılı profilin 245 artı eksi 3 tepe değeriyle eşleştiğini doğrulayın. Üçüncü olarak, AOI yanlış çağrı oranını inceleyin; yüzde 0.8'in üzerindeki herhangi bir değer kütüphanenin yetersiz eğitildiği anlamına gelir. Dördüncü olarak, X-ışını denetim günlüğünü çekin ve yüzde 2'lik bir numunenin alındığını doğrulayın. Beşinci olarak, süreç mühendisinden son 48 saat içindeki gerçek bir hata üzerinden SPI geri bildirim döngüsünü yürütmesini isteyin.
Denetimi atlayan ve yalnızca tedarikçinin üç aylık kalite raporuna güvenen alıcılar, hat kayması sorunlarını genellikle ancak ilk saha iadesi ulaştıktan sonra keşfeder, bu yüzden okuma kalemi fabrika denetim kontrol listesi bu sitedeki en çok tıklanan varlıklardan biridir.
10. Okuma Kalemi Üretiminde En Sık Yapılan Tek SMT Hatası
TIPC sensör flex'i için yeniden akış profilini çok sıcak çalıştırmak en maliyetli tek hatadır. Flex, 260 derece Celsius'un üzerinde yapışma gücünü kaybetmeye başlayan bir yapışkanlığa sahip polimid alt tabakaya sahiptir ve standart SAC305 245 derece Celsius'luk tepe değeri bu sınıra rahatsız edici bir şekilde yakındır. 3 ila 5 derece Celsius'luk bir sapma, flex'i güvenli sınırının üzerine çıkarabilir ve arıza AOI veya X-ışınında ortaya çıkmayacaktır. Üç ila dokuz ay sonra sahada aralıklı bir dokunmatik sensör arızası olarak ortaya çıkacaktır; bu, bir B2B programının karşılayamayacağı tam olarak saha iadesi türüdür.
Bu nedenle mühendislik ekibi, TIPC flex'li herhangi bir okuma kalemini yüksek hassasiyetli bir yapı olarak işaretler ve fırın profili her vardiyadan önce bir profil kuponuna karşı doğrulanır. Bu tek disiplin, fabrikada yüzde 0.4'ün altında bir iade oranıyla 47,000+ ünite sevk etmesini sağlayan en önemli disiplindir.
11. Sıkça Sorulan Sorular
{
  "@context": "https://schema.org",
  "@type": "FAQPage",
  "mainEntity": [
    {
      "@type": "Question",
      "name": "Bir okuma kalemi ana kartı hangi yeniden akış profilini kullanır?",
      "acceptedAnswer": { "@type": "Answer", "text": "SAC305 kurşunsuz yeniden akış, 245 artı eksi 3 derece Celsius'luk bir tepe ve 60 ila 90 saniyelik bir TAL penceresiyle. Heller 1913MK7 fırını, 150'de ön ısıtma, 175'te bekletme, saniyede 1.5 derece Celsius'luk rampa ve kontrollü soğutma ile on bölgeli bir profil çalıştırır; her vardiya başlangıcında KIC profil cihazıyla feda kartı üzerinde doğrulanır." }
    },
    {
      "@type": "Question",
      "name": "Bir okuma kalemi SMT hattı ne kadar ilk geçiş verimi sağlamalıdır?",
      "acceptedAnswer": { "@type": "Answer", "text": "Vardiya başına 2,000 kart üzerinden yüzde 98.6 ilk geçiş verimi üretim hedefidir; Q6 ve Q8 gibi olgun modeller yüzde 99'un üzerinde, F8 gibi daha yeni modeller ise yüzde 97.8'e yakın çalışır. 30 günlük kayan pencere boyunca yüzde 97'nin altındaki herhangi bir değer, süreç sapması için sarı bayraktır." }
    },
    {
      "@type": "Question",
      "name": "Bir okuma kalemi ana kartında kaç lehim noktası vardır?",
      "acceptedAnswer": { "@type": "Answer", "text": "B1 ana kartı yaklaşık 187 lehim noktasına sahiptir, TIPC sensör flex'li Q8 ise 264 noktaya ulaşır. AOI kapsamı her model için yüzde 100'dür ve X-ışını kapsamı, BGA ve QFN paketleri için AQL II düzeyinde istatistiksel olarak anlamlı olan yüzde 2'lik bir denetim numunesidir." }
    },
    {
      "@type": "Question",
      "name": "Bir okuma kalemi hattı neden özel flex yerleştirme kapasitesine ihtiyaç duyar?",
      "acceptedAnswer": { "@type": "Answer", "text": "TIPC (touch-in-pixel) sensör flex'i, polimid alt tabaka üzerinde 50 mikron aralıklı izlere sahiptir ve standart çip atıcılar bu hassasiyeti karşılayamaz. Okuma kalemi hattı, istasyon 7'de bir Yamaha YSM-V özel flex yerleştirme istasyonu kullanır; görüntü kalibrasyon hedefi ve 1.33 veya daha iyi yerleştirme Cpk'si ile." }
    },
    {
      "@type": "Question",
      "name": "Tedarikçi, yeniden akış kalitesini kontrol etmek için SPI verilerini nasıl kullanır?",
      "acceptedAnswer": { "@type": "Answer", "text": "SPI hacim, yükseklik ve ofset verileri kart başına kaydedilir ve pencere dışı herhangi bir birikim otomatik olarak bir stencil temizleme döngüsüne yönlendirilir. Tam vardiya boyunca macun hacminin Cp değeri, yeniden akış kalitesinin önde gelen göstergesidir; 1.33'ün altındaki bir Cp, 8 ila 24 saat içinde AOI hata artışını öngörür ve bu da mühendislik ekibinin hattan çıkmadan önce ayarlama yapmasını sağlar." }
    }
  ]
}