
Odbiorcy:Menedżerowie ds. zaopatrzenia i inżynierowie jakości oceniający możliwości montażu powierzchniowego fabryki piór do czytania przed podpisaniem zamówienia OEM na 5,000 sztuk. Niniejszy artykuł wyjaśnia, jak działa 12-stanowiskowa linia SMT do piór do czytania, jak weryfikowane są okna profili rozpływu oraz jak dane ze SPI, AOI i RTG zasilają wskaźnik uzysku za pierwszym razem powyżej 98.6 procent.
Każde pióro do czytania to mały komputer ukryty w plastikowej obudowie. Wewnątrz modelu B1 lub KF1 znajduje się czterowarstwowa płyta główna FR-4 z rdzeniem Cortex, układem flash, kodekiem audio, kontrolerem ładowania litowego oraz front-endem czujnika TIPC (touch-in-pixel) — wszystko to musi zostać przylutowane w jednym przejściu rozpływowym przy mniej niż 25 wadliwych połączeniach lutowniczych na milion możliwości. To właśnie na linii SMT zdobywana jest obietnica marki o „niskim wskaźniku zwrotów". Artykuł przeprowadza przez 12-stanowiskową linię SMT do piór do czytania — od szablonu pasty lutowniczej do wyjścia z przenośnika — a następnie wyjaśnia, w jaki sposób każdy etap inspekcji zasila profil pieca, dzięki czemu kolejna partia przebiega lepiej niż poprzednia.
1. Dlaczego linia SMT jest największą dźwignią jakości
Wolumeny produkcji piór do czytania są nietypowe w elektronice użytkowej. Premiera 20,000 sztukł plasuje się pod względem złożoności między premierą telefonu a premierą bezprzewodowych słuchawek dousznych, ale przy około jednej setnej wolumenu telefonów. Właśnie ta relacja sprawia, że dyscyplina linii SMT ma tak duże znaczenie. Fabryka przetwarzająca 2,000 płytek na zmianę nie jest w stanie wchłonąć 5-procentowego spadku uzysku za pierwszym razem, który powoduje źle skalibrowany piec; 100 dodatkowych płytek do przeróbki na zmianę szybko przeradza się w przesunięte terminy wysyłek.
Dla nabywców B2B oceniających chińską fabrykę piór do czytania linia SMT jest jednocześnie najdroższą inwestycją kapitałową na hali. Kapitał ten musi zostać zamortyzowany na ponad 47,000+ wysłanych sztuk od 2023 roku, dlatego zespół inżynierów prowadzi każdy model (B1, B2, F8, K7, KF1, L5, P2, Q6, Q8, T2, Y6) przez to samo okno procesowe. Standaryzacja sprawia, że akumulator 2,500 mAh modelu T2 i akumulator 500 mAh modelu P2 pracują w tym samym profilu pieca przy szybkości narastania w granicach plus minus 1 stopnia Celsjusza.
Wskazówka dla kupującego:Poproś dowolnego dostawcę piór do czytania o dane uzysku za pierwszym razem z ostatnich 90 dni w rozbiciu na modele. Fabryka obsługująca SMT dla telefonów komórkowych wykaże 99.4 procent uzysku za pierwszym razem; fabryka specjalizująca się wyłącznie w piórach do czytania, która zna swój proces, powinna nadal wykazywać 98.6 procent lub więcej przy 2,000 płytkach na zmianę. Jeśli wynik spada poniżej 97 procent, odejdź.
2. Układ 12-stanowiskowej linii SMT do piór do czytania
Linia ma konfigurację rozpływu jednostronnego z rozmieszczeniem komponentów wyłącznie od spodu, co utrzymuje niski koszt kapitałowy i krótki czas cyklu. Stanowiska od 1 do 12 podążają ustaloną kolejnością:
| Stanowisko | Wyposażenie | Funkcja | Czas cyklu |
|---|---|---|---|
| 1 | Automatyczny podajnik | Przekazanie płytek z magazynu na przenośnik | 4 s |
| 2 | DEK NeoHorizon drukarka pasty lutowniczej | Druk szablonowy pasty SAC305 | 28 s |
| 3 | Koh Young SPI Zenith | Inspekcja 3D pasty lutowniczej | 26 s |
| 4 | Yamaha YSM10 (1) | Szybki podajnik układów, elementy bierne 0201 | 22 s |
| 5 | Yamaha YSM10 (2) | Elementy bierne w różnych rozmiarach, obsługa QFN | 22 s |
| 6 | Yamaha YSM20 | Komponenty niestandardowe, rozmieszczanie BGA, QFP | 24 s |
| 7 | Yamaha YSM-V | Rozmieszczanie taśmy czujnika TIPC | 28 s |
| 8 | Heller 1913MK7 piec do lutowania rozpływowego | 10-strefowe konwekcyjne lutowanie rozpływowe | 360 s |
| 9 | Chłodzenie wymuszonym obiegiem powietrza | Wyjście przy temperaturze do 40 stopni Celsjusza | 90 s |
| 10 | Omron VT-S730 AOI | Inspekcja optyczna po lutowaniu rozpływowym | 24 s |
| 11 | Nikon XT V 160 RTG | Inspekcja pustek BGA i QFN | 45 s |
| 12 | Automatyczny rozładowywacz | Przenośnik do magazynku dla ICT | 4 s |
Kluczowym punktem zakupowym dla nabywcy B2B jest to, że stacja 7 (umieszczanie flexa czujnika TIPC) jest unikalna dla piór czytających. Większość linii SMT elektroniki użytkowej nie jest skonfigurowana do umieszczania flexów o rastrze 50 mikronów, więc fabryka twierdząca, że produkuje pióra czytające, powinna być w stanie pokazać podajnik flexów, cel kalibracji wizyjnej oraz niedawny raport dokładności umieszczania.
3. Profil reflow: serce procesu
Płyta główna pióra czytającego wykorzystuje lutowanie bezołowiowe SAC305 (Sn96.5/Ag3.0/Cu0.5) ze szczytem 245±3 °C i TAL (czas powyżej linii liquidus, 217 °C) wynoszącym 60–90 s. Heller 1913MK7 pracuje w dziesięciu strefach obejmujących podgrzewanie wstępne, wygrzewanie, narastanie temperatury, szczyt i stygniecie. Każdą zmianę rozpoczyna weryfikacja profilu KIC SlimKIC2000 na płycie testowej; ślad jest archiwizowany w systemie MES przez pięć lat.
| Strefa | Punkt nastawczy (deg C) | Okno (deg C) | Cel |
|---|---|---|---|
| 1 (Podgrzewanie wstępne) | 150 | plus lub minus 5 | Aktywacja topnika, niski szok termiczny |
| 2-3 (Wygrzewanie) | 175 | plus lub minus 5 | Zwilżanie lutu, redukcja pustek |
| 4-6 (Narastanie) | 230 | plus lub minus 3 | Liniowe narastanie 1,5 deg/s do szczytu |
| 7-8 (Szczyt) | 245 | plus lub minus 3 | Okno TAL 60-90 s |
| 9-10 (Chłodzenie) | 100 | plus lub minus 10 | Kontrolowane stygnięcie, rozdrobnienie ziarna |
60-90 sekundowe okno TAL jest najbardziej bronionym oknem procesowym. Zbyt krótkie powoduje zimne luty na padzie masowym QFN kodeka audio; zbyt długie prowadzi do wzrostu warstwy IMC (związki międzymetaliczne) na kulkach BGA, co jest cichym zabójcą długoterminowej niezawodności.
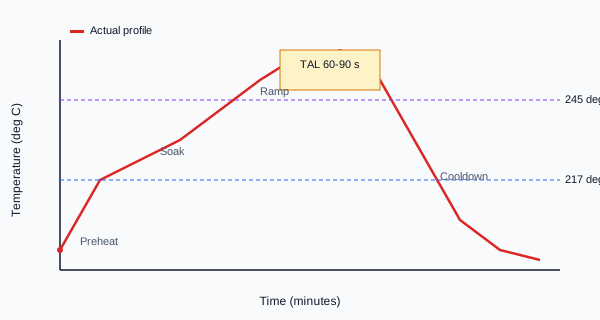
Jeśli odwiedzisz linię, a inżynier produkcji nie jest w stanie przedstawić wydrukowanego profilu z porannej zmiany, to jest żółta flaga. Drugą żółtą flagą jest piec, który nie miał audytu profilu w ciągu ostatnich 30 dni; drift sondy termicznej w piecu dziesięciostrefowym to zjawisko rzędu 1-2 stopni Celsjusza na kwartał, a nieśledzony drift przesunie szczyt poza okno 245 plus lub minus 3 w ciągu dwóch kwartałów.
4. SPI: zatrzymywanie wad na szablonie
Inspekcja pasty lutowniczej (SPI) na stacji 3 jest najbardziej dochodowym etapem inspekcji na całej linii. Dane branżowe podają stosunek kosztów 1:10:100:1000 dla wady wykrytej na SPI w porównaniu z AOI, ICT i zwrotem z pola. W przypadku piór czytających płyta główna jest jednostronna, a okno naprawy jest wąskie, więc to na SPI znajdują się największe oszczędności kosztowe.
Koh Young Zenith mierzy objętość 3D pasty, wysokość, pole i przesunięcie dla każdego nałożenia. Okno procesowe ustawione jest na 110 do 150 procent objętości nominalnej, przy Cp wynoszącym 1,33 lub wyższym dla wolumenu produkcji powyżej 50 000 płyt miesięcznie. Cokolwiek poza oknem uruchamia cykl czyszczenia szablonu (co 8 płyt) i kontrolę momentu obrotowego głowicy drukującej.
| Metryka SPI | Cel | Limit działania | Limit odrzucenia |
|---|---|---|---|
| Objętość pasty | 100 procent nominalnych | plus lub minus 15 procent | plus lub minus 25 procent |
| Wysokość pasty | 100 procent nominalnych | plus lub minus 20 procent | plus lub minus 30 procent |
| Przesunięcie X/Y | 0 mil | plus lub minus 4 mil | plus lub minus 6 mil |
| Wskaźnik ryzyka mostkowania | 0 | plus lub minus 5 | plus lub minus 10 |
Na zmianie obejmującej 2000 płyt na linii piór czytających SPI zazwyczaj flaguje od 18 do 30 podejrzanych nałożeń, z których od 22 do 28 jest potwierdzanych przez naprawę AOI, od 1 do 3 to artefakty czyszczenia szablonu, a reszta jest czyszczona przy ponownym druku. Cp objętości pasty w pełnej zmianie jest najlepszym pojedynczym wskaźnikiem wyprzedzającym jakości reflow w dalszym procesie. Cokolwiek poniżej 1,33 przez więcej niż dwie kolejne zmiany uruchamia przeróbkę szablonu lub wymianę rakli; są to dwie najtańsze interwencje, które zapobiegają znacznie droższej przeróbce w dalszym procesie.
5. AOI: optyczna brama na stacji 10
AOI po reflow wychwytuje to, czego SPI nie może: tombstoning na kondensatorach 0201, kulki lutu na padach termicznych QFN, otwarcia BGA i uniesione wyprowadzenia na kodeku audio. Omron VT-S730 wykorzystuje kamery górne 5-megapikselowe oraz cztery kamery boczne dla prawdziwego profilu wysokości 3D. Biblioteka piór czytających zawiera 412 różnych footprintów komponentów, każdy z obrazem wzorcowym i pasmem tolerancji dla danego modelu.
Płyta główna pióra czytającego ma średnio 187 połączeń lutowanych (B1 bazowy) i do 264 połączeń lutowanych (Q8 z flexem TIPC). Pokrycie AOI wynosi 100 procent dla płyty bazowej B1 oraz 100 procent dla płyty głównej Q8, co oznacza, że każde połączenie na każdej płycie jest inspekowane optycznie. Wskaźnik fałszywych alarmów na dojrzałej linii wynosi od 0,3 do 0,6 procent; celem inżynieryjnym jest wskaźnik wykrywania rzeczywistych wad powyżej 96 procent.
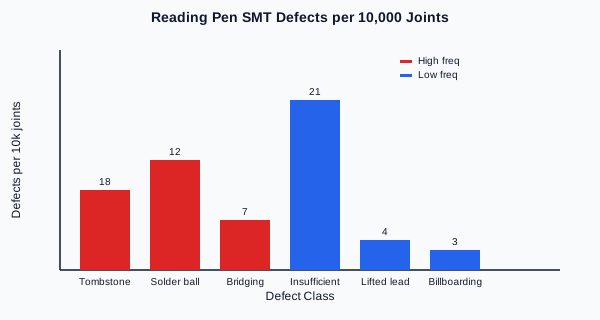
| Klasa wady AOI | Częstotliwość w piórach czytających | Przyczyna źródłowa |
|---|---|---|
| Tombstone (0201) | 0,18 procent | Nierównomierne nagrzewanie padów, przesunięcie pasty |
| Kulka lutownicza (QFN) | 0,12 procent | Apertura szablonu, zbyt wysoka temperatura szczytowa |
| Niedostateczne lutowanie | 0,21 procent | Niska objętość pasty, zatkanie szablonu |
| Mostkowanie | 0,07 procent | Zużyty szablon, nacisk rakli |
| Podniesiona nóżka (QFP) | 0,04 procent | Utlenienie pada, zbyt szybkie chłodzenie profilu |
| Billboarding | 0,03 procent | Wibracja podajnika, wilgotność |
Dane AOI są przesyłane zwrotnie do stacji SPI poprzedniej zmiany w pętli zamkniętej: jeśli wskaźnik tombstone 0201 na zmianie B podwoi się, inżynier SPI przegląda dane o objętości ze zmiany A, aby sprawdzić, czy szablon wymagał czyszczenia cztery płytki wcześniej. To jest pętla sprzężenia zwrotnego, która podnosi yield za pierwszym razem z 96 do 98,6 procent w cyklu sześciotygodniowego strojenia.
6. Kontrola rentgenowska ukrytych połączeń
Obudowy BGA (kodek audio w Q8, układ flash w L5) ukrywają swoje połączenia lutowane pod obudową, więc AOI nie widzi pustek, defektu head-in-pillow ani braków zwilżania. Stacja rentgenowska Nikon XT V 160 na pozycji 11 obsługuje te przypadki. Linia długopisów do czytania zazwyczaj pobiera 1 płytkę na 50 do prześwietlenia rentgenowskiego, co stanowi 2-procentową próbkę kontrolną istotną statystycznie na poziomie AQL II.
Limit pustki rentgenowskiej dla pada termicznego QFN kodeka audio wynosi 25 procent powierzchni, zgodnie z IPC-7093 Class II. 2-procentowy audyt rentgenowski ma na celu wychwycenie wszelkich odchyleń powyżej 18 procent powierzchni pustki z 95-procentową pewnością, zanim stanie się to wzorcem zwrotów polowych.
7. Taksonomia defektów zasilająca kontrolę procesu
Każde odrzucenie AOI i każda flaga rentgenowska jest kategoryzowana w taksonomii defektów, która mapuje się na działania korygujące. Taksonomia ma 22 klasy, z których 6 najważniejszych odpowiada za 80 procent przeróbek. To jest taksonomia, którą zespół inżynierów przynosi na cotygodniowe spotkania CFT (cross-functional team), gdzie procesy, jakość i zaopatrzenie przeglądają dane z ostatnich 168 godzin.
Defekt, który powtarza się więcej niż trzy razy na 50 000 połączeń, uruchamia badanie DOE oraz rewizję szablonu, jeśli przyczyna jest związana z pastą. Defekt, który powtarza się mniej niż trzy razy, jest traktowany jako normalne zdarzenie losowe w oknie Cp. Ta klasyfikacja triage utrzymuje linię stabilnie na poziomie 98,6 procent za pierwszym razem.
8. Yield za pierwszym razem i jak powinni go czytać kupujący
Yield za pierwszym razem (FPY) to procent płytek, które opuszczają stację 12 bez wad AOI ani rentgenowskich oraz bez awarii ICT. Linia długopisów do czytania celuje w 98,6 procent FPY we wszystkich jedenastu modelach, ważone wolumenem. Q6 i Q8 osiągają lepsze wyniki (99,1 procent), ponieważ ich zestawienie materiałowe (BOM) jest bardziej dojrzałe; F8 ma niższe wyniki (97,8 procent), ponieważ płytka kamery jest wciąż optymalizowana.
| Model | FPY (90 dni, krocząco) | Wady na milion | Główna wada |
|---|---|---|---|
| B1 | 98,7 procent | 13 000 | Niedostateczne lutowanie na QFN |
| B2 | 98,9 procent | 11 000 | Tombstone 0201 |
| F8 | 97,8 procent | 22 000 | Wyrównanie fleksa kamery |
| K7 | 98,6 procent | 14 000 | Mostkowanie na kodeku audio |
| KF1 | 98,4 procent | 16 000 | Zimne lutowanie na fleksie TIPC |
| L5 | 99,0 procent | 10 000 | Pustka BGA na układzie flash |
| P2 | 98,5 procent | 15 000 | Tombstone 0402 |
| Q6 | 99,1 procent | 9,000 | Niedostateczne lutowanie |
| Q8 | 99,0 procent | 10,000 | Pusta przestrzeń pod polem termicznym QFN |
| T2 | 98,8 procent | 12,000 | Oderwana nóżka kodeca audio |
| Y6 | 98,5 procent | 15,000 | Mostkowanie |
| Dla kupującego B2B wskaźnik FPY jest wiodącym wskaźnikiem jakości dostaw na etapie kontroli jakości pióra czytającego AQL. Spadek FPY o 0,5 procent przy serii 20,000 sztuk oznacza 100 dodatkowych płytek kierowanych do przeróbek oraz 0,7 dodatkowych zwrotów w terenie na każde 1,000 wysłanych sztuk. Od 2023 roku wysyłka ponad 47,000+ sztuk pozwoliła uniknąć około 188 zwrotów w terenie dzięki zdyscyplinowanej kontroli FPY. |
9. Jak kupujący powinni audytować linię
90-minutowy audyt linii SMT pióra czytającego powinien obejmować pięć punktów kontrolnych. Po pierwsze, należy zażądać danych FPY z ostatnich 90 dni w rozbiciu na modele. Po drugie, należy zaobserwować audyt profilu na płytce testowej i potwierdzić, że wydrukowany profil odpowiada szczytowi 245 plus lub minus 3 stopnie Celsjusza. Po trzecie, należy przejrzeć wskaźnik fałszywych alarmów AOI; wszystko powyżej 0,8 procent oznacza, że biblioteka jest niedostatecznie wytrenowana. Po czwarte, należy pobrać dziennik audytu rentgenowskiego i potwierdzić, że pobierana jest próbka 2 procent. Po piąte, należy poprosić inżyniera procesu o przejście przez pętlę sprzężenia zwrotnego SPI na rzeczywistej usterce z ostatnich 48 godzin.
Kupujący, którzy pomijają audyt i polegają wyłącznie na kwartalnym raporcie jakościowym dostawcy, zazwyczaj odkrywają problemy z dryfem linii dopiero po pierwszym zwrocie w terenie, dlatego lista kontrolna audytu fabryki piór czytających jest jednym z najczęściej klikanych zasobów na tej stronie.
10. Najczęstszy pojedynczy błąd SMT w produkcji piór czytających
Najdroższym pojedynczym błędem jest zbyt gorący profil reflow dla fleksa czujnika TIPC. Fleks ma podłoże polimidowe z klejem, który zaczyna tracić wytrzymałość połączenia powyżej 260 stopni Celsjusza, a standardowy szczyt SAC305 wynoszący 245 stopni Celsjusza jest niepokojąco bliski tej granicy. Dryf o 3 do 5 stopni Celsjusza może przesunąć fleks powyżej bezpiecznego limitu, a usterka nie zostanie wykryta przez AOI ani rentgen. Ujawni się trzy do dziewięciu miesięcy później jako przerywana usterka czujnika dotyku w terenie, co jest dokładnie takim zwrotem, na który program B2B nie może sobie pozwolić.
Z tego powodu zespół inżynierów oznacza każde pióro czytające z fleksem TIPC jako konstrukcję o wysokiej czułości, a profil pieca jest weryfikowany za pomocą kuponu profilowego przed każdą zmianą. Ta pojedyncza dyscyplina, bardziej niż jakakolwiek inna, pozwala fabryce wysyłać ponad 47,000+ sztuk przy wskaźniku zwrotów poniżej 0,4 procent.
11. Najczęściej zadawane pytania
{
  "@context": "https://schema.org",
  "@type": "FAQPage",
  "mainEntity": [
    {
      "@type": "Question",
      "name": "Jaki profil reflow stosuje płyta główna pióra czytającego?",
      "acceptedAnswer": { "@type": "Answer", "text": "Bezołowiowy reflow SAC305 ze szczytem 245 plus lub minus 3 stopnie Celsjusza i oknem TAL wynoszącym od 60 do 90 sekund. Piec Heller 1913MK7 pracuje w profilu dziesięciostrefowym z podgrzewaniem wstępnym do 150, wygrzewaniem w 175, narastaniem 1,5 stopnia Celsjusza na sekundę i kontrolowanym chłodzeniem, weryfikowany na początku każdej zmiany na płytce testowej za pomocą profilera KIC." }
    },
    {
      "@type": "Question",
      "name": "Jaki uzysk za pierwszym razem powinna dostarczać linia SMT pióra czytającego?",
      "acceptedAnswer": { "@type": "Answer", "text": "Docelowym produkcyjnym wskaźnikiem jest uzysk za pierwszym razem wynoszący 98,6 procent dla 2 000 płytek na zmianę, przy czym dojrzałe modele takie jak Q6 i Q8 osiągają powyżej 99 procent, a nowsze modele takie jak F8 pracują bliżej 97,8 procent. Wszystko poniżej 97 procent w 30-dniowym oknie kroczącym jest żółtą flagą wskazującą na dryf procesu." }
    },
    {
      "@type": "Question",
      "name": "Ile połączeń lutowniczych znajduje się na płycie głównej pióra czytającego?",
      "acceptedAnswer": { "@type": "Answer", "text": "Płyta główna B1 ma około 187 połączeń lutowniczych, natomiast Q8 z fleksem czujnika TIPC osiąga 264 połączenia. Pokrycie AOI wynosi 100 procent dla każdego modelu, a pokrycie rentgenowskie to próbka audytowa 2 procent, która jest statystycznie istotna na poziomie AQL II dla obudów BGA i QFN." }
    },
    {
      "@type": "Question",
      "name": "Dlaczego linia pióra czytającego wymaga specjalnych możliwości umieszczania fleksów?",
      "acceptedAnswer": { "@type": "Answer", "text": "Fleks czujnika TIPC (touch-in-pixel) ma ścieżki o rastrze 50 mikronów na podłożu polimidowym, a standardowe układacze elementów nie są w stanie zapewnić takiej dokładności. Linia pióra czytającego wykorzystuje dedykowaną stację umieszczania fleksów Yamaha YSM-V na stanowisku 7, z celem kalibracji wizyjnej i Cpk umieszczania wynoszącym 1,33 lub lepiej." }
    },
    {
      "@type": "Question",
      "name": "W jaki sposób dostawca wykorzystuje dane SPI do kontrolowania jakości reflow?",
      "acceptedAnswer": { "@type": "Answer", "text": "Dane SPI dotyczące objętości, wysokości i przesunięcia są rejestrowane dla każdej płytki, a każde naniesienie poza oknem jest automatycznie kierowane do cyklu czyszczenia szablonu. Cp objętości pasty na pełnej zmianie jest wiodącym wskaźnikiem jakości reflow; Cp poniżej 1,33 przewiduje skok defektów AOI w ciągu 8 do 24 godzin, co pozwala zespołowi inżynierskiemu na korektę zanim defekt opuści linię." }
    }
  ]
}