

Public țintă: Acest ghid este conceput pentru importatori, responsabili de achiziții școlare, deținători de mărci OEM și manageri de control al calității care trebuie să citească, să evalueze și să acționeze pe baza unui raport de auto-testare al fabricii de pixuri de citit — documentul pe care un furnizor chinez îl atașează la fiecare expediere pentru a certifica faptul că unitățile care părăsesc depozitul său îndeplinesc un nivel contractual de calitate.
Un raport de auto-testare al fabricii este cel mai frecvent emis și cel mai rar citit document din comerțul cu pixuri de citit. Furnizorii îl atașează în mod implicit la fiecare expediere, iar cumpărătorii de obicei îl acceptă fără a citi dincolo de ștampila „PASS” de pe copertă. Aceasta este o greșeală. Diferența dintre un raport de auto-testare credibil și un PDF ștampilat este aproximativ diferența dintre o dispută de garanție de 14.000 USD și o închidere liniștită — și apare în cele 14 secțiuni pe care documentul fie le conține, fie le ascunde.
Acest ghid parcurge fiecare secțiune a unui raport credibil de auto-testare al fabricii de pixuri de citit, folosind ca exemplu un lot B1 real (B1-260318-A2-072). Vom arăta ce conține fiecare secțiune, ce cifre trebuie urmărite, ce ar trebui să accepte un cumpărător și ce ar trebui să respingă. La final veți putea citi un raport de auto-testare așa cum îl citește un auditor — și veți fi pregătiți să reacționați atunci când o secțiune lipsește, este umflată sau pur și simplu fabricată. Același cadru se aplică pentru fiecare model pe care îl expediem — B1, B2, F8, K7, KF1, L5, P2, Q6, Q8, T2, Y6 — și pentru fluxul Reading Pen Inspection PSI Checklist care rulează în paralel.
1. Ce este și ce nu este un raport de auto-testare al fabricii
Un raport de auto-testare al fabricii este declarația proprie a furnizorului că unitățile dintr-un anumit lot îndeplinesc specificațiile contractuale și au trecut testele inline. Acesta nu este o certificare terță parte. Este funcția QA a furnizorului, semnată de propriul personal, care atestă propria muncă. Are greutate comercială și contractuală, dar nu înlocuiește o inspecție independentă terță parte (tratată separat în BG-215).
| Atribut | Raport de auto-testare al fabricii | Inspecție terță parte |
|---|---|---|
| Emis de | Managerul QA al furnizorului | Firmă independentă (BV, SGS, ITS, TUV) |
| Cost | Inclus în prețul unitar | 280–420 USD per om-zi + deplasare |
| Frecvență | Fiecare lot | La cerere sau eșantionat |
| Răspundere | Garanție contractuală | Atestare independentă |
| Dimensiunea eșantionului | Date de producție 100% | Eșantion AQL (ISO 2859-1) |
| Domeniul de acceptare | Mecanic, electric, cosmetic, ambalaj | Același plus verificare documentară |
Cele două documente sunt complementare. Un cumpărător care deține doar raportul de auto-testare al fabricii are încredere în furnizor. Un cumpărător care deține doar inspecția terței părți eșantionează. Un cumpărător care le are pe ambele deține un dosar care poate fi apărat.
Sfat pentru cumpărător: Tratați raportul de auto-testare al fabricii ca pe o bază de referință, nu ca pe un plafon. Adevărata conversație despre calitate începe acolo unde se termină raportul.
2. Cele 14 secțiuni pe care un raport real trebuie să le conțină
Un raport credibil de auto-testare al fabricii de pixuri de citit are 14 secțiuni, în această ordine. Secțiunea 11 (tabele de date) și Secțiunea 12 (registrul defectelor) sunt acolo unde documentul își câștigă valoarea — restul sunt metadate. Mai jos este structura canonică cu exemple preluate dintr-un lot B1 real.
| Secțiune | Titlu | Conținut | Verdict cumpărător |
|---|---|---|---|
| 1 | Copertă | ID raport, cod lot, model, semnătură, ștampilă | Trebuie să includă codul lotului în numele fișierului |
| 2 | Identitatea lotului | Model, cod lot, dimensiune lot, linie SMT, schimb | Trebuie să corespundă comenzii de achiziție |
| 3 | Documente de referință | Număr PO, revizie fișă specificații, desene, listă ECO | Trebuie să enumere cel puțin PO și specificația activă |
| 4 | Plan de eșantionare | Nivel ISO 2859-1 utilizat, valori AQL, dimensiunea eșantionului | Nivel general II pentru pixuri de citit |
| 5 | Date din proces | Rate de trecere SPI, AOI, ICT | Rate de trecere ≥98,6% pe toată linia |
| 6 | Rezultate test final | Trecere/eșec funcțional per unitate pe bancul de test final | ≥99,4% trecere funcțională |
| 7 | Rezultate test de cădere | Cădere de la 1,2 m, 6 fețe, 2 unități | 0 defecțiuni funcționale |
| 8 | Test de îmbătrânire / ardere | 8 ore de scanare OID continuă + redare vocală | 0 defecțiuni, trecere ESD |
| 9 | Test acustic și audio | SPL la 10 cm, THD, răspuns în frecvență | SPL ≥75 dB la 10 cm, THD ≤5% |
| 10 | Test ciclu baterie | 3 cicluri de încărcare/descărcare, retenție de capacitate | ≥95% din capacitatea nominală |
| 11 | Inspecție finală AQL | Număr de defecte vizuale / funcționale / de ambalare | Critic 0 / Major 1,0 / Minor 2,5 |
| 12 | Registru de defecte | Defecte fotografiate, cauza principală, dispoziție | Trebuie să includă ≥3 fotografii ale cazurilor limită |
| 13 | Verificare ambalare | Cutie interioară, carton principal, palet, scanare etichetă | Se reconciliază cu manifestul lotului |
| 14 | Semnare | Semnătură duală manager QA + director fabrică, dată | Ambele semnături prezente |
Un raport căruia îi lipsește secțiunea 12 (registrul de defecte) ascunde ceva. Un raport căruia îi lipsește secțiunea 13 (verificarea ambalării) nu poate fi reconciliat cu scanarea de recepție a cumpărătorului. Un raport căruia îi lipsește secțiunea 14 nu are responsabilitate.
3. Secțiunea 4 în detaliu: Planul de eșantionare
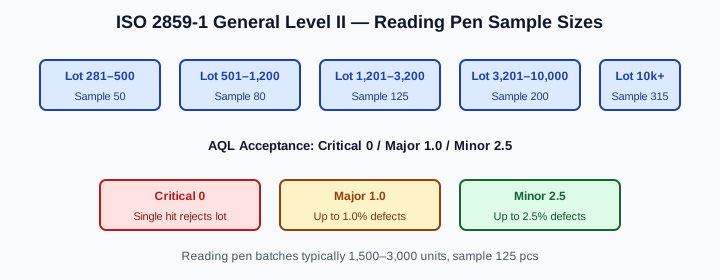
Planul de eșantionare conduce tot ce urmează. Smart Reading Pen folosește ISO 2859-1 Nivel General II pentru pixuri de citit, cu valori AQL scalate în funcție de criticitatea defectelor:
| Clasă de defecte | Limită AQL | Exemple pixuri de citit |
|---|---|---|
| Critic | 0 | Explozie baterie, incendiu la încărcare, proeminență muchie ascuțită, piesă mică cu risc de sufocare |
| Major | 1,0 | Pixul nu pornește, senzor OID mort, redare vocală inexistentă, port USB-C slab |
| Minor | 2,5 | Zgârietură cosmetică, nepotrivire de culoare în ΔE ≤3, înclinare etichetă ≤3°, îndoitură ambalaj |
Valoarea AQL este procentul maxim acceptabil de defecte în eșantion. Critic la 0 înseamnă că un singur defect critic respinge lotul. Major la 1,0 înseamnă că până la 1,0% din eșantion poate avea defecte majore. Minor la 2,5 înseamnă că până la 2,5% pot avea defecte minore.
Un cumpărător care vede "AQL 4,0" pe un raport de pix de citit a primit un standard de calitate scăzut. Insistați pe stiva 0 / 1,0 / 2,5 — orice este mai permisiv transferă expunerea la garanție în sarcina cumpărătorului.
4. Secțiunile 5 și 6: Numerele testelor din proces și finale
Secțiunile 5 și 6 sunt acolo unde majoritatea rapoartelor sunt fie riguroase, fie aspirationale. O fabrică serioasă publică procentele reale din sistemele de date de producție; o fabrică neglijentă raportează un singur număr ("100% trecute"). Mai jos este o defalcare reală dintr-un lot B1:
| KPI | Țintă | Real (B1-260318-A2-072) | Sursă |
|---|---|---|---|
| Rată de trecere SPI (inspectie pastă de lipit) | ≥98,0% | 99,2% | SMT line MES |
| Rată de trecere AOI (post-reflow) | ≥97,5% | 98,8% | Jurnal stație AOI |
| Rată de trecere ICT (test în-circuit) | ≥98,0% | 99,6% | Jurnal riglă ICT |
| Randament pre-asamblare | ≥98,5% | 99,1% | Jurnal linie de asamblare |
| Trecere test funcțional (final) | ≥99,0% | 99,7% | Riglă test final |
| Aliniere senzor OID (în limita 0,15 mm) | ≥99,5% | 99,9% | Sistem de vizualizare |
| Rată de eroare de bit la redarea vocală | ≤0,05% | 0,02% | Stație QA audio |
Un raport cu aceste rânduri — extras din propriile sisteme de date ale liniei, nu estimat — este un document credibil. Un raport cu un singur rând "100% trecere" este, în practică, o opinie.
Sfaturi pentru cumpărător: Solicitați furnizorului capturi de ecran din SMT MES sau baza de date a testului final, nu doar tabele rezumative. Capturile de ecran nu pot fi adaptate la un rezultat dorit; tabelele pot.
5. Secțiunile 7 și 8: Testul de cădere și burn-in
Testul de cădere și burn-in sunt cele două teste care depistează defectele de coadă lungă — unitățile care trec orice test funcțional la riglă, dar cedează în mâinile unui copil trei săptămâni mai târziu. Numerele din aceste secțiuni vă arată dacă furnizorul le efectuează cu adevărat sau doar pretinde că o face.
Secțiunea 7 — Test de cădere (conform Standardelor de testare la cădere pentru pixuri de citit):
- Metodă de testare: cădere de la 1,2 m pe beton (sau 1,0 m pe lemn tare), 6 fețe, 2 unități per lot.
- Acceptare: 0 defecțiuni funcționale; ≤1 defect cosmetic minor per cădere.
- Rezultat real pe B1-260318-A2-072: 0 funcționale, 1 minor (zgârietură la colț).
Secțiunea 8 — Burn-in / Test de îmbătrânire (conform Standardelor de testare de îmbătrânire pentru pixuri de citit):
- Metodă de testare: 8 ore scanare OID continuă + redare vocală la temperatura camerei.
- Acceptare: 0 defecțiuni, trecere ESD ±8 kV contact / ±15 kV aer.
- Rezultat real pe B1-260318-A2-072: 0 defecțiuni, trecere ESD ±8 kV contact, ±15 kV aer.
Un lot cu o singură defecțiune la burn-in ar trebui carantinat și retestinat; răspunsul furnizorului la o defecțiune la burn-in vă arată dacă Standardele IQC IPQC OQC pentru pixuri de citit ale acestuia sunt reale sau doar pe hârtie.
6. Secțiunile 9 și 10: Audio și bateria
Audio și bateria sunt specifice modelului, dar contează cel mai mult pentru modelele de pixuri vocale (Y6 și T2) și modelele cu baterie de capacitate mare (L5, Q8, T2). Secțiunile 9 și 10 le acoperă.
| Test | Acceptare | B1 tipic | Y6 tipic | T2 tipic |
|---|---|---|---|---|
| SPL la 10 cm | ≥75 dB | 79 dB | 84 dB | 86 dB |
| THD la 1 kHz | ≤5% | 2,1% | 1,8% | 1,6% |
| Răspuns în frecvență (200 Hz–8 kHz) | ±3 dB | ±2,0 dB | ±1,8 dB | ±1,5 dB |
| Reținerea capacității bateriei (3 cicluri) | ≥95% din valoarea nominală | 98% | 97% | 96% |
| Timp de încărcare 0–100% (specific modelului) | conform specificațiilor | 50 m (B1) | 90 m (Y6) | 180 m (T2) |
| Consum în standby (24h, pen oprit) | ≤3% | 1,4% | 1,6% | 1,8% |
Testele bateriei sunt deosebit de importante deoarece un defect de lot al bateriei (acoperit în BG-212) poate trece orice test funcțional la banc și se poate manifesta în teren doar ca o problemă de autonomie. Trei cicluri de încărcare/descărcare reprezintă minimul; pentru un Program de înlocuire a bateriei pentru pen-ul de citire furnizorul ar trebui să ruleze 30+ cicluri.
7. Secțiunea 11: Tabelul de inspecție finală AQL
Secțiunea 11 este tabelul pe care fiecare auditor îl citește primul. Este, de asemenea, tabelul care surprinde cele mai multe fabricații. Mai jos este un rezultat AQL real din lotul B1 în desfășurare.
| Clasa defectului | Eșantion | Defecte găsite | Prag acceptare/respingere | Decizie |
|---|---|---|---|---|
| Critic | 125 | 0 | 0 | PASS |
| Major | 125 | 1 | 2 | PASS |
| Minor | 125 | 2 | 5 | PASS |
Un lot care raportează 0 defecte la 125 de eșantioane este statistic improbabil pe o linie de producție reală. Un lot cu 1 defect major și 2 defecte minore este unul onest. Un lot cu 0 defecte minore este un lot la care inspectorul nu a căutat suficient de atent.
Defectul major de pe lotul B1 a fost o fereastră a senzorului OID aliniată greșit pe unitatea 11 din eșantion — senzorul era deplasat cu 0,18 mm spre stânga, în afara specificației de 0,15 mm. Unitatea a fost reprelucrată (senzor realiniat, re-flow, retestat) și reintegrată în lot în decurs de 6 ore.
8. Secțiunea 12: Registrul defectelor cu fotografii
Registrul defectelor este cea mai subevaluată secțiune a unui raport de autotestare al fabricii de pen-uri de citire. Îi spune cumpărătorului ce consideră furnizorul ca fiind la limită și cum a gestionat aceste situații. Un registru bun al defectelor include:
- Numărul eșantionului (astfel încât cumpărătorul să poată identifica unitatea).
- O fotografie la rezoluție înaltă (≥1.200 × 900 px, cu riglă sau cod de lot vizibil).
- O clasificare a cauzei principale (furnizor, proces, design).
- O decizie (reprocesare, rebut, returnare la furnizor).
- O acțiune corectivă pentru următorul lot.
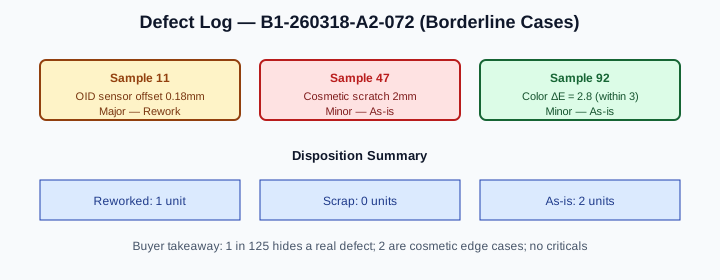
Un furnizor care refuză să furnizeze un jurnal de defecte sau oferă unul fără fotografii ascunde o problemă. Un furnizor care publică 5+ cazuri limită per lot, cu fotografii și decizii, își arată metoda de lucru și este genul de furnizor pe care îl dorești într-un program școlar de 12.000 de unități.
9. Secțiunea 13: Verificarea ambalajului și a etichetelor
Secțiunea 13 verifică dacă ambalajul corespunde cu manifestul lotului. Un mod de eșec frecvent întâlnit în fabricile de nivelul doi este un lot de producție perfect, dar cu o etichetă care indică un cod de lot greșit pe cutie. Secțiunea 13 trebuie să conțină:
- Rata de trecere la scanarea cutiilor interioare (Code 128 + EAN-13).
- Rata de trecere la scanarea cutiilor master ITF-14.
- Reconcilierea SSCC-18 pe palet.
- Verificare încrucișată cu Manifestul lotului de pixuri de citit.
Un lot în care Secțiunea 13 este „toate etichetele scanate corect”, dar nu listează rata efectivă de trecere este incomplet. Insistă asupra ratei de trecere și asupra unui eșantion din jurnalul de scanare (de obicei 5–10 rânduri) atașat.
10. Secțiunea 14: Semnarea și asumarea responsabilității
Raportul de autotestare al fabricii se încheie cu o semnare. Semnarea minimă credibilă este:
- Manager QA — semnătură, nume tipărit, dată.
- Director fabrică — semnătură, nume tipărit, dată.
- Ștampila companiei (timbru rotund roșu) peste semnături.
Un raport cu o singură semnătură nu are asumare internă a responsabilității. Un raport fără ștampila companiei nu este legal obligatoriu în China și nu poate fi utilizat pentru a susține o cerere de garanție prin instanțele chineze. Procesul de revendicare a calității pentru pixul de citit explică acest lucru în detaliu.
11. Compararea rapoartelor de autotestare ale fabricii între furnizori
Odată ce ai citit 3–5 rapoarte de autotestare ale fabricii, diferențele dintre un furnizor credibil și unul neglijent devin evidente. Mai jos este o comparație directă.
| Secțiune | Furnizor credibil | Furnizor neglijent |
|---|---|---|
| Copertă | ID raport, cod lot, semnături, ștampilă | „Raport de inspecție” generic |
| Identitatea lotului | Se reconciliază cu PO linie cu linie | Doar model, fără cod de lot |
| Plan de eșantionare | Nivel ISO 2859-1 + AQL + dimensiunea eșantionului | Doar „AQL 2.5” |
| Date în proces | Rate de trecere din MES, sursă menționată | „100% trecut” |
| Test final | Rată de trecere per banc, aliniere OID, eroare pe bit audio | „Toate unitățile au trecut” |
| Cădere + ardere | 0 \/ 1 defecte, rezultat ESD | „Pass” |
| Audio + baterie | SPL numeric, THD, retenție de capacitate | „Normal” |
| AQL final | Tabel cu eșantion, defecte, prag | „Rată de defecte 0%” |
| Jurnal de defecte | Fotografii, cauză principală, decizie | Secțiune lipsă sau „fără defecte” |
| Ambalaj | Rată de trecere la scanare + jurnal eșantion | „Etichete corecte” |
| Semnare | Semnare dublă + ștampilă | O singură semnătură, fără ștampilă |
12. Ce să faci cu raportul după ce îl primești
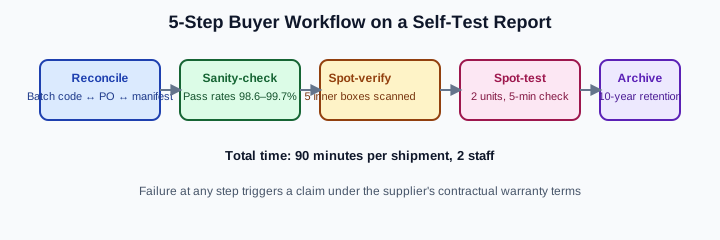
Un raport de autotestare al fabricii este cel mai util atunci când declanșează acțiuni, nu atunci când rămâne într-un dosar al cumpărătorului. Mai jos este fluxul de lucru în 5 pași pe care îl recomandăm pentru cumpărător:
- Reconciliază — Confirmă că codul lotului din raport corespunde cu comanda de achiziție și cu Manifestul lotului de pixuri de citit pe care le primești separat.
- Verificare de sens — Examinează ratele de trecere la testele in-process și finale. Orice valoare peste 99,9% la toate capitolele este suspectă; liniile reale de producție rulează în intervalul 98,6–99,7%.
- Verificare prin sondaj — Deschide 5 cutii interioare la întâmplare și compară numerele de serie vizibile cu manifestul CSV per lot. Neconcordanță = eroare de etichetare, returnează lotul.
- Testare prin sondaj — Scoate 2 unități per lot și supune-le unui control funcțional de 5 minute în depozitul tău. Verifică scanarea OID, redarea vocală, încărcarea USB-C și indicatorul de baterie. Defecțiunile = reclamație.
- Arhivează — Păstrează raportul, manifestul lotului și rezultatele testării prin sondaj împreună timp de 10 ani.
13. Semne de alarmă frecvente în rapoartele de autotestare
De-a lungul a 11 ani de activitate și a peste 230 de relații cu distribuitori, am întâlnit cinci semne de alarmă recurente care se corelează cu disputele de garanție. Fiecare poate fi prevenit.
- Semn de alarmă 1: rată de trecere de 100% la toți KPI. Liniile reale de producție rulează în intervalul 98,6–99,7%. Un raport care afirmă „100% trecere” este fie fabricat, fie copiat dintr-un lot diferit.
- Semn de alarmă 2: lipsa jurnalului de defecte. Un raport care pretinde zero defecte la 125 de mostre ascunde cazuri limită.
- Semn de alarmă 3: lipsa fotografiilor în jurnalul de defecte. Cuvintele fără fotografii nu pot fi verificate.
- Semn de alarmă 4: o singură semnătură, fără ștampilă. Nu este opozabil legal în China.
- Semn de alarmă 5: data raportului este anterioară datei de producție. Antedatarea indică faptul că raportul este fabricat după expediere.
Dacă un cumpărător observă oricare dintre aceste cinci semne de alarmă, escaladează situația înainte de a accepta expedierea. Procesul de reclamație privind calitatea pixurilor de citit acoperă remediile contractuale, iar o inspecție terță parte (BG-215) poate fi comandată pentru a confirma sau infirma afirmațiile furnizorului.
14. Costul citirii corecte a raportului
Fluxul de lucru în 5 pași pentru cumpărător prezentat mai sus durează aproximativ 90 de minute per expediere atunci când este executat de 2 angajați din depozit, ceea ce înseamnă aproximativ 24–40 USD în costuri cu forța de muncă la tarifele salariale tipice din depozitele B2B. Pentru o expediere de 12.000 de unități cu o valoare unitară de 6–10 USD EXW, asta reprezintă 0,002–0,003 USD per pix — o fracțiune din cei 0,05–0,07 USD per pix cheltuiți pe testarea RoHS per lot în BG-213.
Un cumpărător care sare peste evaluarea de 90 de minute și acceptă un raport cu rată de promovare de 100% economisește 24–40 USD per transport și se expune la dispute de garanție care ajung în medie la 4.200 USD per incident. Calculul nu este strâns.
Un cumpărător care omite verificarea de 90 de minute și acceptă un raport cu rată de trecere de 100% economisește 24–40 USD per expediere și se expune la dispute de garanție care costă în medie 4.200 USD per incident. Calculul este clar.Adaugă „raport de auto-testare al fabricii pentru fiecare lot, cu jurnal de defecte și fotografii” ca cerință contractuală în comanda ta de achiziție. Majoritatea fabricilor vor absorbi costul în prețul unitar; cele care refuză transmit astfel semnalul că preferă să nu-și arate activitatea.
Adaugă „raport de autotestare din fabrică per lot cu jurnal de defecte + fotografii” ca cerință contractuală în comanda ta de achiziție. Majoritatea fabricilor vor absorbi costul în prețul unitar; cele care refuză transmit semnalul că preferă să nu-și arate munca.
Întrebări frecvente
- Lecturi conexeLista de verificare PSI pentru inspecția pixurilor de citit
- — Lista de verificare pre-expediere utilizată împreună cu raportul de autotestare.Inspecția terță parte a pixurilor de citit
- — Când raportul fabricii nu este suficient.Trasabilitatea numărului de lot pentru pixurile de citit
- — Cum ancorează codul de lot raportul de autotestare.Procesul de reclamație privind calitatea pixurilor de citit
- — Remediile contractuale pentru un lot eșuat.Standardele de testare la cădere pentru pixurile de citit
- — Secțiunea 7 în detaliu.Standardele de testare de îmbătrânire pentru pixurile de citit