

Audiencia: Esta guía está dirigida a importadores, responsables de compras escolares, propietarios de marcas OEM y gerentes de control de calidad que deben leer, evaluar y actuar sobre un informe de autodiagnóstico de fábrica de un lector óptico — el documento que un proveedor chino adjunta a cada envío para certificar que las unidades que salen de su almacén cumplen con un estándar de calidad contractual.
Un informe de autodiagnóstico de fábrica es el documento más frecuentemente emitido y menos frecuentemente leído en el comercio de lectores ópticos. Los proveedores lo adjuntan a cada envío por defecto, y los compradores generalmente lo aceptan sin leer más allá del sello de "APROBADO" en la portada. Eso es un error. La diferencia entre un informe de autodiagnóstico creíble y un PDF sellado es aproximadamente la diferencia entre una disputa de garantía de $14,000 y un cierre silencioso — y se manifiesta en las 14 secciones que el documento contiene u oculta.
Esta guía recorre cada sección de un informe de autodiagnóstico creíble de un lector óptico de fábrica, utilizando un lote real de B1 (B1-260318-A2-072) como ejemplo práctico. Le mostraremos qué contiene cada sección, qué números buscar, qué debe aceptar un comprador y qué debe rechazar. Al finalizar, podrá leer un informe de autodiagnóstico como lo lee un auditor — y estará preparado para protestar cuando falte una sección, esté inflada o simplemente sea fabricada. El mismo marco se aplica a cada modelo que enviamos — B1, B2, F8, K7, KF1, L5, P2, Q6, Q8, T2, Y6 — y al Flujo de la Lista de Verificación PSI de Inspección del Lector Óptico que lo acompaña.
1. Qué es — y qué no es — un Informe de Autodiagnóstico de Fábrica
Un informe de autodiagnóstico de fábrica es la propia declaración del proveedor de que las unidades en un lote dado cumplen con las especificaciones contractuales y han superado las pruebas en línea. No es no es una certificación de terceros. Es la función de QA del proveedor, firmada por su propio personal, que atestigua su propio trabajo. Tiene peso comercial y contractual, pero no reemplaza una inspección independiente de terceros (cubierta por separado en BG-215).
| Atributo | Informe de Autodiagnóstico de Fábrica | Inspección de Terceros |
|---|---|---|
| Emitido por | Gerente de QA del proveedor | Firma independiente (BV, SGS, ITS, TUV) |
| Costo | Incluido en el precio unitario | $280–$420 por jornada-hombre + viaje |
| Frecuencia | Cada lote | A solicitud o por muestreo |
| Responsabilidad | Garantía contractual | Atestación independiente |
| Tamaño de muestra | 100% de datos de producción | Muestra AQL (ISO 2859-1) |
| Alcance de aceptación | Mecánico, eléctrico, cosmético, empaque | Igual más verificación documental |
Los dos documentos son complementarios. Un comprador que solo tiene el informe de autodiagnóstico de fábrica está confiando en el proveedor. Un comprador que solo tiene la inspección de terceros está muestreando. Un comprador que tiene ambos tiene un expediente defendible.
Consejo para el comprador: Trate el informe de autodiagnóstico de fábrica como una línea base, no como un techo. La verdadera conversación de calidad comienza donde termina el informe.
2. Las 14 Secciones que un Informe Real Debe Contener
Un informe de autodiagnóstico creíble de un lector óptico de fábrica tiene 14 secciones, en este orden. La sección 11 (tablas de datos) y la sección 12 (registro de defectos) son donde el documento gana su valor — el resto es metadatos. A continuación se presenta la estructura canónica con ejemplos tomados de un lote real de B1.
| Sección | Título | Contenido | Veredicto del Comprador |
|---|---|---|---|
| 1 | Portada | ID del informe, código de lote, modelo, firma, sello | Debe incluir código de lote en el nombre del archivo |
| 2 | Identidad del Lote | Modelo, código de lote, tamaño del lote, línea SMT, turno | Debe conciliarse con la orden de compra |
| 3 | Documentos de Referencia | Número de orden de compra, revisión de hoja de especificaciones, dibujos, lista ECO | Debe listar al menos la orden de compra y la especificación activa |
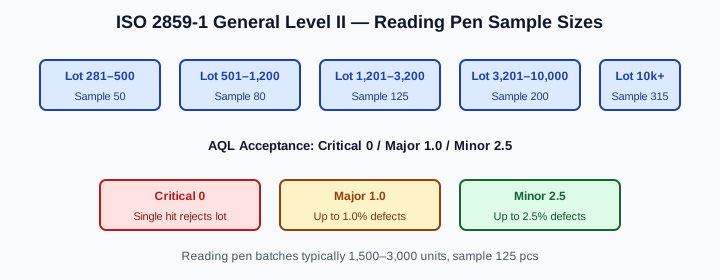
| 4 | Plan de Muestreo | Nivel ISO 2859-1 utilizado, valores AQL, tamaño de muestra | Nivel General II para lápices de lectura |
| 5 | Datos en Proceso | Tasas de aprobación SPI, AOI, ICT | Tasas de aprobación ≥98.6% en toda la línea |
| 6 | Resultados de Prueba Final | Aprobación/falla funcional por unidad en el banco de prueba final | ≥99.4% aprobación funcional |
| 7 | Resultados de Prueba de Caída | Caída de 1.2 m, 6 caras, 2 unidades | 0 fallas funcionales |
| 8 | Prueba de Quemado/Envejecimiento | 8 horas de escaneo OID continuo + reproducción de voz | 0 fallas, aprobación ESD |
| 9 | Prueba Acústica y de Audio | SPL a 10 cm, THD, respuesta de frecuencia | SPL ≥75 dB a 10 cm, THD ≤5% |
| 10 | Prueba de Ciclo de Batería | 3 ciclos de carga/descarga, retención de capacidad | ≥95% de capacidad nominal |
| 11 | Inspección Final AQL | Toma de defectos visuales / funcionales / de embalaje | Crítico 0 / Mayor 1.0 / Menor 2.5 |
| 12 | Registro de Defectos | Defectos fotografiados, causa raíz, disposición | Debe incluir ≥3 fotos de casos límite |
| 13 | Verificación de Embalaje | Caja interior, cartón maestro, paleta, escaneo de etiqueta | Concilia con el manifiesto del lote |
| 14 | Aprobación Final | Firma dual del gerente de QA + director de fábrica, fecha | Ambas firmas presentes |
Un informe al que le falta la sección 12 (el registro de defectos) está ocultando algo. Un informe al que le falta la sección 13 (verificación de embalaje) no puede conciliarse con el escaneo de recepción del comprador. Un informe al que le falta la sección 14 no tiene rendición de cuentas.
3. Sección 4 en Detalle: El Plan de Muestreo
El plan de muestreo impulsa todo lo posterior. Smart Reading Pen utiliza ISO 2859-1 Nivel General II para lápices de lectura, con valores AQL escalados según la criticidad de los defectos:
| Clase de Defecto | Límite AQL | Ejemplos para Lápiz de Lectura |
|---|---|---|
| Crítico | 0 | Explosión de batería, incendio durante carga, protuberancia de borde afilado, pieza pequeña con riesgo de asfixia |
| Mayor | 1.0 | El lápiz no enciende, sensor OID muerto, reproducción de voz silenciosa, puerto USB-C suelto |
| Menor | 2.5 | Rayón cosmético, diferencia de color Delta E ≤3, inclinación de etiqueta ≤3°, abolladura en el embalaje |
El valor AQL es el porcentaje máximo aceptable de defectos en la muestra. Crítico en 0 significa que un solo defecto crítico rechaza el lote. Mayor en 1.0 significa que hasta el 1.0% de la muestra puede presentar defectos mayores. Menor en 2.5 significa que hasta el 2.5% puede presentar defectos menores.
Un comprador que ve "AQL 4.0" en un informe de lápiz de lectura le han dado un estándar de baja calidad. Insista en la escala 0 / 1.0 / 2.5 — cualquier cosa más relajada devuelve la exposición de garantía a los hombros del comprador.
4. Secciones 5 y 6: Los Números de Pruebas en Proceso y Finales
Las secciones 5 y 6 son donde la mayoría de los informes son rigurosos o aspiracionales. Una fábrica seria publica los porcentajes reales de los sistemas de datos de producción; una fábrica descuidada reporta un solo número ("100% aprobado"). A continuación se muestra un desglose real de un lote B1:
| KPI | Objetivo | Real (B1-260318-A2-072) | Fuente |
|---|---|---|---|
| Tasa de aprobación SPI (inspección de pasta de soldadura) | ≥98.0% | 99.2% | MES de línea SMT |
| Tasa de aprobación AOI (post-reflujo) | ≥97.5% | 98.8% | Registro de estación AOI |
| Tasa de aprobación ICT (test en circuito) | ≥98.0% | 99.6% | Registro de rig ICT |
| Rendimiento pre-ensamblaje | ≥98.5% | 99.1% | Registro de línea de ensamblaje |
| Aprobación de prueba funcional (final) | ≥99.0% | 99.7% | Rig de prueba final |
| Alineación del sensor OID (dentro de 0.15 mm) | ≥99.5% | 99.9% | Sistema de visión |
| Tasa de bits errados de reproducción de voz | ≤0.05% | 0.02% | Estación de QA de audio |
Un informe con estas filas — extraído de los propios sistemas de datos de la línea, no estimado — es un documento creíble. Un informe con una sola línea de "100% aprobado" es, en la práctica, una opinión.
Consejo para compradores: Pida al proveedor que adjunte capturas de pantalla de su MES SMT o base de datos de pruebas finales, no solo tablas resumen. Las capturas de pantalla no pueden ser retroajustadas a un resultado deseado; las tablas sí.
6. Secciones 7 y 8: Prueba de caída y Burn-In
La prueba de caída y el burn-in son las dos pruebas que detectan los defectos de cola larga — las unidades que pasan todas las pruebas funcionales en el rig pero fallan en las manos de un niño tres semanas después. Los números en estas secciones le indican si el proveedor las está realizando o fingiendo.
Sección 7 — Prueba de caída (según Estándares de prueba de caída del lápiz de lectura):
- Método de prueba: Caída de 1.2 m sobre concreto (o 1.0 m sobre madera dura), 6 caras, 2 unidades por lote.
- Aceptación: 0 fallos funcionales; ≤1 defecto cosmético menor por caída.
- Resultado real en B1-260318-A2-072: 0 funcionales, 1 menor (golpe en esquina).
Sección 8 — Prueba de Burn-In/Envejecimiento (según Estándares de prueba de envejecimiento del lápiz de lectura):
- Método de prueba: 8 horas de escaneo OID continuo + reproducción de voz a temperatura ambiente.
- Aceptación: 0 fallos, ESD aprobado ±8 kV contacto / ±15 kV aire.
- Resultado real en B1-260318-A2-072: 0 fallos, ESD aprobado ±8 kV contacto, ±15 kV aire.
Un lote con un solo fallo de burn-in debe ser puesto en cuarentena y re-evaluado; la respuesta del proveedor ante un fallo de burn-in revela si sus Estándares IQC IPQC OQC del lápiz de lectura son reales o solo papel.
6. Secciones 9 y 10: Audio y Batería
Audio y batería son específicos del modelo pero importan más para los modelos de lápiz de voz (Y6 y T2) y los modelos de batería de alta capacidad (L5, Q8, T2). Las secciones 9 y 10 los cubren.
| Prueba | Aceptación | B1 típico | Y6 típico | T2 típico |
|---|---|---|---|---|
| NPS a 10 cm | ≥75 dB | 79 dB | 84 dB | 86 dB |
| THD a 1 kHz | ≤5% | 2,1% | 1,8% | 1,6% |
| Respuesta de frecuencia (200 Hz–8 kHz) | ±3 dB | ±2,0 dB | ±1,8 dB | ±1,5 dB |
| Retención de capacidad de batería (3 ciclos) | ≥95% nominal | 98% | 97% | 96% |
| Tiempo de carga 0–100% (específico del modelo) | dentro de especificación | 50 m (B1) | 90 m (Y6) | 180 m (T2) |
| Consumo en espera (24h, bolígrafo apagado) | ≤3% | 1,4% | 1,6% | 1,8% |
Las pruebas de batería son particularmente importantes porque un defecto de lote de batería (cubierto en BG-212) puede pasar cada prueba funcional en el banco de pruebas y solo manifestarse como un problema de autonomía en el campo. Tres ciclos de carga/descarga son el mínimo; para un Programa de Reemplazo de Batería del Lápiz de Lectura el proveedor debe ejecutar más de 30 ciclos.
7. Sección 11: La Tabla de Inspección Final AQL
La Sección 11 es la tabla que todo auditor lee primero. También es la tabla que detecta más fabricaciones. A continuación se muestra un resultado AQL real del lote B1 en producción.
| Clase de Defecto | Muestra | Defectos Encontrados | Umbral de Aceptación/Rechazo | Decisión |
|---|---|---|---|---|
| Crítico | 125 | 0 | 0 | APROBADO |
| Mayor | 125 | 1 | 2 | APROBADO |
| Menor | 125 | 2 | 5 | APROBADO |
Un lote que reporta 0 defectos en 125 muestras es estadísticamente improbable en una línea de producción real. Un lote con 1 defecto mayor y 2 menores es honesto. Un lote con 0 defectos menores es un lote en el que el inspector no miró lo suficiente.
El 1 defecto mayor en el lote B1 fue una ventana del sensor OID desalineada en la unidad 11 de la muestra — el sensor estaba desplazado 0,18 mm hacia la izquierda, fuera de la especificación de 0,15 mm. La unidad fue retrabajada (sensor realineado, refluido, reprobado) y devuelta al lote en 6 horas.
8. Sección 12: El Registro de Defectos Con Fotografías
El registro de defectos es la sección más infravalorada de un informe de autocomprobación de fábrica de bolígrafos de lectura. Le dice al comprador lo que el proveedor considera limítrofe y cómo lo manejó. Un buen registro de defectos incluye:
- El número de muestra (para que el comprador pueda identificar la unidad).
- Una fotografía de alta resolución (≥1.200 × 900 px, regla o código de lote visible).
- Una clasificación de causa raíz (proveedor, proceso, diseño).
- Una disposición (reproceso, descarte, devolución al proveedor).
- Una acción correctiva para el próximo lote.
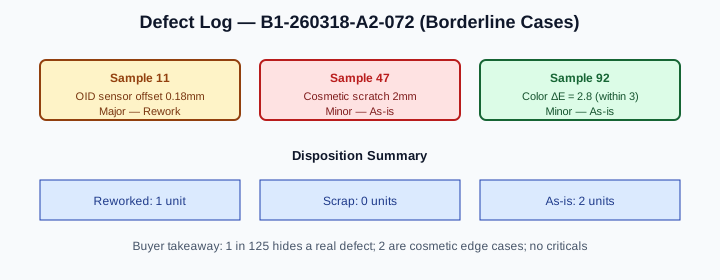
Un proveedor que se niega a proporcionar un registro de defectos, o que proporciona uno sin fotos, está ocultando un problema. Un proveedor que publica 5+ casos límite por lote, con fotos y disposiciones, está mostrando su trabajo y es el tipo de proveedor que desea en un programa escolar de 12.000 unidades.
9. Sección 13: Verificación de Embalaje y Etiquetado
La sección 13 verifica que el embalaje coincida con el manifiesto del lote. Un modo de fallo común que vemos en fábricas de segundo nivel es un lote de producción perfecto con una etiqueta que apunta al código de lote incorrecto en el cartón. La sección 13 debe incluir:
- Tasa de aprobación de escaneo de caja interior (Code 128 + EAN-13).
- Tasa de aprobación de escaneo de cartón maestro ITF-14.
- Conciliación de SSCC-18 de paleta.
- Verificación cruzada contra el Manifiesto de Lote del Lector OID.
Un lote donde la sección 13 dice "todas las etiquetas escaneadas correctamente" pero no enumera la tasa de aprobación real está incompleto. Insista en la tasa de aprobación y una muestra del registro de escaneo (típicamente 5–10 líneas) adjunta.
10. Sección 14: Firma y Responsabilidad
El informe de autocomprobación de la fábrica termina con una firma. La firma mínima creíble es:
- Gerente de QA — firma, nombre impreso, fecha.
- Director de Fábrica — firma, nombre impreso, fecha.
- Sello de la empresa (sello rojo redondo) sobre las firmas.
Un informe con solo una firma no tiene responsabilidad interna. Un informe sin el sello de la empresa no es legalmente vinculante en China y no se puede usar para hacer valer una reclamación de garantía a través de los tribunales chinos. El Proceso de Reclamación de Calidad del Lector OID describe esto en detalle.
11. Comparación de Informes de Autocomprobación de Fábrica Entre Proveedores
Una vez que haya leído 3–5 informes de autocomprobación de fábrica, las diferencias entre un proveedor creíble y uno descuidado se vuelven obvias. A continuación se presenta una comparación lado a lado.
| Sección | Proveedor Creíble | Proveedor Descuidado |
|---|---|---|
| Portada | ID del informe, código de lote, firmas, sello | "Informe de Inspección" genérico |
| Identidad del Lote | Se concilia con la orden de compra línea por línea | Solo modelo, sin código de lote |
| Plan de Muestreo | Nivel ISO 2859-1 + AQL + tamaño de muestra | "AQL 2.5" nomás |
| Datos en Proceso | Tasas de aprobación del MES, fuente indicada | "100% aprobado" |
| Prueba Final | Tasa de aprobación por rig, alineación OID, error de bits de audio | "Todas las unidades aprobadas" |
| Caída + Burn-In | 0 \/ 1 defectos, resultado ESD | "Aprobado" |
| Audio + Batería | SPL numérico, THD, retención de capacidad | "Normal" |
| AQL Final | Tabla con muestra, defectos, umbral | "0% de tasa de defectos" |
| Registro de Defectos | Fotos, causa raíz, disposición | Sección faltante o "sin defectos" |
| Embalaje | Tasa de aprobación de escaneo + registro de muestra | "Etiquetas correctas" |
| Firma | Doble firma + sello | Una firma, sin sello |
12. Qué Hacer Con el Informe Después de Recibirlo
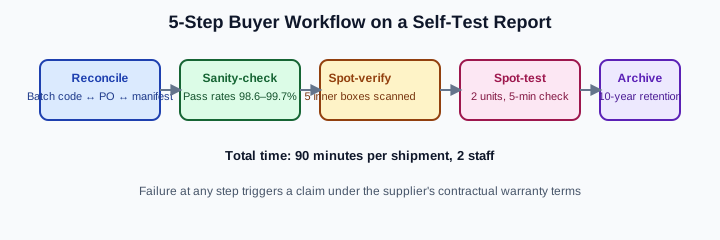
Un informe de autocomprobación de fábrica es más útil cuando desencadena una acción, no cuando permanece archivado del lado del comprador. A continuación se presenta el flujo de trabajo de 5 pasos del comprador que recomendamos:
- Reconciliar — Confirme que el código de lote en el informe coincide con el PO y el Manifiesto de Lote de Bolígrafos de Lectura que recibe por separado.
- Verificación de cordura — Observe las tasas de aprobación de pruebas en proceso y finales. Cualquier valor superior al 99,9% en todos los aspectos es sospechoso; las líneas reales operan entre 98,6 y 99,7%.
- Verificación puntual — Abra 5 cajas internas aleatorias y compare los números de serie visibles con el manifiesto CSV por lote. Si no coinciden = falla de etiqueta, devuelva el lote.
- Prueba puntual — Saque 2 unidades por lote y ejecútelas a través de una verificación funcional de 5 minutos en su almacén. Verifique el escaneo OID, la reproducción de voz, la carga USB-C y el indicador de batería. Si hay fallas = reclamo.
- Archivar — Almacene el informe, el manifiesto de lote y los resultados de las pruebas puntuales juntos durante 10 años.
13. Banderas Rojas Comunes en los Informes de Autoprueba
A lo largo de 11 años de operación y más de 230 relaciones con distribuidores, hemos identificado cinco banderas rojas recurrentes que se correlacionan con disputas de garantía. Cada una es prevenible.
- Bandera roja 1: Tasa de aprobación del 100% en cada KPI. Las líneas de producción reales operan entre 98,6 y 99,7%. Un informe con "100% aprobado" está falsificado o copiado de un lote diferente.
- Bandera roja 2: Sin registro de defectos. Un informe que afirma cero defectos en 125 muestras está ocultando casos límite.
- Bandera roja 3: Sin fotos en el registro de defectos. Palabras sin fotos no pueden ser verificadas.
- Bandera roja 4: Una sola firma, sin sello. No tiene validez legal en China.
- Bandera roja 5: La fecha del informe precede a la fecha de producción. La retrodatación es una señal de que el informe se está fabricando después del envío.
Si un comprador ve cualquiera de estas cinco banderas, escale antes de aceptar el envío. El Proceso de Reclamo de Calidad del Bolígrafo de Lectura cubre los recursos contractuales, y se puede contratar una inspección de terceros (BG-215) para confirmar o refutar las afirmaciones del proveedor.
14. El Costo de Leer el Informe Correctamente
El flujo de trabajo de 5 pasos del comprador anterior toma aproximadamente 90 minutos por envío cuando lo ejecutan 2 empleados de almacén, lo que equivale a aproximadamente $24–$40 en costo de mano de obra a las tasas salariales típicas de almacenes B2B. Para un envío de 12.000 unidades con un valor por unidad de $6–$10 EXW, eso es $0,002–$0,003 por bolígrafo — una fracción de los $0,05–$0,07 por bolígrafo que gastamos en pruebas RoHS por lote en BG-213.
Un comprador que omite la revisión de 90 minutos y acepta un informe con tasa de aprobación del 100% ahorra $24–$40 por envío y se expone a disputas de garantía con un promedio de $4,200 por incidente. Las matemáticas no son cercanas.
Consejo para compradores: Agregue "informe de autoprueba de fábrica por lote con registro de defectos + fotos" como requisito contractual en su PO. La mayoría de las fábricas absorberán el costo en el precio unitario; las que se niegan están signaling que preferirían no mostrar su trabajo.
Preguntas Frecuentes
Lecturas Relacionadas
- Lista de Verificación PSI de Inspección del Bolígrafo de Lectura — La lista de verificación previa al envío utilizada junto con el informe de autoprueba.
- Inspección de Terceros del Bolígrafo de Lectura — Cuando el informe de fábrica no es suficiente.
- Trazabilidad del Número de Lote del Bolígrafo de Lectura — Cómo el código de lote ancla el informe de autoprueba.
- Proceso de Reclamo de Calidad del Bolígrafo de Lectura — Los recursos contractuales para un lote defectuoso.
- Estándares de Prueba de Caída del Bolígrafo de Lectura — Sección 7 en detalle.
- Estándares de Prueba de Envejecimiento del Bolígrafo de Lectura — Sección 8 en detalle.