
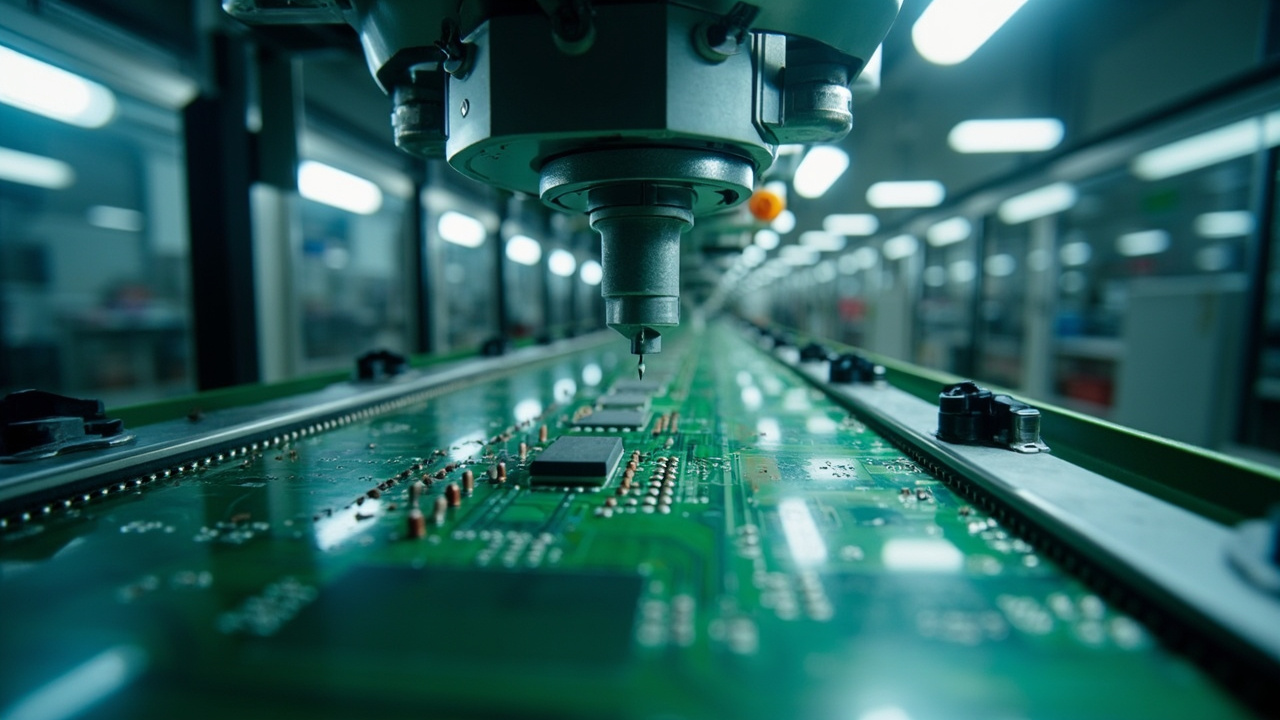
Audiencia: Gerentes de compras, propietarios de marcas e ingenieros de calidad que evalúan la capacidad de montaje en superficie de una fábrica de bolígrafos de lectura antes de realizar un pedido OEM de 5.000 unidades o más. Esta guía mapea una línea SMT real desde la impresión de pasta de soldadura hasta el perfilado de reflujo, inspección AOI/rayos X y la taxonomía de defectos que un fabricante B2B utiliza para mantener su rendimiento de primera pasada por encima del 98,6 por ciento.
Cada bolígrafo de lectura es una pequeña computadora dentro de una carcasa de plástico. En el interior del B1 o el KF1 hay una placa principal de cuatro capas FR-4 con un núcleo Cortex, un IC de flash, un códec de audio, un IC de carga de litio y un front-end de sensor TIPC (touch-in-pixel), todos los cuales deben ser soldados en una sola pasada de reflujo con menos de 25 uniones de soldadura fallidas por millón de oportunidades. La línea SMT es donde realmente se gana la promesa de marca de "baja tasa de devolución". Este artículo recorre una línea SMT de bolígrafo de lectura de 12 estaciones desde la plantilla de pasta de soldadura hasta la salida del transportador, y luego explica cómo cada paso de inspección se retroalimenta en el perfil del horno para que el siguiente lote se ejecute más limpio que el anterior.
1. Por Qué la Línea SMT Es la Palanca de Calidad Más Importante
Los volúmenes de bolígrafos de lectura son inusuales en electrónica de consumo: un lanzamiento de 20.000 unidades se encuentra entre un lanzamiento de teléfono y un lanzamiento de auriculares inalámbricos en complejidad, pero con una centésima del volumen de teléfonos. Esa proporción es exactamente la razón por la cual la disciplina de la línea SMT importa tanto. Una fábrica que opera 2.000 placas por turno no puede absorber la caída del 5 por ciento en el rendimiento de primera pasada que causa un horno mal calibrado; 100 placas extra de reprocesamiento por turno se cascada rápidamente en fechas de envío perdidas.
Tres números enmarcan el tema. Una línea de bolígrafo de lectura bien ajustada funciona con un rendimiento de primera pasada del 99,3 al 99,6 por ciento en la estación AOI, con defectos relacionados con defectos de soldadura por debajo de 50 DPPM (defectos por millón de uniones). Una línea OEM típica de nivel medio funciona con un rendimiento de primera pasada del 97,5 al 98,5 por ciento, con 150 a 250 DPPM. Una línea con problemas funciona al 94 al 96 por ciento, con 600 a 900 DPPM, y la marca paga esa pérdida a través de reclamaciones de garantía de 6 a 12 meses después. La inspección no crea calidad; el perfil de reflujo y la deposición de pasta lo hacen. Pero la inspección es la única manera en que un comprador puede verificar esa calidad durante la producción en masa.
Consejo para compradores: Solicite los gráficos de Pareto de defectos de AOI de las últimas ocho semanas antes de auditar. Una línea que no puede producir esos gráficos es una línea que no comprende su propio proceso. Una línea de bolígrafo de lectura sana mostrará tombstoning por debajo del 0,05 por ciento, puenteo por debajo del 0,10 por ciento y soldadura insuficiente por debajo del 0,15 por ciento en la ventana de ocho semanas.
2. Diseño de la Línea SMT de Bolígrafo de Lectura de 12 Estaciones
Una línea moderna de bolígrafo de lectura se disposée en forma de U o línea recta con transportadores de amortiguación entre pasos críticos. El recorrido a continuación refleja la configuración en nuestra base de Shenzhen; fábricas más antiguas pueden operar 8 estaciones con pasos combinados, y fábricas de muy alto volumen pueden dividir la colocación en dos módulos.
| Estación | Equipo | Función | Tiempo de ciclo típico por placa |
|---|---|---|---|
| 1. Carga | Cargador de revista o apilador de bandejas | Alimenta PCBs desnudos a la línea | 2,4 s |
| 2. Impresión de pasta de soldadura | DEK Horizon / Yamaha YSP | Deposición con plantilla | 4,5 s |
| 3. SPI | Koh Young 3D / CyberOptics | Inspección de volumen de pasta 3D | 5,5 s |
| 4. Colocación de alta velocidad | Yamaha YSM / Panasonic CM | Chips, pasivos, CI pequeños | 0,32 s/comp |
| 5. Colocación flexible | Yamaha YSM / Fuji NXT | BGA, QFN, paso fino | 0,45 s/comp |
| 6. Colocación de formas impares | Manual o robótico | Portador de batería, pads de altavoz | 12 s |
| 7. AOI pre-reflujo (opcional) | Mirtec / Omron | Referencia pre-horno | 6,0 s |
| 8. Horno de reflujo | Heller 1913 MK7 / ERSA | Reflujo por convección de 10 zonas | 5,5 min |
| 9. Enfriamiento y colocación de rigidizador | Aire forzado + dispensador | Alivio de tensión | 60 s |
| 10. AOI post-reflujo | Mirtec / Omron / Saki | Inspección de uniones y componentes | 6,5 s |
| 11. Rayos X (BGA/QFN) | Nikon / YXLON | Inspección de uniones ocultas | 30 s/placa |
| 12. Descarga / revista | Descargador de revista | Búfer para ensamblaje | 2,4 s |
El rendimiento teórico con un ciclo de 4,5 s es de 800 placas por turno, pero el rendimiento real para un bolígrafo de lectura de 200 componentes se sitúa entre 620 y 680 placas por turno una vez contabilizado el limpiado del esténcil, la reposición y las pérdidas de rendimiento.

3. Impresión de pasta de soldadura: esténcil, apertura y la regla del 60 por ciento
La impresión de pasta de soldadura representa del 60 al 70 por ciento de todos los defectos SMT, razón por la cual las líneas de bolígrafos de lectura invierten fuertemente aquí. El esténcil es típicamente una lámina de acero inoxidable de 0,10 mm o 0,12 mm, cortada por láser y electro-pulida, con nano-recubrimiento que dura de 30.000 a 50.000 impresiones. El diseño de apertura sigue la directriz de diseño de esténciles IPC-7525: relación de aspecto ≥1,5, relación de área ≥0,66, con formas de home-plate o trapezoidales para QFN de paso fino y aperturas circulares para pads BGA.
La regla del 60 por ciento: el SPI debe mostrar un Cpk (índice de capacidad del proceso) de al menos 1,67 en volumen, y el volumen promedio de pasta debe estar entre el 60 y el 120 por ciento del nominal. Una placa principal de bolígrafo de lectura tiene aproximadamente 240 depósitos de pasta; el SPI rechaza una placa cuando más de 12 depósitos están fuera de la banda del 60 al 120 por ciento, o cuando cualquier depósito individual cae por debajo del 40 por ciento.
| Parámetro de pasta | Objetivo | Límite de acción inferior | Límite de acción superior |
|---|---|---|---|
| Volumen (promedio) | 100% nominal | 75% | 125% |
| Altura | 100% nominal | 70% | 130% |
| Área | 100% nominal | 80% | 120% |
| Desplazamiento | 0 µm | 25 µm | 25 µm |
| Riesgo de puente | 0% | <0,5% | n/d |
La pasta de soldadura en sí es SAC305 (Sn96,5/Ag3,0/Cu0,5) sin plomo, tipo 4 (polvo de 20 a 38 µm) para componentes de paso fino, tipo 3 (25 a 45 µm) para chips estándar. La vida útil del esténcil en la impresora es de máximo cuatro horas; más allá de eso, la pasta comienza a oxidarse y el SPI detectará la deriva antes de que se convierta en un defecto.
4. Colocación de componentes: cabezas, boquillas y el desafío 0201
Las placas principales de los bolígrafos de lectura son densas. El códec de audio y el IC de potencia a menudo comparten un QFN de paso 0,4 mm; el front-end TIPC puede usar resistencias y condensadores de chip de 0,4 mm (0201 pulgadas) en el riel del driver LED. La precisión de colocación debe mantenerse en ±0,05 mm a 3 sigma para QFN de paso 0,4 mm y ±0,025 mm para componentes pasivos de 0,4 mm (0201), por lo que no se utilizan cabezas de colocación de nivel de entrada.
Una línea utiliza tres módulos de colocación en serie: una cabeza de alta velocidad para chips y componentes pasivos (clasificada a 80.000 CPH según IPC-9850), una cabeza flexible para QFN/BGA (clasificada a 25.000 CPH) y un módulo de formas impares para conectores y contactos de batería. La selección de boquilla es crítica: un QFN de paso 0,4 mm requiere una boquilla de 0,6 mm con una captación por vacío de 0,2 mm, mientras que una resistencia 0201 requiere una boquilla de 0,3 mm con una captación de 0,1 mm. Una boquilla incorrecta cuesta $0.02 en desgaste de boquilla pero $0.80 en tiempo de inactividad y potencialmente $300 en placas descartadas.
La estrategia de alimentadores también importa. Un kit de bolígrafo de lectura tiene aproximadamente 200 números de parte únicos; la línea los ejecuta en 96 a 128 ranuras de alimentadores. Se prefiere cinta-y-reel para piezas de alto volumen; las bandejas se utilizan para dispositivos sensibles a la humedad (MSL 3+) como el IC de flash, que debe hornearse 24 horas a 125°C antes de la colocación y usarse dentro de las 48 horas posteriores a la extracción del empaque seco.
5. El perfil de refusión: pico de 245°C, 60 segundos por encima de 220°C
El horno de refusión es donde la física se convierte en rendimiento. Un horno de convección de 10 zonas lleva una placa a través de una rampa de precalentamiento, una zona de remojo, una zona de refusión y una rampa de enfriamiento. El perfil a continuación es el objetivo de producción para soldadura sin plomo SAC305 en una placa principal FR-4 de cuatro capas y 1,6 mm de un bolígrafo de lectura.
| Zona del perfil | Objetivo de temperatura | Tiempo | Propósito |
|---|---|---|---|
| Rampa de precalentamiento | 150°C → 180°C | 60 a 90 s | Evaporación de solventes, activación del flujo |
| Remojo | 180°C → 200°C | 60 a 90 s | Uniformidad térmica, reducción de óxido |
| Rampa de refusión | 200°C → 245°C | 45 a 60 s | Calentamiento rápido al pico |
| Pico (TAL) | 245°C ±5°C | 40 a 60 s por encima de 220°C | Formación de unión |
| Rampa de enfriamiento | 245°C → 180°C | 60 a 90 s | Refinamiento del grano, alivio de tensiones |
| Enfriar hasta manipulación | 180 °C → 50 °C | 60 s | Por debajo de la temperatura de manipulación |
El TAL (tiempo por encima del líquido, 217 °C para SAC305) es el número más vigilado; por debajo de 30 segundos provoca uniones frías y por debajo del 0,1 por ciento la formación de huecos se vuelve inestable; por encima de 90 segundos provoca crecimiento intermetálico y despegado de pads. El perfil también debe mantenerse por debajo de 260 °C porque el CI de carga de litio tiene una clasificación de nivel de sensibilidad a la humedad 3 y un pico de 245 °C deja un margen de seguridad de 15 °C.
El perfil del horno se registra por modelo de placa con una placa termopar, y se vuelve a perfilar cada vez que cambia la hoja de datos de un componente, el diseño de la plantilla o la velocidad de la cinta transportadora. Un lote de producción incluye un registro de termopar trazable al perfil; el registro forma parte del expediente técnico.

6. AOI post-reflujo: la primera puerta de calidad
El AOI (inspección óptica automatizada) inspecciona la placa después del reflujo. Una estación AOI de bolígrafo de lectura utiliza una cámara de 12 megapíxeles con una resolución de 10 µm por píxel, iluminación multiangular y una biblioteca de defectos ajustada para el modelo. El AOI verifica 13 categorías de defectos; las ocho más comunes se enumeran a continuación con sus umbrales de acción.
| Tipo de defecto | Descripción del AOI | Umbral de acción (DPMO) |
|---|---|---|
| Tombstoning | Componente levantado en una pastilla | <50 |
| Puente de soldadura | Conexión no intencionada | <80 |
| Soldadura insuficiente | Cobertura de pastilla <60% | <120 |
| Exceso de soldadura | Rebosamiento de pasta | <60 |
| Componente faltante | Error de pick-and-place | 0 (cualquier activación detiene) |
| Inversión de polaridad | Orientación de diodo, LED, CI | 0 |
| Componente descentrado | >0,1 mm desde el centro de la pastilla | <100 |
| Patilla levantada | Patilla sin humectación | <40 |
Una línea de bolígrafo de lectura funciona con aproximadamente 3.000 a 5.000 uniones soldadas por placa según el modelo. El AOI rechaza una placa cuando aparecen más de 3 defectos de cualquier clase individual, o cuando los defectos totales superan 6 en toda la placa. Las placas rechazadas van a una estación de reprocesado, nunca de vuelta al horno.
7. Inspección por rayos X: la capa de uniones ocultas
El AOI no puede ver debajo de los paquetes BGA ni de los pads térmicos QFN. Para un bolígrafo de lectura, los dos componentes con uniones ocultas son el BGA del SoC principal (típicamente paso de 0,5 mm, 64 bolas) y el QFN del códec de audio (paso de 0,4 mm, 24 pines). La inspección por rayos X se realiza al 100 por ciento durante las primeras 200 placas de cada lote de producción, y luego en una muestra del 10 por ciento.
Las métricas clave de rayos X son la formación de huecos y el head-in-pillow. La formación de huecos por debajo del 25 por ciento del área de la bola es aceptable según IPC-A-610 Clase 2; los bolígrafos de lectura se orientan a menos del 15 por ciento en el BGA y menos del 10 por ciento en el QFN. Los defectos de head-in-pillow (HiP), donde la bola de soldadura ha contactado con la pastilla pero no ha humectado, son un indicador principal de deriva del perfil de reflujo y deben seguirse semanalmente.
8. Pareto de defectos de soldadura por reflujo: specifics de bolígrafo de lectura
El Pareto de defectos a continuación refleja la distribución real en una línea típica de bolígrafo de lectura que funciona con una placa base principal de cuatro capas de 1,6 mm con componentes mixtos 0402, 0201, SOIC, QFN y BGA. El gráfico es la base del programa de mejora continua de la línea.

La soldadura insuficiente, los puentes y el tombstoning representan juntos el 78 por ciento de todos los defectos. La soldadura insuficiente está causada por el desgaste de la abertura de la plantilla y la presión de la rasqueta; los puentes por exceso de volumen de pasta; el tombstoning por geometría desigual de las pads en los componentes pasivos pequeños.
9. El bucle de retroalimentación de reflujo a fábrica
La inspección solo es útil si cambia el siguiente lote. La línea de bolígrafo de lectura realiza una revisión diaria a las 8 a.m. con el ingeniero de proceso, el operador del AOI, el operador del SPI y el técnico de colocación. Tres artefactos impulsan la reunión.
| Artefacto | Fuente | Frecuencia | Regla de decisión |
|---|---|---|---|
| Gráfico Cpk del SPI | Estación SPI | Cada turno | Si Cpk < 1,33, detener y reimprimir plantilla |
| Pareto de defectos del AOI | Estación AOI | Diario | Los 3 principales defectos reciben una acción correctiva en 24 horas |
| Histograma de huecos de rayos X | Estación de rayos X | Semanal | Si el promedio de huecos > 18%, ajustar el perfil del horno |
Este ciclo de retroalimentación es la diferencia entre una línea del 99,3 por ciento y una del 97,5 por ciento. También es la diferencia entre una tasa de devolución anual del 0,4 por ciento y una del 2,1 por ciento del lado del comprador, porque la mayoría de las devoluciones en campo de los bolígrafos de lectura se remontan a una unión agrietada o una unión fría que la línea pasó por alto.
10. Lo que los compradores deben solicitar durante una auditoría de fábrica
Una auditoría de línea SMT de 90 minutos puede verificar el sistema sin tapar los puntos débiles. Traiga esta lista de verificación.
| Punto de control de auditoría | Qué preguntar | Criterio de aprobación |
|---|---|---|
| Trazabilidad del perfil | Últimas 3 lotes con trazados de perfil | 100% de lotes tienen perfiles registrados |
| Biblioteca AOI | Fecha de versión de la biblioteca de defectos | Actualizada en los últimos 30 días |
| Cpk de SPI | Datos de Cpk de las últimas 8 semanas | Cpk ≥ 1,5 en volumen |
| Muestreo por rayos X | Plan AQL para BGA y QFN | 100% primeras 200, luego 10% |
| Rendimiento | Tendencia de rendimiento de primera pasada | ≥ 98,6% promedio móvil de 8 semanas |
| Manipulación de pasta de soldadura | Regla de vida útil del esténcil de 4 horas | Registrado en cada turno |
| Manipulación MSL | Registro de horneado para piezas MSL 3 | Registro de horneado disponible |
| Calibración | Fechas de SPI, AOI y perfil del horno | En los últimos 90 días |
Las fábricas reconocidas producirán estos artefactos en una hora; las no reconocidas lo harán en una semana, lo cual es en sí misma una señal.
Consejo para compradores: Antes de firmar un pedido de 10.000 unidades, solicite una corrida piloto de 200 placas con informes completos de AOI y rayos X. Una corrida piloto de 4 semanas cuesta entre $400 y $700 en NRE adicional, pero elimina el 95 por ciento de los modos de defecto inesperados que aparecen en la producción en masa. Una línea que se niega a una corrida piloto es una línea que no confía en su propio proceso.
Preguntas frecuentes
Lecturas relacionadas
- Control de calidad del bolígrafo de lectura y AQL
- Proceso de pruebas de laboratorio del bolígrafo de lectura
- Estándares de prueba de caída del bolígrafo de lectura
- Estándares de prueba de envejecimiento del bolígrafo de lectura
- Tasa de defectos y AQL del bolígrafo de lectura
- Lista de verificación PSI de inspección del bolígrafo de lectura
- Estándares IQC IPQC OQC del bolígrafo de lectura
- Fabricación de bolígrafos de lectura OEM